فحص الهياكل الفولاذية وNDT: دليل ميداني عملي
الفحص غير المدمر (NDT) حيث يُحفظ فعليًا وعد جودة عقد الهيكل الفولاذي. فلحام قد يبدو مثاليًا ويحوي شقًا سينمو تحت الإجهاد التكراري؛ ولوح قد يجتاز شهادة المصنع ويخفي تصفحًا يتحول إلى تمزق صفحي عند وصلة T. والغرض من الفحص ليس الشمول لذاته — بل التقاط الفجوات وتقديرها والسماح بإصلاحها، وهي فجوات لا تتحملها افتراضات حمل التصميم. وفي مشروع شبكة أو جمالون واسع البحر، تحدد خطة الفحص والاختبار (ITP) لحامًا بلحام مقدار الأدلة التي يجب أن يحويها الملف النهائي.
ويغطي هذا الدليل التقنيات الأربع المهيمنة على فحص الفولاذ الإنشائي — الفحص البصري (VT) والفوق صوتي (UT) والجزيئات المغناطيسي (MT) والشعاعي (RT) — وحدود كشفها ونقاطها العمياء ومستويات القبول التي تحكمها ونسب الاختبار النموذجية في الهياكل الفولاذية وكيف يعمل سير فحص الطرف الثالث (SGS أو TÜV أو Intertek أو هيئات يعينها العميل) فعليًا في مصنع تصنيع. وهو مكتوب من أرض ورشة التصنيع، حيث الفحص انضباط إنتاجي لا طقس إداري.
1. الفحص البصري (VT): البوابة 100٪
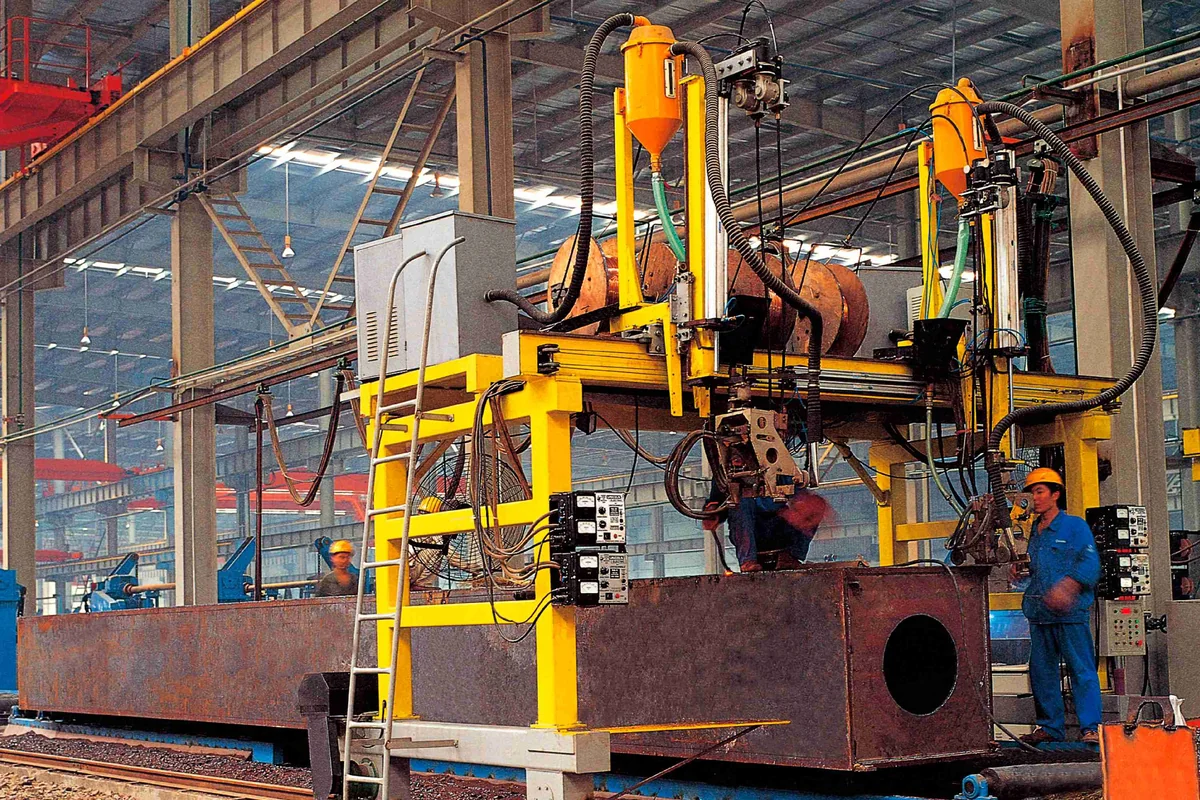
الفحص البصري وفق ISO 17637 أول خط دفاع وأرخصه، ويُطبق على 100٪ من اللحامات في كل مشروع جدي. ومفتش لحام معتمد (وفق EN ISO 9712 أو AWS CWI) يفحص هندسة اللحام مقابل فئات ISO 5817 — معدن اللحام الزائد وعمق القطع والملامح وتجويف الجذر والمسامية السطحية والشقوق المرئية للعين أو تحت تكبير 10×. ومقاييس اللحام ومقاييس لحام الزاوية تقدّر الملامح؛ واختبار الاختراق الصبغي (PT) لكشف الشقوق يكمل البصري للفتحات السطحية الضيقة.
وللـVT حدود صارمة: فهو يجد العيوب السطحية وقريبة السطح فقط، واحتمال كشفه يهبط بحدة دون عرض شق نحو 0.5 مم. وهو البوابة لأنه سريع وفوري وصفر الكلفة لكل وصلة — فالورشة تعرف فورًا هل تجاوز ملء اللحام التفاوت، طويلًا قبل أي فحص حجمي. وفي سير عملنا، كل لحام يتلقى VT قبل أن يصبح مؤهلًا لعينات NDT؛ ووصلة تفشل VT تُصلح وتُعاد فحصها قبل أن تدخل صف الفحص الحجمي.
2. الفحص الفوق صوتي (UT): الحصان العامل للحامات التناكبية
الفحص الفوق صوتي وفق EN ISO 17640 (عائلة GB/T 11345 المكافئ الصيني، متكافئ تقنيًا من حيث المبدأ) هو الطريقة القياسية للحامات التناكبية كاملة الاختراق في الفولاذ الإنشائي. فمُجسّ يرسل نبضة 2-5 ميغاهرتز في اللوح؛ والانعكاسات من الفجوات الداخلية تُظهر على مسح A بمنحنى تصحيح المسافة-السعة (DAC) الذي يعيّر سعة الإشارة مقابل العمق. والمجسات الزاوية (45° و60° و70°) تُمسح بأنماط محددة على جانبي اللحام، والفني يسجل موضع المؤشر وطوله وسعته.
والقبول يتبع ISO 11666 لتقييم السعة/الطول أو ISO 23279 للتوصيف عند الحاجة؛ وفي مشاريعنا مستوى القبول الشائع للحامات الأساسية كاملة الاختراق هو ISO 11666 مستوى 2 (المرافق لفئات لحام ISO 5817 مستوى B/C)، الذي يرفض المؤشرات المنفردة التي تتجاوز حدود الطول والسعة لنطاق السماكة — في نطاق 10-40 مم مثلًا، المؤشرات المنفردة الأطول من نحو 10 مم عند سعة التسجيل سبب للتقييم أو الإصلاح. وثلاث نقاط عملية تميز برنامج UT جيدًا:
- التغطية اتجاهية: كل زاوية مجس تغطي اتجاهًا معينًا للعيب؛ والعيوب المستوية (نقص الاندماج والشقوق) تُفوّت إن كانت زاوية المجس غير مواتية، ولهذا تُحدد زوايا متعددة ومسح من الجانبين للوصلات الحرجة.
- الهندسة تحد UT: اللحامات الأوستنيتية خشنة الحبيبات تشتت الحزمة، وأغطية اللحام غير المطحونة تعيق اقتران المجس — وITP يجب أن يحدد هل يُطحن الغطاء وأي الوصلات معفاة.
- تأهيل الأفراد يقرر احتمال الكشف: UT يعتمد على المشغل؛ وفنيو المستوى 2 المعتمدون (EN ISO 9712 أو مكافئ) متطلب تعاقدي في كل برامج EXC3 ومعظم EXC2.
3. اختبار الجزيئات المغناطيسي (MT): شقوق السطح وقريبة السطح
اختبار الجزيئات المغناطيسي (ISO 17638 / GB/T 15822) يكشف الانقطاعات السطحية وقريبة السطح في الفولاذ المغناطيسي. ويُمنطق الموضع بنير مغناطيسي (بقوة رفع مفحوصة عند 2-4 كيلونيوتن وفق المعيار)، ويُرش بجزيئات سوداء أو فلورية، وتُقيَّم المؤشرات — تراكم الجزيئات عند فتحات الشقوق — تحت ضوء أبيض أو UV-A (فلوري). والقبول حسب ISO 23278، عادةً المستوى 2X: لا مؤشرات خطية أطول من طول محدد (عادةً 2-3 مم لشقوق أطراف اللحام)، ولا مؤشرات مدورة أكبر من 3 مم في تجمع، ولا شقوق على الإطلاق.
MT طريقة الاختيار لأطراف لحامات الزاوية وأجذار اللحام بعد التجويف الخلفي وحواف القطع اللهبي والمناطق المصلحة — بالضبط حيث تبدأ شقوق الإجهاد التكراري. وهو سريع (دقائق لكل وصلة) وحساس للشقوق السطحية الضيقة التي لا يراها VT ورخيص، ولهذا هو طريقة العينات الافتراضية للامات الزاوية في الوصلات الحرجة. وحدّه العمق: أي شيء أعمق من 1-2 مم تحت السطح خارج المدى، وإزالة المغنطة مطلوبة على الأعضاء قرب معدة حساسة مغناطيسيًا.
4. الفحص الشعاعي (RT): فيلم ورقمي
4. الفحص الشعاعي (RT): فيلم ورقمي
الفحص الشعاعي وفق ISO 17636-1 (فيلم) أو ISO 17636-2 (رقمي CR/DR) يسقط صورة أشعة سينية أو غاما للحام على كاشف. وهو يعطي سجلًا دائمًا قابلًا للمراجعة للحالة الحجمية — المسامية والخبث وشوائب التنغستن والنقص الإجمالي في الاندماج تُقرأ بوضوح — وكشفه للعيوب الحجمية أفضل من UT. واختيار المصدر يتبع السماكة: سيلينيوم-75 حتى نحو 40 مم وإيريديوم-192 حتى 60 مم وكوبالت-60 لـ60-200 مم؛ ومعدات الأشعة السينية مفضلة في المصانع حيث تسمح السلامة. وجودة الصورة تُتحقق بمؤشرات جودة صورة (IQI) وفق ISO 19232.
ومقايضات RT الكلفة والسلامة والنقطة العمياء الاتجاهية: فالعيوب المستوية الموازية للحزمة المتعامدة (الشقوق العرضية) تُفوّت ما لم تُخطط لقطات تكميلية، ومناطق حماية الإشعاع تبطئ الإنتاج في ورش مزدحمة. وفي الممارسة، مصانعنا تستخدم RT حيث يطلبها المشروع أو الفئة — وصلات سميكة كاملة الاختراق تناسب هندستها السطحية الفيلم، ووصلات T/Y في جمالونات ثقيلة، وكمsed طريقة تحقق محددة على بعض أعضاء EXC3/EXC4 — بينما يبقى UT الحصان العامل الحجمي اليومي. وITP لا العادة يقرر أيها.
5. فئات اللحام ونسب الاختبار النموذجية
| نسب الاختبار تحددها مواصفة المشروع ومعيار التصميم وفئة التنفيذ. وفي الهياكل الفولاذية المنفذة صينيًا، ممارسة GB 50205 مرجع معقول؛ وفي مشاريع EN 1090-2 تتبع النسب فئة التنفيذ وITP. والتخطيط النموذجي المستخدم على أرض ورشتنا: | فئة اللحام | NDT النموذجي | النسبة النموذجية |
|---|---|---|---|
| معيار القبول | كل اللحامات (كل برنامج) | 100% | VT (ISO 17637) |
| ISO 5817 مستوى B/C/D حسب فئة التنفيذ | لحامات تناكبية كاملة الاختراق في الأعضاء الأساسية | UT (ISO 17640 / GB/T 11345) أو RT | 100٪ لهياكل الدرجة الأولى؛ ولا تقل عن 20٪ حيث يسمح الكود بالعينات |
| ISO 11666 مستوى 2 / ISO 10675-1 | لحامات الزاوية ولحامات الاختراق الجزئي في الوصلات الحرجة | MT (ISO 17638)، وPT على غير الحديدي أو المتعذر الوصول | عينات 10-20٪ عادة؛ و100٪ على أطراف اللحام الحرجة شدًّا حيث محدد |
| ISO 23278 مستوى 2X | أجذار اللحام بعد التجويف الخلفي (كامل الاختراق) | MT أو PT على السطح المجوّف | 100٪ قبل تمريرة الإغلاق |
لا شقوق ولا تصفحات على سطح الجذر
وحين تُسمح العينات، تؤخذ العينة في الوصلات التي يراها المجمّع أعلى خطر — أول قطعة في الوردية وتغيرات سماكة اللوح والمواضع العلوية — وأي فشل يوسع الاختبار إلى 200٪ من العينة الأصلية بما فيه كل وصلات اللحام نفسه في الفترة نفسها. وهذه قاعدة التصعيد مكتوبة في ITP لدينا وهي أنفع من أي نسبة ثابتة.
6. فحص الطرف الثالث: كيف تعمل SGS وTÜV وIntertek
- معظم العقود الدولية تعيّن هيئة فحص طرف ثالث لمشاهدة والتحقق من نظام جودة المصنّع. وسير العمل مثبت على ITP الذي يسرد كل نشاط فحص ومعيار قبوله ونوع الشهود: نقطة شاهد (W):
- يُدعى المفتش ويمضي النشاط في جدوله؛ ويوقع المفتش لاحقًا أو يحضر حين يتاح. نقطة توقف (H):
- يتوقف النشاط حتى يحضر المفتش ويتحقق ويفرج. ونقاط توقف نموذجية: مراجعة شهادة المواد وتدقيق WPS/WPQR وتأهيل اللحامين وإعداد وصلة اللحام قبل اللحام وشهادة NDT وسماكة DFT للطلاء والإفراج الأبعادي النهائي. نقطة مراجعة (R):
تُقدم الوثائق للمراجعة دون إيقاف الإنتاج — تقارير NDT وسجلات الطلاء وتقارير الأبعاد وقوائم التعبئة.
ودورة طرف ثالث واقعية لهيكل كبير تمتد: اجتماع ما قبل الإنتاج (تأكيد ITP وتقويم نقاط التوقف)، وفحص مرحلة المواد (شهادات مصنع وUT على الألواح السميكة)، وإشراف التصنيع (تدقيقات لحامين وفحص وصلات وشهادة NDT)، ومرحلة الطلاء (تحضير السطح وقياس DFT وفق ISO 19840)، والفحص النهائي (الأبعاد والوسم وقائمة التعبئة مقابل الرسومات)، والإفراج — حيث تصدر الهيئة إما مذكرة إفراج أو شهادة موقعة بالعطف على غرار EN 10204 3.2 للبنود المحددة في العقد. وجدولة تلك الزيارات مقابل برنامج التصنيع مهمة تخطيط إنتاج بحد ذاتها؛ وورشة تعامل زيارات الطرف الثالث كإزعاج لا كمعالم تخبرك كيف ستتصرف في الموقع.
| 7. العيوب الشائعة ومنعها | العيب | السبب النموذجي | يُكشف بـ |
|---|---|---|---|
| المنع | مسامية غازية (مسام وتجمعات) | فيض أو سلك رطب وسطح ملوث واضطراب غاز التدريع وسرعة انتقال مفرطة تحبس الغاز | VT (سطحي) وRT/UT (داخلي) |
| تجفيف وخبز المواد المستهلكة وفق ورقة البيانات؛ نظافة الوصلة؛ فحص تدفق الغاز ودرع الريح | إدراجات خبث | تنظيف بيني ناقص وزاوية انتقال خاطئة وتيار منخفض يترك الخبث محبوسًا عند الأطراف | RT/UT (داخلي)، وMT نادرًا |
| طحن كامل بين التمريرات؛ تيار وزاوية صحيحان وفق WPS | نقص اندماج / نقص اختراق | إدخال حرارة منخفض ومطابقة وصلة رديئة وفجوة جذر خاطئة وقوس بزاوية منحرفة | UT/RT (مؤشرات خطية مستوية) |
| التحقق من المطابقة قبل اللحام؛ معاملات مطابقة لـWPS؛ فحص تمريرة الجذر | شقوق (ساخنة وباردة وهيدروجينية) | تقييد عالٍ + هيدروجين وتسخين مسبق غير كافٍ وتبريد سريع (HAZ مصلّد) ومعدن أساس غني بالكبريت | MT/PT (سطحية) وUT (تحت سطحية)؛ غالبًا متأخرة 24-72 ساعةضبط التسخين المسبق ومواد منخفضة الهيدروجين (H4-H5) وحدود C eq |
وانتشار هيدروجين بعد اللحام للوصلات المقيدة
وقاعدتان تحكمان إدارة العيوب في مشاريعنا. أولًا، التوقيت: الشقوق الباردة المستحثة بالهيدروجين قد تظهر 24-72 ساعة بعد اللحام، ولهذا تُحفظ الوصلات الملحومة الحرجة لتأخير أدنى قبل NDT — وITP يجدول UT/MT في وقت لا يسبق 24 ساعة بعد إتمام اللحام. ثانيًا، انضباط الإصلاح: الشق لا يُعاد لحامه فوقه أبدًا؛ فالعيب يُزال إلى معدن سليم ويتحقق بـMT ويُلحم بـWPS إصلاح مؤهل ويُعاد اختباره 100٪. وسجل الإصلاح يُوثق عضوًا بعضو ويُبلغ للطرف الثالث، لأن الهدف كله من ملف الفحص أن يستطيع المهندس التالي الوثوق به.
- الخلاصات الرئيسية VT البوابة 100٪ وليس الكلمة الأخيرة أبدًا.
- الفحص البصري يلتقط عيوب الملامح والسطح في كل لحام؛ والطرق الحجمية والسطحية تلتقط ما لا يراه VT. UT الحصان العامل الحجمي للحامات التناكبية
- (ISO 17640/GB/T 11345 وقبول ISO 11666 مستوى 2)، بتغطية 100٪ عادة على اللحامات الأساسية كاملة الاختراق وعينات MT 10-20٪ على لحامات الزاوية. لكل تقنية نقطة عمياء.
- UT يعاني الحبيبات الخشنة والأغطية غير المطحونة؛ وRT يفوّت العيوب المستوية ويكلف أكثر؛ وMT يرى قريب السطح فقط. وITP لا الخيار الأرخص يقرر الطريقة. فحص الطرف الثالث يسير على نقاط التوقف.
- SGS وTÜV وIntertek يعملون عبر ITP بنقاط شاهد وتوقف ومراجعة — احسب زياراتهم داخل جدول الإنتاج لا حوله. التوقيت وانضباط الإصلاح يفصلان البرامج الجيدة عن الورق.
اللحامات الحرجة تُفحص NDT بعد تأخير 24-72 ساعة لشقوق الهيدروجين، والإصلاحات تُوثق وتُعاد تأهيلها وتُعاد اختبارها 100٪. مصانعنا تشغّل NDT داخليًا كاملًا (VT/UT/MT/RT) بأفراد معتمدين وفق EN ISO 9712 وتستوعب فحص الطرف الثالث عند كل نقطة توقف؛ و تأهيلاتنا التصنيعية وممارسة الفحص موثقة على حدة. وإن كنت تُعد برنامج فحص لمشروع فولاذي — أو تدقق ملف NDT لمورد — تواصل مع فريقنا الهندسي
لمراجعة ITP ومستويات القبول وجدول نقاط التوقف قبل بدء التصنيع.
تحتاج برنامج فحص يصمد في التدقيق؟
أرسل لنا فئات لحامك ومراجع معيارك وفئة تنفيذك. وسيعد فريقنا أو يراجع ITP ومستويات قبول NDT ويؤكد جدول فحص الطرف الثالث — خلال 24 ساعة.