الجمالونات الصندوقية المنحنية — حيث تلتقي الهندسة بالتصنيع
الجمالونات الصندوقية المنحنية أكثر أنواع الجمالونات تطلبًا في التصنيع ضمن بناء الفولاذ. فهي تتطلب ثنيًا متعدد المحاور متزامنًا لمقاطع صندوقية مستطيلة مع الحفاظ على الصلابة الالتوائية وضبط تشوه اللحام على الأسطح المنحنية وبلوغ دقة هندسية يستطيع التجميع المسبق الرقمي التحقق منها. وهذه إحدى تقنيات التصنيع الأساسية العشر لدينا.
لماذا تختبر الجمالونات الصندوقية المنحنية حدود المصنّع
الجمالون الأنبوبي المستقيم متطلب بما يكفي: قطع أنابيب دقيق وتحضير منحنى التقاطع (الكنتر) ولحام متعدد التمرير وفحص غير تدميري عند كل عقدة. أما الجمالون الصندوقي المنحني فيضيف بُعد صعوبة جديدًا كليًا.
فالمقطع الصندوقي — مقطع مجوف مستطيل أو مربع (RHS/SHS) — يجب ثنيه إلى انحناء محدد مع الحفاظ على مقطعه المستطيل. وبخلاف الأنبوب المستدير الذي يمكن ثنيه بآلات سحب دوارة بتشوه متماثل، يثني الصندوق المستطيل لا متماثلًا: فالجناح الخارجي يتمدد والداخلي ينضغط، والجسد يجب أن يستوعب كليهما. وتشوه المقطع أثناء الثني — التسطح أو الانبعاج أو الالتواء — هو خطر الجودة الأول.
ثم يجب وصل المقاطع الصندوقية المنحنية في جمالون بوصلات ملحومة تحفظ الهندسة المنحنية. وتشوه اللحام على سطح منحني تراكمي — فانكماش كل لحام يشد العضو في اتجاه قد يتعارض مع انحناء التصميم. ودون تنبؤ وتعويض دقيقين لانكماش اللحام، فجمالون صندوقي منحنٍ مجمع من أعضاء صحيحة فرديًا لن يطابق هندسته المصممة.
ولهذا يُصنف تصنيع الجمالونات الصندوقية المنحنية إحدى تقنيات التصنيع الأساسية العشر لدينا — فهو يتطلب معدات وإجراءات وخبرة لا تُرتجل. معظم مصنعي الفولاذ يستطيعون صنع جمالون مستقيم. وأقل بكثير من يستطيع صنع جمالون صندوقي منحنٍ يلبي تفاوت الهندسة في التجميع المسبق الرقمي.
ما هو الجمالون الصندوقي المنحني؟
الجمالون الصندوقي (ويسمى أيضًا جمالون المقاطع المجوفة المستطيلة) يستخدم أنابيب فولاذية مستطيلة أو مربعة كأعضاء وتر وجذع، ملحومة عند عقد منحنى التقاطع لتشكيل إطار مثلث صلب.
والمقاطع الصندوقية توفر مزايا إنشائية محددة على الأنبوب المستدير في تطبيقات معينة:
- صلابة التوائية أعلى — المقاطع المستطيلة تقاوم الالتواء أفضل من الدائرية بمساحة مكافئة، وهو حرج للأعضاء الكابولية الطويلة
- أسطح وصلات مستوية — يمكن ربط أعضاء الجذع بأوجه الوتر دون تحضير القطع السرجي المعقد المطلوب للأنبوب المستدير
- توافق معماري — الأسطح المستوية تقبل الكسوة والتشطيبات والعناصر البصرية أيسر من الأنبوب المستدير
و المنحني هو الذي تتبع فيه أعضاء الوتر انحناءً مصممًا — عادة قوس دائري أو منحنى قطع مكافئ أو سبلاين حر يحدده التصميم المعماري. والانحناء في المستوى الرأسي للأسقف المقوسة، أو الأفقي للمظلات المنحنية، أو في ثلاثة أبعاد للأشكال المكانية المنحنية.
والسلوك الإنشائي للجمالون المنحني يختلف عن المستقيم في أوجه مهمة. فالانحناء يُدخل قوى خارج المستوى عند كل عقدة — قوى لا يشهدها الجمالون المستقيم. ويجب أن يراعي تصميم الوصلات هذه القوى، وأن تتبع هندسة أعضاء الجذع الزوايا المتغيرة بين الوتر المنحني والأعضاء المستقيمة (أو المنحنية أيضًا) عند كل عقدة.
أنواع المقاطع
- مقطع مجوف مربع (SHS): عرض وارتفاع متساويان، عادة 100×100 إلى 400×400 مم
- مقطع مجوف مستطيل (RHS): العرض ≠ الارتفاع، عادة 200×100 إلى 500×300 مم
- مقطع صندوقي ملحوم: مصنوع من ألواح فولاذية لمقاسات تتجاوز المقاطع المدرفلة القياسية
- سماكة الجدار: 4-20 مم، تحددها قوى الأعضاء وفحص الانبعاج
أنواع العقد
- عقدة T: عضو جذع عمودي على وجه الوتر
- عقدة Y: عضو جذع بزاوية على وجه الوتر
- عقدة K: عضوان جذعان يشكلان K على وجه الوتر
- عقدة KK: عقد K مزدوجة للجمالونات المكانية
ثني متعدد المحاور وضبط التشوه والتجميع المسبق الرقمي
تصنيع الجمالون الصندوقي المنحني عملية دقيقة ثلاثية المراحل: ثني مضبوط ولحام معوّض وتحقق رقمي.
المرحلة 1: الثني متعدد المحاور
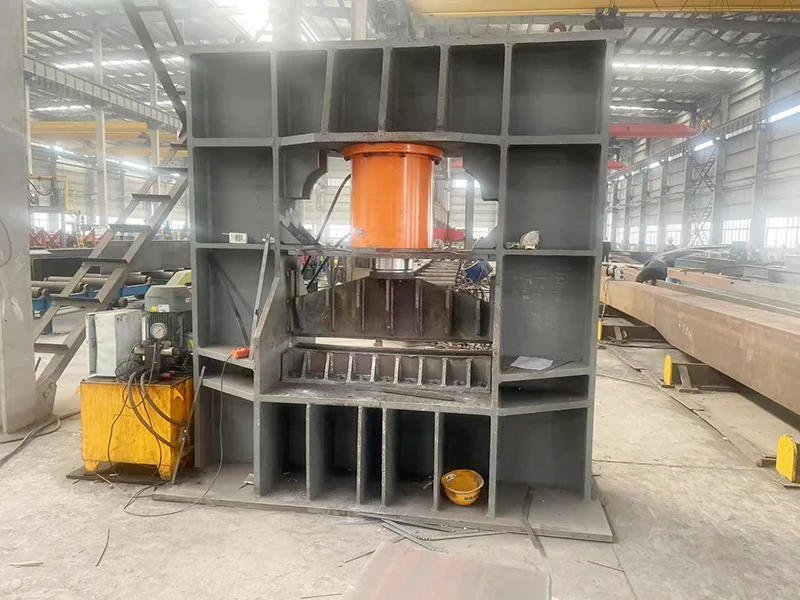
يُثنى المقطع الصندوقي إلى انحناء التصميم بآلة الثني الهيدروليكية المطورة داخليًا. وقد صُممت وبُنيت في الشركة خصيصًا لتحديات ثني مقاطع الفولاذ المستطيلة دون تشوه المقطع العرضي.
والآلة تطبق قوة الثني عبر سلسلة مكابس هيدروليكية تدعم المقطع على الجناحين الداخلي والخارجي معًا، فتتحكم في تشوه المقطع أثناء الثني. ومن المعاملات الرئيسية المضبوطة أثناء الثني:
- نصف قطر الثني (يحدده التصميم الإنشائي — عادة 3-10 أضعاف ارتفاع المقطع)
- تعويض الارتداد (الفولاذ يرتد بعد رفع القوة — فيلزم ثني زائد)
- مراقبة تشوه المقطع (استواء الأجنحة واستقامة الجسد)
- زاوية الثني التزايدية لكل شوط (مضبوطة لتوليد منحنى سلس)
وللمنحنيات ثلاثية الأبعاد، يُثنى العضو في مستوى ثم يُدار ويُثنى في المستوى المتعامد — عملية متعددة المحاور متسلسلة تتطلب حسابًا دقيقًا للهندسات الوسيطة.
المرحلة 2: تعويض تشوه اللحام
كل لحام ينكمش عند تبريده — عادة 1-2 مم لكل لحام في الفولاذ الإنشائي. وفي جمالون منحنٍ بعشرات العقد يتراكم هذا الانكماش وقد يزيح هندسة الجمالون سنتيمترات عن التصميم. وعملية تصنيعنا تعوّض ذلك بـ:
- تنبؤ انكماش اللحام: تحليل FEM لانكماش كل عقدة حسب حجم اللحام والعملية والتقييد
- تعويض بالثني المسبق: تُثنى الأعضاء إلى انحناء معدل يراعي الانكماش المتنبأ به، فتطابق الهندسة النهائية بعد اللحام التصميم
- تحسين تسلسل اللحام: تُلحم العقد بترتيب محسوب يوازن قوى الانكماش ويقلل الانحراف التراكمي
- تجهيزات التقييد: تثبت تجهيزات اللحام الأعضاء في موضعها أثناء اللحام لمقاومة التشوه فوريًا
المرحلة 3: التجميع المسبق الرقمي
قبل أي تجميع مادي، يُجمَّع الجمالون كله مسبقًا رقميًا في برنامج نمذجة ثلاثي الأبعاد. فكل عضو وكل عقدة وكل تحضير لحام يُنمذج للتحقق من تطابق المكونات المصنعة ضمن تفاوت الهندسة. وتُحدد الفروق وتُصحح رقميًا قبل قطع الفولاذ — مزيلةً إعادة العمل المكلفة التي تحدث عندما لا تتطابق الأعضاء أثناء التجميع المادي.
وبعد التصنيع المادي، تُمسح الأبعاد الرئيسية بمحطة شاملة أو متتبع ليزر وتُقارن بالنموذج الرقمي. وتفاوتات القبول عادة ±3 مم في طول العضو و±1/500 في انحناء الجمالون الكلي.
مركز جياوتسوه تاي تشي للتبادل الثقافي
قوس 423 مترًا بكابولي 40 مترًا — أحد أعقد الهياكل الفولاذية معماريًا في وسط الصين.
نظرة على المشروع
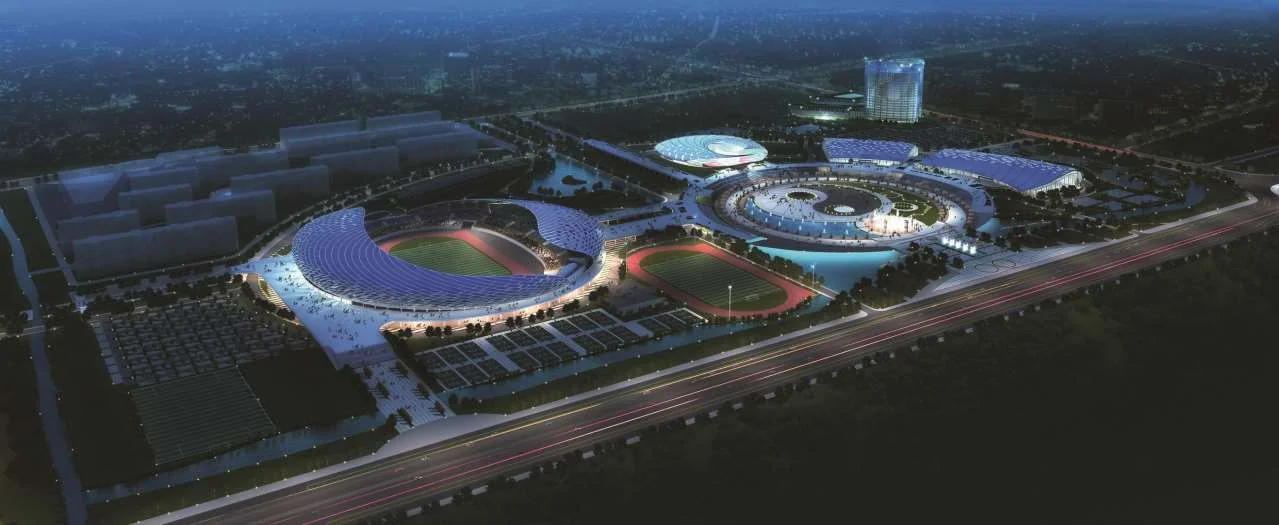
مركز جياوتسوه تاي تشي للتبادل الثقافي مبنى ثقافي معلم في جياوتسوه بمقاطعة خنان — مهد تاي تشي. وقد تطلب التصور المعماري هيكل سقف يتبع قوسًا عريضًا بطول 423 مترًا بكابول أقصاه 40 مترًا، خالقًا انطباعًا بصريًا لإشارة تاي تشي منسابة مجمدة في الفولاذ.
التحدي الإنشائي
كابولي 40 مترًا في جمالون صندوقي منحنٍ على الطرف الأقصى للجدوى الإنشائية. فعلى الكابول أن يقاوم الجاذبية ورفع الريح والتحميل الديناميكي دون سند بحر خلفي يوازن العزم عادة. والهندسة المنحنية تعني أن الكابول ليس كمرة بسيطة بل كابولًا منحنيًا بتفاعلات التواء وانحناء معقدة.
وقوس 423 مترًا يعني أن التمدد الحراري شاغل كبير. وقد صُمم الهيكل بـ سندات منزلقة تسمح بالحركة الطولية مع الحفاظ على السند الرأسي والجانبي، مع تقسيم القوس إلى قطع تفصلها وصلات تمدد.
حل التصنيع لدينا
- مقاطع صندوقية منحنية مثنية بآلة الثني الهيدروليكية المطورة داخليًا، بتشوه مقطع مضبوط <1٪ من البُعد الاسمي
- انكماش اللحام معوّض مسبقًا بتحليل FEM — والقوس 423 مترًا حقق تفاوت هندسي ±5 مم في المسح النهائي
- التجميع المسبق الرقمي تحقق من كل عقدة من أكثر من 300 عقدة قبل التصنيع المادي
- كابول 40 مترًا استخدم مقاطع صندوقية ملحومة بجدار مسمّك (16-20 مم) عند الجذر، متناقصًا إلى 8 مم عند الطرف
الجمالون الصندوقي المنحني مقابل الجمالون الأنبوبي المستقيم
| المعامل | الجمالون الأنبوبي المستقيم | الجمالون الصندوقي المنحني |
|---|---|---|
| المقطع | مقطع مجوف دائري (CHS) | مقطع مجوف مستطيل/مربع (RHS/SHS) |
| الصلابة الالتوائية | متوسطة (مقطع متماثل) | عالية (مقطع لا متماثل، أوجه مستوية) |
| تحضير العقدة | قطع سرجي معقد (قطع كنتر) | قطع وجه أبسط، لكن الهندسة المنحنية تضيف تعقيدًا |
| قدرة الثني | آلات سحب دوارة قياسية متاحة | تحتاج معدات ثني متعددة المحاور متخصصة |
| التشطيب المعماري | جماليات الأنبوب المستدير | أسطح مستوية للكسوة والتشطيبات |
| التطبيق النموذجي | الأسقف الصناعية والمباني التقليدية | المراكز الثقافية والاستادات والمعالم المعمارية |
حيث تُحدد الجمالونات الصندوقية المنحنية
المراكز الثقافية
المباني الثقافية والمدنية
المراكز الثقافية والمتاحف والمعالم المدنية كثيرًا ما تحتاج أشكال أسقف تعبّر عن تصورات معمارية — منحنيات منسابة وأقواس عريضة وكوابول درامية. والجمالونات الصندوقية المنحنية توفر الشكل الإنشائي الذي يجعل هذه التصورات قابلة للبناء مع الحفاظ على الأسطح المستوية اللازمة للتشطيبات المعمارية.
 الاستادات
 والصالات
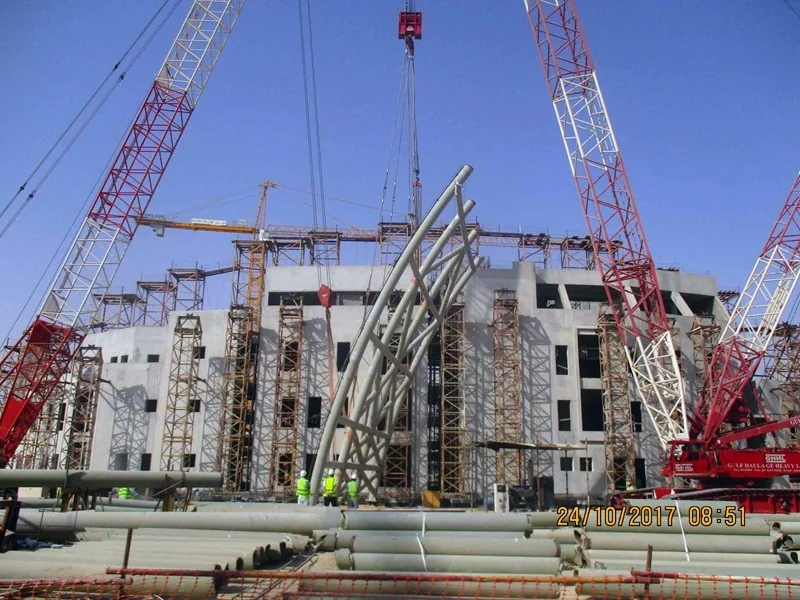
الاستادات الحديثة تستخدم أشكال أسقف منحنية للهوية المعمارية والأداء الوظيفي — فالانحناء يوفر تصريف مطر طبيعيًا وإدارة تدفق ريح وخطوط رؤية غير معاقة. والجمالونات الصندوقية المنحنية تحقق هذه الأشكال بالصلابة الالتوائية اللازمة لأسقف كابولية واسعة الامتداد فوق مناطق الجلوس.
 المظلات
 والمحطات النقلية
محطات القطارات السريعة وصالات المطارات والمحطات النقلية تستخدم مظلات منحنية لإيواء المسافرين مع خلق هويات معمارية مميزة. والجمالونات الصندوقية المنحنية توفر العمق الإنشائي للمظلات الكابولية الطويلة مع الاستواء المعماري لأنظمة إضاءة وسقف مدمجة.
مواصفات نظام الجمالون الصندوقي المنحني
| المعامل | مظلة معمارية | مبنى ثقافي | سقف استاد |
|---|---|---|---|
| نوع المقطع | RHS 200×100×6 | RHS 300×200×10 | صندوقي ملحوم 500×300×16 |
| نصف قطر الانحناء | 10-25 م | 25-100 م | 50-200 م |
| الامتداد النموذجي | 15-30 م | 30-60 م | 60-120 م |
| أقصى كابول | 8-15 م | 15-40 م | 20-50 م |
| درجة الفولاذ | Q355B | Q355B/Q390B | Q390B/Q420B |
| تفاوت الثني | ±3 مم في نصف القطر | ±3 مم في نصف القطر | ±2 مم في نصف القطر |
| تفاوت التجميع | ±5 مم كليًا | ±5 مم كليًا | ±3 مم كليًا |
| مستوى NDT | UT 20٪ (GB/T 11345 درجة II) | UT 100٪ درجة II | UT 100٪ درجة I + RT 20٪ |
دقة الثني وجودة اللحام والتحقق الرقمي
ضبط جودة الثني
جودة الجمالون الصندوقي المنحني تبدأ بجودة الثني. وآلة الثني الهيدروليكية المطورة داخليًا تتحكم وتراقب المعاملات التالية في كل عملية ثني:
- تشوه المقطع: استواء الأجنحة محفوظ <1٪ من العرض الاسمي (مثلًا <2 مم على جناح 200 مم)؛ واستقامة الجسد <0.5°
- ترقق الجدار: ترقق جدار الجناح الخارجي عند الثني <10٪ من السماكة الاسمية (مثلًا <0.8 مم على جدار 8 مم)
- تعويض الارتداد: الثني الزائد محسوب من قوة خضوع المادة ومعامل المقطع ونصف قطر الثني؛ ونصف القطر النهائي متحقق ضمن ±3 مم من التصميم
- سلاسة المنحنى: لا انثناءات أو بقع مسطحة مرئية؛ والانحناء متحقق بمقياس قالب على فواصل 500 مم
- حالة السطح: لا تشقق أو تجعد أو آثار سحق على الأسطح المنحنية؛ والطلاء المجلفن (إن كان مجلفنًا مسبقًا) يُفحص للتقشر
ضمان جودة اللحام
عقد الجمالون الصندوقي المنحني تُلحم بـGMAW أو FCAW بضوابط الجودة التالية:
- مواصفات إجراء اللحام (WPS): لكل نوع عقدة WPS مؤهلة بمتطلبات تسخين مسبق وما بين تمريرات وبعد اللحام
- الفحص البصري: 100٪ من اللحامات تُفحص بصريًا وفق GB 50661 لعيوب السطح (تشقق ونقر ومسامية وملمح)
- الفحص فوق الصوتي (UT): 100٪ من لحامات الاختراق الكامل تُفحص UT وفق GB/T 11345؛ والقبول الدرجة II للهياكل القياسية والدرجة I للحرجة زلزاليًا
- التحقق بالتجميع المسبق الرقمي: نموذج ثلاثي الأبعاد لكل عضو وعقدة يُفحص للمطابقة قبل التصنيع؛ ومسح متتبع ليزر بعد التصنيع يؤكد الهندسة كما بُنيت ضمن ±3 مم
- سجل تسلسل اللحام: تسلسل لحام كل عقدة ومعرف اللحّام ونتيجة الفحص مؤرشفة في سجلات جودة المشروع
ملخص تفاوت الهندسة
- طول العضو: ±3 مم
- الانحناء (موضعي): ±2 مم لكل 500 مم قوسي
- هندسة الجمالون الكلية: ±1/1000 من الامتداد، بحد أقصى ±10 مم
- فرجة مطابقة العقدة: ≤3 مم (فتحة جذر للحام اختراق كامل)
معايير التصميم وأكواد التصنيع
تُصمم الجمالونات الصندوقية المنحنية وتُصنع وفق المعايير التالية:
- GB 50017 — معيار تصميم الهياكل الفولاذية (تصميم الأعضاء والاستقرار والوصلات)
- GB 50018 — الكود الفني للهياكل الفولاذية المشكلة على البارد (حيث ينطبق على RHS/SHS)
- JGJ 7 — المواصفات الفنية لهياكل الإطارات المكانية (هندسة الجمالون المنحني)
- GB 50205 — معيار قبول جودة تنفيذ الهياكل الفولاذية (تفاوت التصنيع وقبول NDT)
- GB 50661 — كود لحام الهياكل الفولاذية (تأهيل WPS وشهادة اللحّامين والفحص)
- GB/T 11345 — الفحص غير التدميري للوصلات الملحومة — الفحص فوق الصوتي (معايير القبول)
- GB 50011 — كود التصميم الزلزالي للمباني (التفصيل الزلزالي لوصلات الجمالون المنحني)
- GB/T 1591 — الفولاذ الإنشائي عالي المقاومة منخفض السبائك (مواصفة Q355B/Q390B)
قدرة التصنيع
تصنيع الجمالونات الصندوقية المنحنية لدينا مدعوم بقدرة الإنتاج التالية في قاعدة تصنيعنا التي تتجاوز 300 مو في شوتشو:
- آلة ثني هيدروليكية مطورة داخليًا — قادرة على ثني مقاطع RHS/SHS من 100×100 إلى 500×300 مم، بسماكة جدار حتى 20 مم
- قطع بلازما CNC — لتحضير منحنى التقاطع عند أطراف المقاطع الصندوقية
- محطات لحام SAW — لتصنيع المقاطع الصندوقية الملحومة بالألواح السميكة
- لحام GMAW/FCAW — للحام عقد الجمالون بقدرة تسخين مسبق
- تجميع مسبق رقمي ثلاثي الأبعاد — برنامج BIM يتحقق من مطابقة كل عقدة قبل التصنيع
- مسح بمتتبع ليزر — تحقق أبعادي بعد التصنيع للهندسة المنحنية
- مساحة ورش 100,000 م² — مساحة كافية لتجميع الجمالونات المنحنية الواسعة
- قدرة سنوية 200,000 طن — قدرة حجمية لطلب المشاريع الكبيرة
لماذا الهياكل الفولاذية الدائمة للجمالونات الصندوقية المنحنية
يُصنف تصنيع الجمالونات الصندوقية المنحنية إحدى تقنيات التصنيع الأساسية العشر لدينا — قدرات تميز الهياكل الفولاذية الدائمة عن مصنعي الفولاذ العامين. وآلة الثني الهيدروليكية المطورة داخليًا في قلب هذه القدرة صُممت وبُنيت وسُجلت ببراءة في الشركة لأن لا آلة متاحة تجاريًا كانت تلبي متطلباتنا لثني مقاطع الفولاذ المستطيلة دون تشوه المقطع.
ومركز جياوتسوه تاي تشي للتبادل الثقافي — بقوسه 423 مترًا وكابوله 40 مترًا — مشروعنا الرائد في الجمالونات الصندوقية المنحنية. وقد أظهر أن عمليات الثني وتعويض تشوه اللحام والتجميع المسبق الرقمي لدينا تستطيع تسليم دقة هندسية على مقياس وتعقيد لا يستطيع معظم المصنعين محاولته. وقوس 423 مترًا مُسح بتفاوت كلي ±5 مم — مستوى دقة كان مستحيلًا دون سير عملنا المتكامل من التصميم إلى التصنيع.
ما يميزنا
- معدات ثني مطورة داخليًا — مصممة لمقاطع RHS/SHS لا مكيفة من آلات الأنابيب المستديرة
- تنبؤ تشوه اللحام بـFEM — يعوّض الانكماش مسبقًا قبل بدء التصنيع
- تجميع مسبق رقمي — كل عقدة متحققة في 3D قبل قطع الفولاذ
- تحقق بمتتبع ليزر — هندسة بعد التصنيع مؤكدة بـ±3 مم
- أكثر من 50 مهندس بحث وتطوير لتصميم وتحليل الهندسة المنحنية المعقدة
- ورشة 100,000 م² بمساحة لتجميع الجمالونات المنحنية الواسعة
- 6 مؤهلات عليا تغطي تصميم الهياكل الفولاذية وتصنيعها والإشراف على تنفيذها
- أكثر من 100 براءة بما فيها ابتكارات في الثني واللحام وسير عمل التصنيع الرقمي
- تسليم مشاريع دولية بحزم توثيق تلبية المعايير الهندسية الدولية
- نظام إدارة جودة ISO 9001 بتتبع مواد كامل من شهادة المصنع إلى تقرير التحقق النهائي من الهندسة
وللمعماريين والمهندسين الذين يصممون مبانٍ بأشكال أسقف منحنية أو مظلات عريضة أو كوابول درامية، السؤال ليس هل يمكن حساب التصميم فقط — بل هل يمكن تصنيعه. وتقنية الجمالونات الصندوقية المنحنية في الهياكل الفولاذية الدائمة تجيب ذلك السؤال. اتصل بفريقنا الهندسي اليوم لمناقشة متطلبات تصنيعك الفولاذي المعماري والحصول على اقتراح تقني شامل.
لديك مشروع سقف منحنٍ معقد؟
إذا كان تصميمك المعماري يشمل أشكالًا فولاذية منحنية أو كوابول طويلة أو هندسة حرة، فتقنية تصنيع الجمالونات الصندوقية المنحنية لدينا — مدعومة بقوس 423 مترًا وكابول 40 مترًا في مركز جياوتسوه تاي تشي — تستطيع جعله قابلًا للبناء. أرسل لنا تصورك المعماري أو رسوماتك الإنشائية لتقييم جدوى التصنيع.
البريد الإلكتروني: market@permanentsteelstructure.com