كمرة H الفولاذية — مصنعة على خط لا باليد والأمل
كل مصنّع فولاذ يقطع ويلحم كمرات H. لكن الهياكل الفولاذية الدائمة تشغل خط إنتاج ذكيًا لكمرات H مطورًا داخليًا بتجميع CNC ولحام قوسي مغمور بسلكين وتقويم آلي للأجنحة — ينتج كمرات بتفاوتات أضيق من التصنيع اليدوي، وبإنتاجية نحو ثلاثة أضعاف.
الفرق بين لحام كمرة H وإنتاجها
في ورشة تصنيع تقليدية، كمرة H مهمة تجميع يدوية. يُوضّع المُجهّز لوحي جناح على لوح جسد ويلحمهما يدويًا بنقاط، ثم يمدّ اللحام لحامات زاوية بسلك واحد على الجانبين — مرتين، مرة لكل جناح. ويُقطع طول الكمرة بقياس شريط فولاذي. واستقامة الجناح ما يُنتجه نظر المُجهّز ولحامات النقاط. والاستقامة تُفحص بخيط، وفقط إن فكر أحدهم في الفحص. إنه بطيء وغير متسق وجودة العملية تعيش كليًا داخل مهارة لحام واحد.
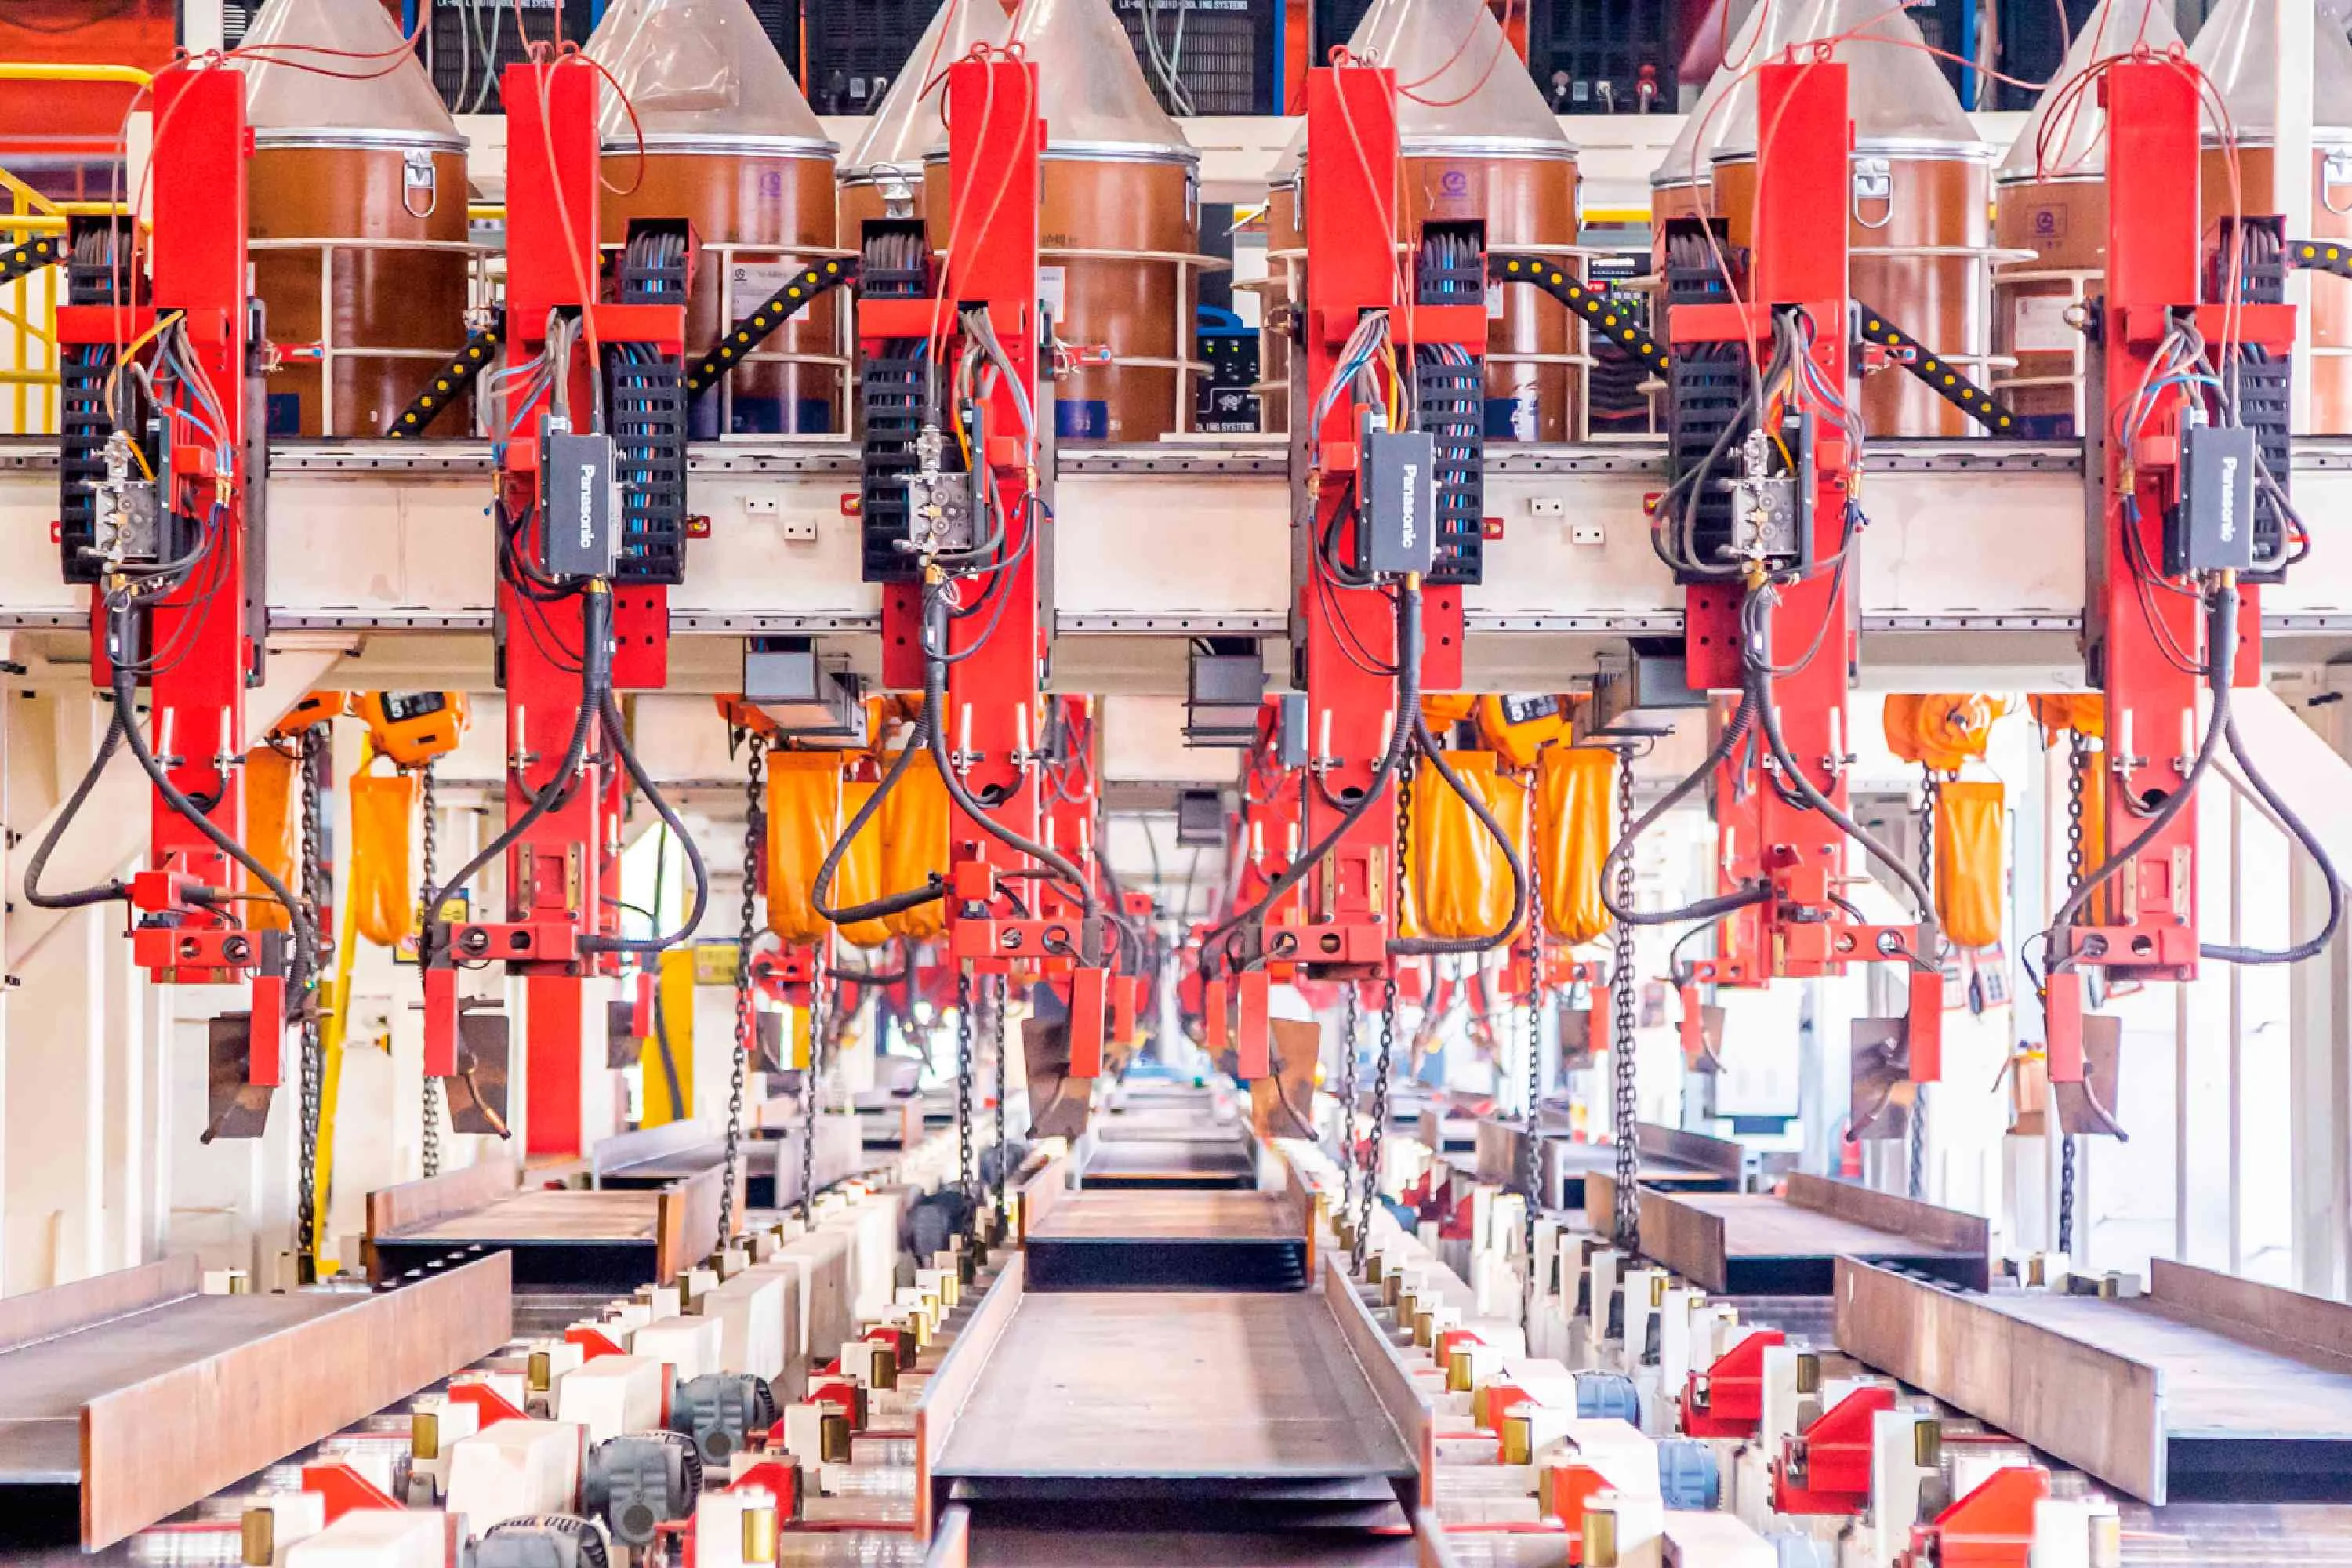
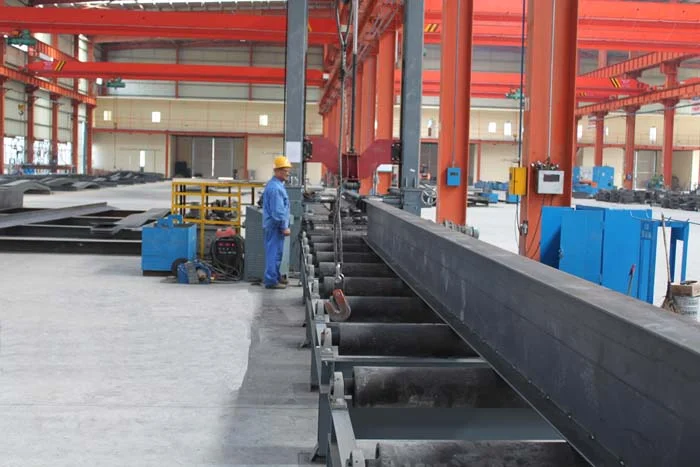
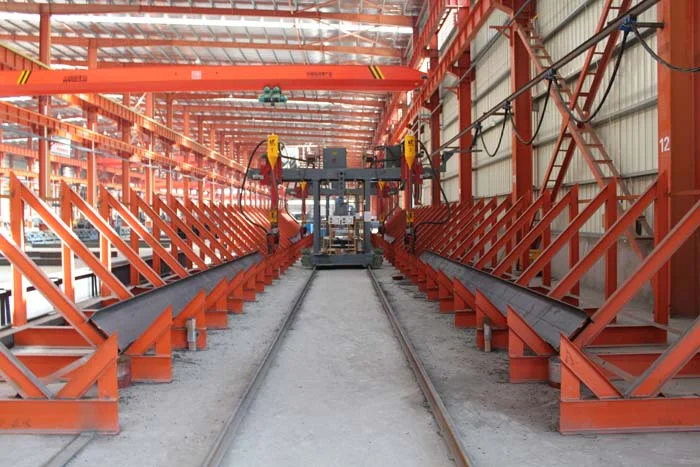
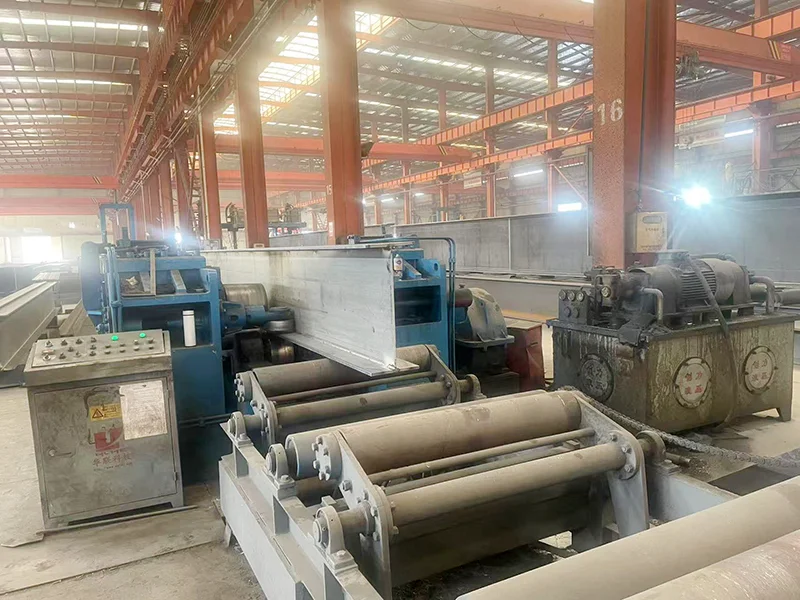
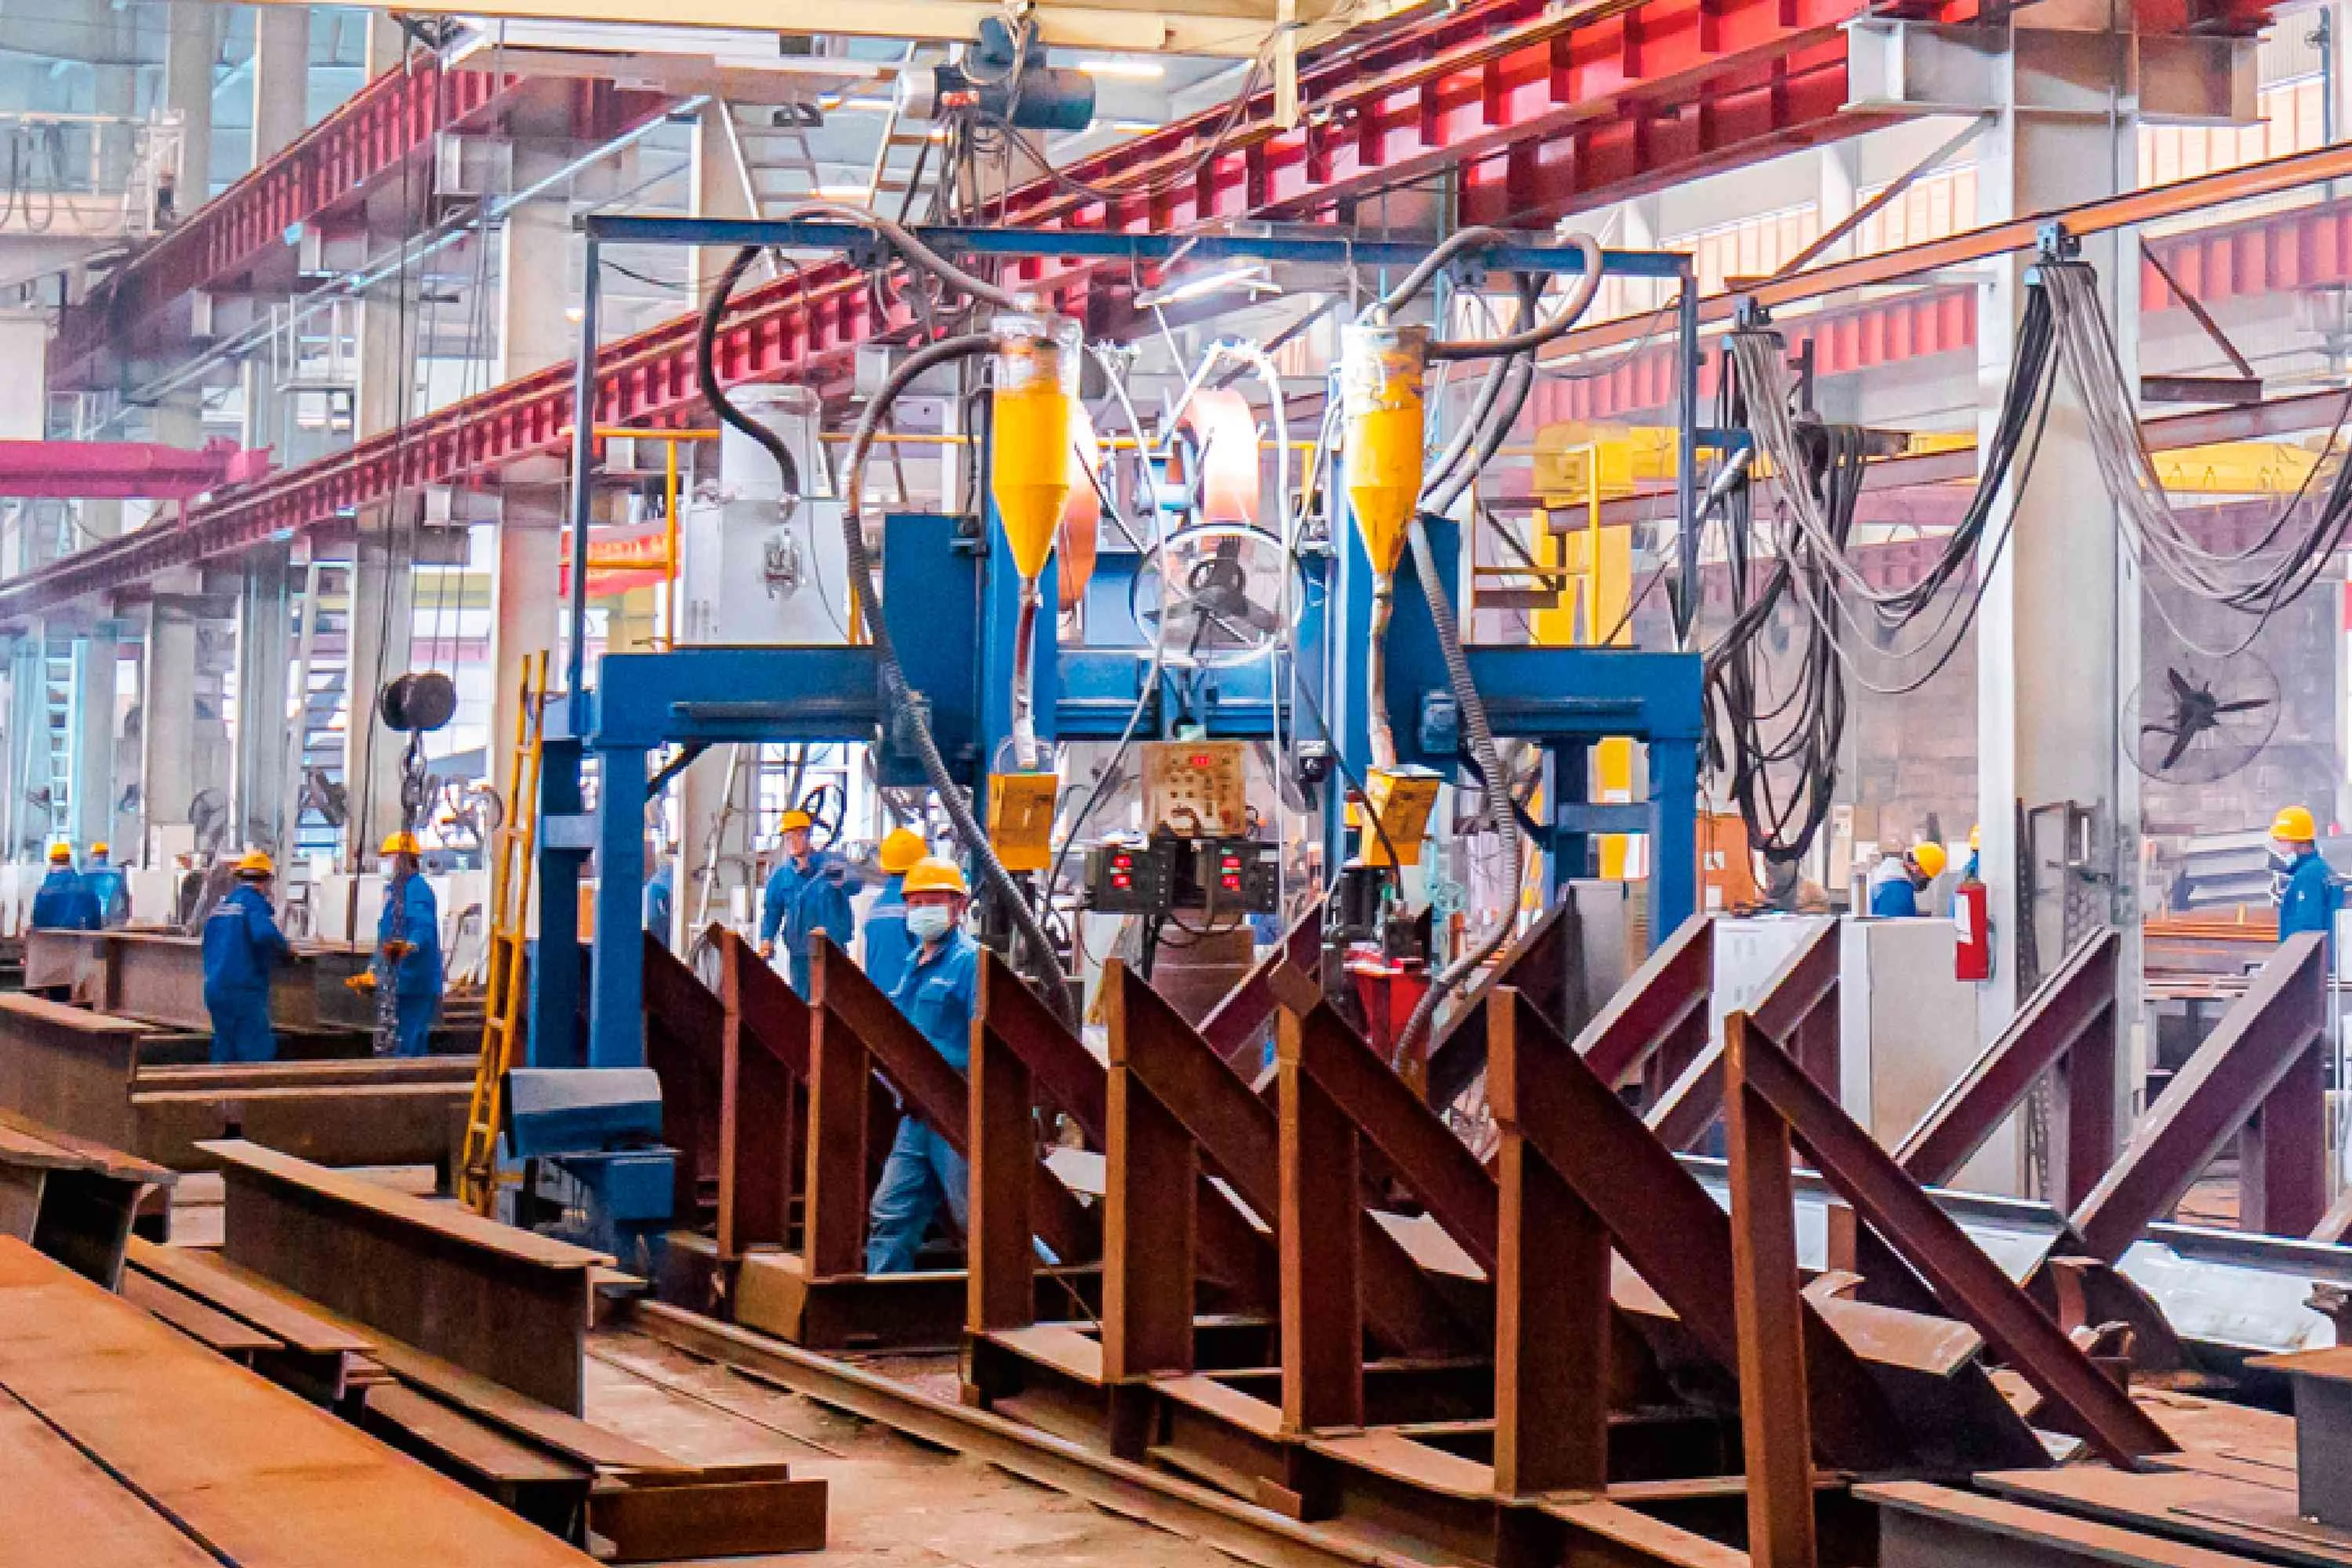
أما الهياكل الفولاذية الدائمة فتشغل نظامًا مختلفًا جوهريًا: خط إنتاج ذكي لكمرات H مطور داخليًا. فالقطع والتجميع واللحام والتقويم مضبوطة بالآلة مقابل رسم ورشة الكمرة. ويحمل المُجمّع الجسد والأجنحة في مشابك موضعة بـCNC قبل أن يُضرب أي لحام — فتُضبط هندسة المقطع بالآلة لا بانكماش لحامات النقاط. واللحام القوسي المغمور بسلكين يرسّب لحامي الجناحين باستمرار وانتظام. ثم يصحح مكبس تقويم هيدروليكي التشوه المتبقي، والسفع بالحبيبات يهيئ السطح للطلاء في التمريرة نفسها.
والنتيجة كمرة مصنعة بتفاوتات أبعادية يعلنها الورش اليدوية ونادرًا ما تحفظها: استقامة الجناح مضبوطة، والتقويس والانحراف مصححان، وجودة اللحام متسقة من المتر الأول إلى الأخير. ولأن الخط يعمل بزمن الآلة لا بإجهاد اللحام، فهو ينتج بنحو ثلاثة أضعاف إنتاجية جناح يدوي — ولهذا نستطيع الالتزام ببرامج تسليم تقاس بالأسابيع لا بالفصول.
أنواع كمرات H: مقاطع مدلفنة وكمرات مبنية ملحومة
كمرات H الإنشائية تأتي في عائلتين بميتالورجيا وتفاوتات واقتصاد توريد مختلف. ونحن نورّد الاثنتين، وسننصح أيها يحتاجها هيكلك فعلًا.
مقاطع H مدلفنة على الساخن (HW / HM / HN)
كمرات H المدلفنة على الساخن تُنتج في مصنع الفولاذ بدلفنة كتلة واحدة إلى ملمح I/H. فالمقطع منتظم على طوله، والزوايا مدورة، والمادة متجانسة. وهي الإجابة الاقتصادية لمقاسات الأعمدة والكمرات القياسية حيث يناسب مقطع الكتالوج حمل التصميم — أغلب هياكل المباني التقليدية.
- سلسلة HW — جناح عريض وملمح مربع؛ لوظيفة العمود، بقدرة محورية عالية
- سلسلة HM — جناح متوسط؛ للتأطير العام والأعمدة والعوارض
- سلسلة HN — جناح ضيق وملمح عالٍ؛ لوظيفة الكمرة، بكفاءة انحناء عالية
المقاطع المدلفنة حتى عمق 1,000 مم وجناح 64 مم تُورّد من مصانع معتمدة، أو من مخزوننا للدرجات والمقاسات الشائعة.
مقاطع H المبنية الملحومة
حيث يتطلب التصميم مقطعًا لا ينتجه أي مصنع دلفنة — عمق يتجاوز تمريرة المصنع، أو جناح أعرض من حده الأقصى، أو درجة هجينة (مثلًا جسد Q355B بأجنحة Q420B)، أو عضوًا متدرجًا — يجب بناء الكمرة بلحام ألواح. وهذه الفئة حيث تحدد جودة التصنيع الأداء الإنشائي، وهي الفئة التي يكسب فيها خطنا الذكي مكانته.
- نطاق العمق: 200-2,000 مم
- عرض الجناح: 150-1,000 مم
- سماكة اللوح: 6-40 مم وأكثر
- الطول: حتى 20,000 مم في قطعة واحدة، بالتوصيل حسب التصميم
وإن كان مشروعك يحتاج مقاطع مبنية، فأنت لا تشتري منتج كتالوج — بل تكلّف عضوًا إنشائيًا مخصصًا، وعملية التصنيع أدناه هي بالضبط كيف نسلّم التفاوت الذي تصمم عليه.
داخل خط كمرات H الذكي: ست خطوات مضبوطة
كل كمرة على الخط الذكي تمر بالتسلسل المضبوط نفسه. وكل محطة بوابة جودة، والعملية مصممة بحيث تُلتقط العيوب في الورشة — لا على رافعة المُنشئ.
الخطوة 1 — قطع الألواح بـCNC
ألواح الجسد والأجنحة تُقطع على ماكينات قطع خطي متعددة الشوعل بـCNC، بأبعاد مبرمجة مباشرة من رسم الورشة. وجودة الحافة المقطوعة والاستقامة وتفاوت الطول مضبوطة بالآلة لا بقياس الشريط. وسماكة اللوح حتى 40 مم تُعالج روتينيًا؛ والأسمك يُنتج على محطات القطع الثقيلة.
الخطوة 2 — تجميع CNC
مجمّع كمرات H يثبت الجسد والجناحين في محاذاة موضعة بـCNC. وتُنظف أسطح التلامس آليًا قبل التجميع، وتُلحم المقاطع بنقاط وهي محفوظة في هندسة صحيحة. وهنا يولد الملمح صحيحًا: تمركز الجسد واستقامة الجناح تُضبط بالآلة قبل أن يمسخها انكماش اللحام.
الخطوة 3 — لحام قوسي مغمور بسلكين
لحامات الجناح بالجسد تُرسّب بلحام قوسي مغمور بسلكين (SAW) — قطبا سلك يغذيان حوضًا منصهرًا واحدًا تحت صهور حبيبي. والعملية توفر معدلات ترسيب عالية واختراقًا عميقًا ولحامًا ناعمًا مغطى بالخبث محميًا من التلوث الجوي. ويُلحم جانبا الجسد متتاليين لموازنة التشوه، بحجم لحام وفق التصميم (عادة 0.5-0.7 من سماكة الجسد للزاوية، أو اختراق كامل حيث يُحدد).
الخطوة 4 — التقويم الهيدروليكي
اللحام يُدخل تشوهًا متبقيًا حتمًا. وماكينة التقويم الهيدروليكي لكمرات H تكبس الأجنحة والجسد عودةً إلى المواصفة — فاستقامة الجناح وانحراف الكمرة وتقويسها تُصحح ميكانيكيًا وتُتحقق مقابل جدول التفاوتات، بدل قبولها كـ«تشوه لحام طبيعي».
الخطوة 5 — الثقب والتجويف والتشغيل
الوصلات (ألواح طرفية ومقويات وثقوب براغي وتقطيع) تُشغّل أو تُثقب بـCNC بعد التقويم، فتصل الكمرة الموقع عضوًا جاهزًا للوصل بهندسة دقيقة. وإعادة الثقب الموقعي — أشيع مصدر للتآكل الموقعى — يُزال بالتصميم.
الخطوة 6 — السفع بالحبيبات والطلاء
كل كمرة تمر بماكينة السفع بالحبيبات، التي تنطف السطح إلى Sa2.5 وتعطي نظام الطلاء الملمح الذي يحتاجه ليلتصق. وتُطبق البطانة بظروف مضبوطة، والكمرات المنتهية تُوسم وتُحزم وتُوثق للإرسال.
درجات الفولاذ وتتبع المواد
أداء الكمرة يبدأ من اللوح. فنشتري فولاذًا إنشائيًا معتمدًا ونتحقق منه مرتين: مرة مقابل شهادة المصنع عند الاستلام، ومرة مقابل تقرير الاختبار الذي نحفظه لكل مشروع.
| الدرجة (GB/T) | الخضوع ≥ ميغاباسكال | الشد ميغاباسكال | الاستخدام النموذجي | مكافئات تقريبية معتادة |
|---|---|---|---|---|
| Q235B | 235 | 370-500 | الأعضاء الثانوية والتدعيم وتأطير المباني المنخفضة | S235JR، A36، SS400 |
| Q355B | 355 | 470-630 | الكمرات والأعمدة الأساسية — درجة العمل الأساسية | S355JR، A572 Gr.50، SM490 |
| Q390B | 390 | 490-650 | التأطير الثقيل والأعضاء طويلة البحر والمناطق كثيفة الثلج | S390، فئة A572 Gr.60 |
| Q420B | 420 | 520-680 | أعمدة الأحمال العالية والمقاطع الهجينة المحملة بشدة | S420، فئة A572 Gr.65 |
المادة المتغير الوحيد الذي لا يستطيع خط تصنيع إصلاحه لاحقًا؛ فإن كانت الكيمياء خطأ، فإجراء اللحام باطل وقدرة الكمرة غير موجودة. ولهذا كل ملف ولوح موثق برقم شهادته ورقم حرارته ونتيجة اختباره، وهذه السجلات ترافق الكمرة عبر التصنيع إلى ملف المشروع — قابلة للتتبع من رسم الإقامة عودةً إلى المصنع، في أي نقطة من عمر المبنى.
وللمناطق الزلزالية والتطبيقات الحساسة للحرارة نورّد أيضًا المتغيرات الفرعية (C وD وE) باختبار صدم شاربي إضافي وفق الكود الحاكم، وسننصح بالدرجة الصحيحة مع متطلب الصدم لمناخ مشروعك ونطاقه الزلزالي.
التفاوتات والاختبار: ماذا يعني «مصنع للمواصفة» فعلًا
الأسئلة التي تفصل مصنّعًا كفؤًا عن آخر متفوق هي التفاوتات والاختبار — لا مظاهر اللحام. فنحن نصنع الكمرات الملحومة بتفاوتات GB/T 11263 الأبعادية (المدلفنة) وتفاوتات تصنيع كود تصميم المشروع (عادة GB 50205)، محافظين على:
- ارتفاع المقطع: ±3 مم للأعماق حتى 1,000 مم
- عرض الجناح: ±4 مم، وتمركز الجسد داخل نصف سماكة الجسد
- استقامة الجناح: عادة داخل 2 مم على عرض الجناح
- الطول الكلي: ±2 مم على الأطوال المقطوعة في الورشة، بأطراف مسواة
- الاستقامة: الانحراف والتقويس مصححان ومفحوصان بعد التقويم
واللحامات تُتحقق بخطة تحكم موثقة: فحص بصري وفحوص أبعادية على كل عضو، وفحص فوق صوتي (UT) على لحامات الاختراق الكامل وعلى المقاطع الثقيلة حيث يطلب الكود، وخريطة لحام لكل كمرة موسومة على سجل الورشة. واللحامون مؤهلون للمعيار المنطبق، وتوثيق WPS/PQR يُحفظ لكل نوع وصلة ننتجه — وبدونه فاللحام أعلاه زخرفة فقط.
الخط الذكي مقابل التصنيع اليدوي
| المعامل | الخط الذكي | ورشة يدوية نموذجية |
|---|---|---|
| تحديد موضع التجميع | مشابك CNC تضبط الهندسة | نظر المُجهّز ولحامات النقاط |
| لحام الأجنحة | SAW بسلكين، مستمر | لحام يدوي بسلك واحد |
| ضبط التشوه | مكبس تقويم هيدروليكي | تصحيح بمطرقة ولهب |
| الإنتاجية لكل جناح | ≈3× اليدوي | الأساس |
| الاتساق | عضو بعضو ووردية بوردية | يعتمد على اللحام |
ضبط عملية اللحام: العلم وراء الدرز
كمرة H الملحومة تنجح أو تفشل عند اللحام — واللحام ينجح أو يفشل وفق ثلاثة متغيرات مضبوطة: مدخل الحرارة وتحضير الوصلة وتسلسل وضع التمريرات. وعلى الخط الذكي، كل من هذه المتغيرات مضبوط لا مرتجل. فلحامات زاوية الجناح بالجسد توضع برؤوس لحام قوسي مغمور بسلكين (SAW) تعمل بسرعات سير مضبوطة، مع تسجيل تغذية السلك والجهد لكل كمرة؛ والورشة اليدوية تعتمد على نظر اللحام ومزاجه. والنتيجة لحام بطول ساق منتظم واختراق متسق وتشوه قابل للتنبؤ — وهو بالضبط ما يستطيع مكبس التقويم ضبطه بعده.
وتحضير الوصلة يهم بقدر ما يهم الترسيب نفسه. فحواف الأجنحة تُشطف على خط قطع الألواح بـCNC لهندسة الوصلة الموثقة، وفجوة المطابقة بين الجسد والجناح تُحفظ بمشابك التجميع CNC، والتجميع يُلحم بنقاط بتسلسل يمنع انفصال الأجزاء أثناء لحام الإنتاج. وللمقاطع الثقيلة — أجنحة فوق 40 مم أو حيث يطلب التصميم لحامات اختراق كامل — يشمل الإجراء متطلبات تسخين مسبق وضبط حرارة بين التمريرات وتوليفات أقطاب/صهور محددة مؤهلة بـWPS/PQR المشروع. وهذه ليست قيمًا مجردة: تُكتب في مسار الورشة للكمرة وتنفذها لحامون مؤهلون وتتحقق منها خطة الفحص قبل مغادرة العضو الجناح.
والمنطق الجودي وراء ضبط العملية سهل القول: مدخل حرارة منتظم وموثق ينتج إجهادًا متبقيًا منتظمًا؛ والإجهاد المتبقي المنتظم ينتج كمرات تبقى مستقيمة بعد الإرسال وتتصرف بشكل قابل للتنبؤ تحت الحمل الحي. أما كمرة يلحمها لحام ماهر في يوم جيد ومبتدئ في يوم سيئ فليست «منتجًا جوديًا بتفاوت» — بل منتجان مختلفان. والخط الذكي وُجد ليجعل كل يوم يومًا جيدًا، ولهذا فالثبات الأبعادي لكمراتنا هو الخاصية التي يلاحظها المنشئون أولًا ويستفيد منها المالكون لعمر المبنى.
وحيث يطلب التصميم، نشغل تسلسل التصنيع أيضًا في اتجاه التشطيب: تجميع العضو الكامل ولحامه، ثم التقويم التصحيحي، ثم السفع بالحبيبات إلى Sa 2½ قبل البطانة بسماكة جافة مضبوطة. فالطلاء الواقي يُطبق على سطح نظيف مصنف — لا فوق قشور الدلفنة ورشاش اللحام — فتُقاس فترة ضمان نظام الطلاء مقابل السطح الذي أُهل عليه.
كمرات H عبر الطيف الإنشائي
المباني الصناعية
أعمدة الهيكل الأساسي وعوارض الرافعات وكمرات الأسقف للورش والمصانع، بما فيها المقاطع المبنية بالملمحات العميقة الصلبة التي تطلبها أحمال الرافعات الثقيلة.
هياكل الإطار البوابي
العوارض والأعمدة المتدرجة للمستودعات والمباني اللوجستية — غالبًا مصنعة من مقاطع H مبنية ثم متدرجة في الجسد لتتبع غلاف عزم الانحناء (راجع الكمرة الفولاذية المتدرجة).
الجسور والبنية التحتية
عوارض كمرية لجسور فولاذية للطرق والمشاة، بلحامات اختراق كامل وفولاذات محسنة ومتطلبات استقامة واستواء صارمة لتركيب السطح.
تأطير المباني العالية
أعمدة وعوارض نقل في المباني متعددة الطوابق، منسقة مع نظام عمود الصندوق المتقاطع حيث يجب أن ينتقل مقطع العمود من متقاطع إلى صندوقي عبر ارتفاع الهيكل.
حرم واحد وسلسلة التوريد كلها
يعمل خط كمرات H الذكي داخل مجمع ورشة 100,000 م² على قاعدة تتجاوز 300 مو في شوتشو، جيانغسو — الحرم نفسه الذي يضم منشأة أعمدة الصندوق للألواح السميكة وخطوط حزم الأنابيب وجمالونات الحديد وخط إنتاج الأغلفة وأجنحة التجميع الثقيلة. فالألواح تصل معتمدة، والكمرات تُشحن أعضاء كاملة بالتشطيب، وهندسة التصميم والتفصيل والتصنيع و(حيث يُتعاقد) الإشراف على التركيب كلها تُنفذ داخليًا.
وذلك التكامل الرأسي يغيّر تأطير قرار الشراء. فمالك مبنى يشتري كمرات H مصنعة منا يشتري الهندسة التي تحدد مقاساتها (أكثر من 50 مهندس بحث وتطوير ومصمم إنشائي)، والخط الذي يبنيها بالتفاوت، والمؤهلات التي تتيح لنا إقامتها (ستة مؤهلات عليا)، والمسؤولية بعقد واحد التي تجعل أي فشل مشكلة أحد — مشكلتنا، لا سلسلة مقاولين من الباطن يتلاومون.
ولمديري المشاريع الذين يقارنون المصنعين، الاختبار العملي بسيط: اطلب تفاوت أبعاد المقطع الذي صممت عليه، واطلب WPS ومؤهلات اللحامين، واطلب تقرير UT على وصلات الاختراق الكامل — واسأل كم كمرة ينتجها المصنع فعليًا شهريًا. والردود التي تحصل عليها ستخبرك إن كنت تشتري من خط أم من جناح.
والحرم يحمل أيضًا سلسلة التشطيب واللوجستيات التي تحفظ وعود البرنامج: أجنحة السفع بالحبيبات والبطانة، وضبط تحضير السطح لالتصاق الطلاء، ومناطق التخزين والتجهيز للأعضاء المنتهية، وتنسيق النقل لكل دفعة تسليم. فالكمرات تغادر المصنع منطفة ومبطنة بسماكة جافة محددة وموسومة بتعريف العضو لتسلسل الإقامة ومرفقة بتوثيق فحص الدفعة. ولمشاريع التصدير، مواصفة التغليف — فرشات الحماية والوقاية من الرطوبة والحزم لشحن الحاويات أو الشحن السائب المكسر — تُهندس بنفس الشكلية التي للحام، لأن كمرة تصل مخدوشة أو مبللة أو منحنية كمرة لم تُسلّم فعلًا. وحين يفرّغ المنشئ دفعة ويجد كل عضو مستقيمًا ووسمًا وجافًا، فذلك سلسلة التوريد تعمل كما صُممت — وهي بالضبط الموثوقية التي يُبنى عليها برنامج إنشاء.
أسئلة عن كمرات H الفولاذية من المهندسين والمشترين
ما أقصى سماكة لوح تلحمونها في كمرة H؟
خطنا القياسي يعالج ألواحًا حتى 40 مم سماكة روتينيًا؛ والأسمك يُلحم على محطات التصنيع الثقيلة، ونؤكد القدرة وإجراء اللحام مقابل مقاس مقطعك قبل العرض. والسماكة فوق 40 مم تشمل ضبط تسخين مسبق ومستويات NDT إضافية نحددها وفق الكود.
هل تصنعون كمرات H متدرجة لهياكل الإطار البوابي؟
نعم — الأجساد والأجنحة المتدرجة تُقطع بـCNC وتُجمع على الخط. ولاقتصاد تصميم الأعضاء المتدرجة وتفاوتاتها، راجع صفحة الكمرة الفولاذية المتدرجة هل توردون مقاطع مدلفنة من المخزون؟
الدرجات والمقاسات الشائعة (Q235B وQ355B وسلاسل HW/HM/HN) مخزنة؛ والدرجات والمقاسات الخاصة تُطلب من المصنع بشهادات المشروع. وفي الحالتين كل المادة قابلة للتتبع إلى حرارتها وشهادتها.
ما الشهادات التي تحملونها للتصنيع؟
نحن نحمل مؤهلات وطنية عليا تشمل درجات تصنيع وإقامة الهياكل الفولاذية وشهادات أنظمة ISO، ولحامونا وكوادر NDT مؤهلون وفق الأكواد المنطبقة. والشهادات المحددة مدرجة في صفحة
المؤهلات هل توفرون رسومات تصنيع وتصميم وصلات؟ نعم. التفصيل وتصميم الوصلات وإنتاج رسومات الورشة يُنفذ داخليًا بفريقنا الهندسي، بما فيه تكامل النمذجة ثلاثية الأبعاد مع تصميم الهيكل — فالكمرات تُصنع للهندسة الدقيقة التي يصلها المنشئ، لا لرسم بصيغة مختلفة عما يستخدمه الموقع.
احصل على كمرات H مصنعة وفق جدول مقاطعك
أرسل قائمة أعضائك ودرجات الفولاذ وبرنامج التسليم. وسيؤكد مهندسونا مسار التصنيع — مدلفن أو مبني — ويعيدون عرضًا بالتفاوتات ونطاق NDT خلال 48 ساعة.
اطلب عرض سعر لكمرات H
أرسل لنا قائمة الأعضاء ودرجات الفولاذ وبرنامج التسليم. وسيؤكد مهندسونا مسار التصنيع — مدرفل أو مركّب — ويعيدون عرض سعر بالتحميلات ونطاق NDT خلال 48 ساعة.
اطلب عرض سعر لكمرة H