Besi H Baja — Dibuat di Jalur Produksi, Bukan Secara Manual dan Berharap
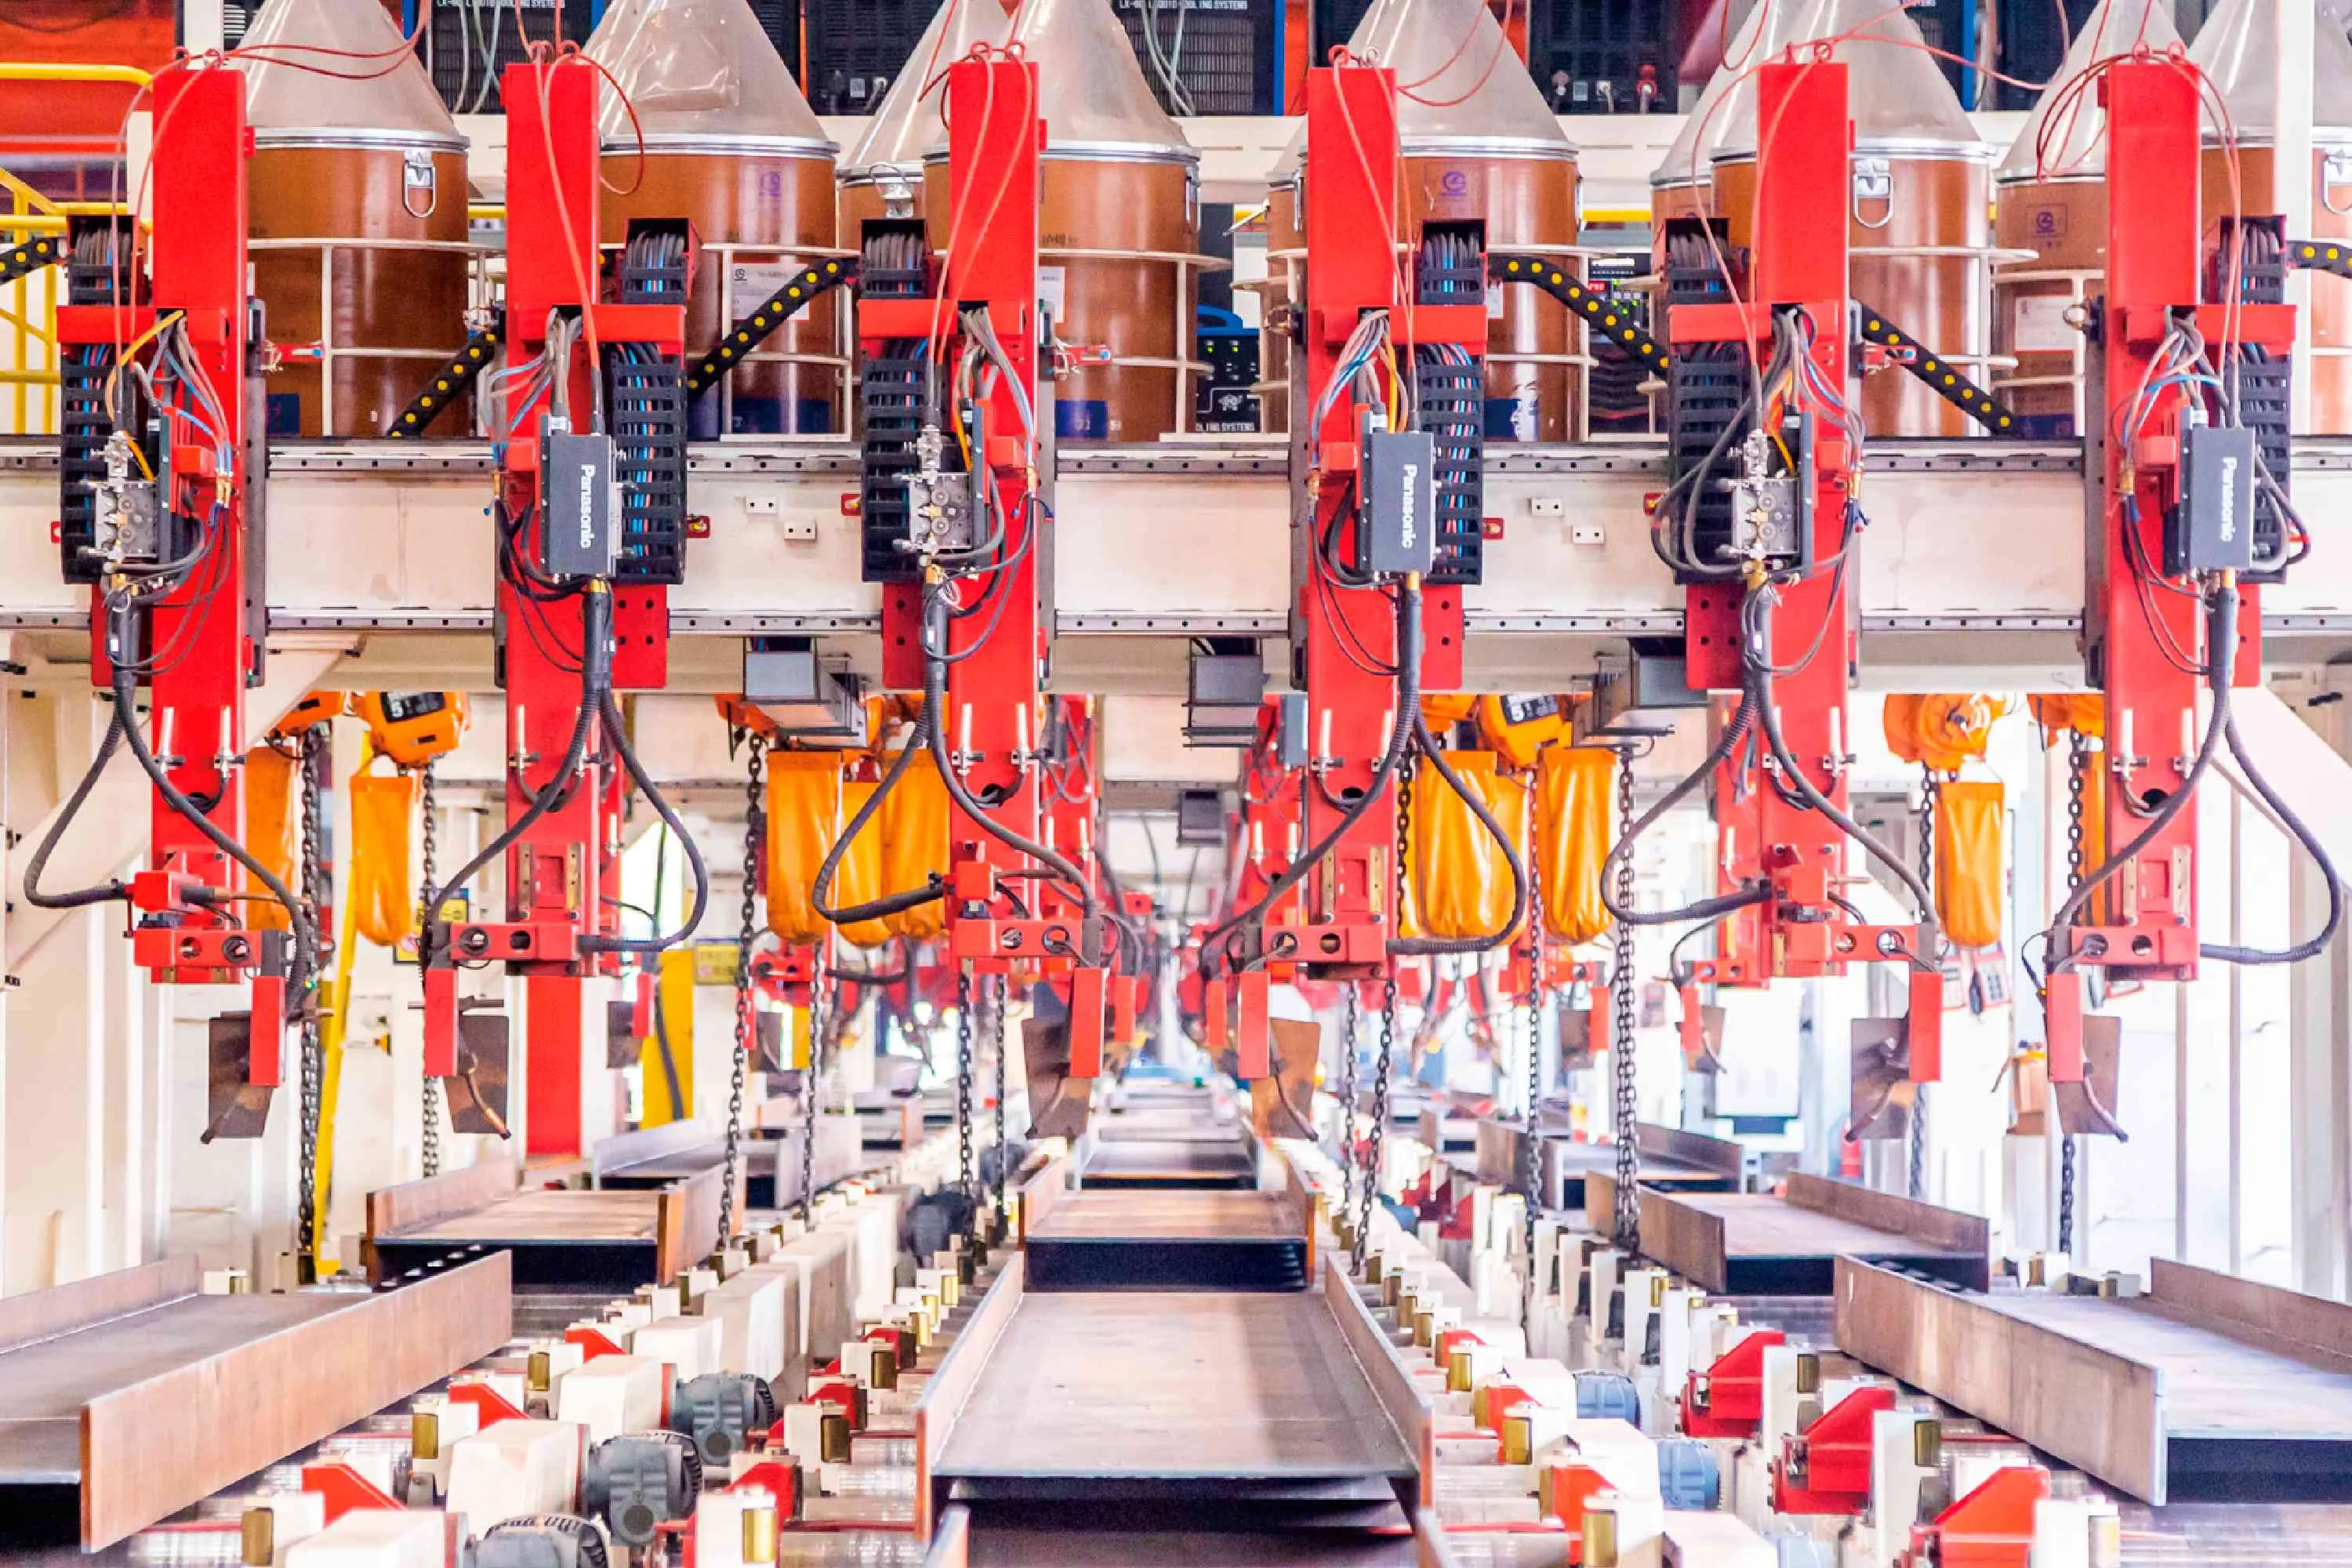
Setiap pembuat baja memotong dan mengelas balok H. Permanent Steel mengoperasikan lini produksi balok H cerdas yang dikembangkan sendiri dengan perakitan CNC, pengelasan busur terendam kawat ganda, dan pelurusan flensa otomatis — menghasilkan balok dengan toleransi yang lebih ketat dibandingkan fabrikasi manual, dengan kapasitas produksi kira-kira tiga kali lipat.
Perbedaan Antara Mengelas Balok H dan Memproduksi Satu
Di bengkel fabrikasi konvensional, balok H adalah tugas perakitan manual. Seorang pemasang menempatkan dua pelat flens pada pelat web, mengelasnya secara sementara dengan tangan, dan seorang tukang las menjalankan las fillet kawat tunggal di kedua sisi — dua kali, masing-masing untuk setiap flens. Panjang balok dipotong sesuai ukuran pita baja. Kekotakan flens bergantung pada mata pemasang dan las sementara yang dibuat. Kerapian diperiksa dengan tali, dan hanya jika ada yang terpikir untuk memeriksa. Proses ini lambat, tidak konsisten, dan kualitas proses sepenuhnya tergantung pada keterampilan satu tukang las.
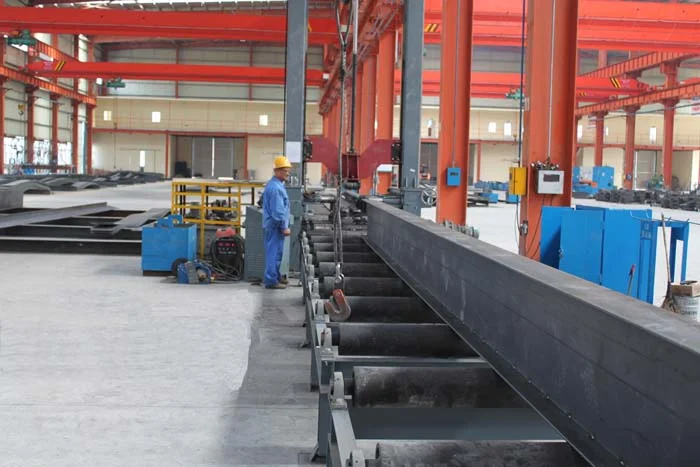
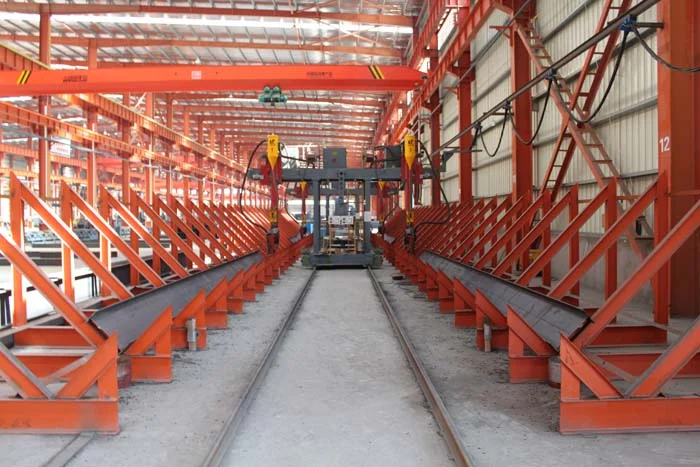
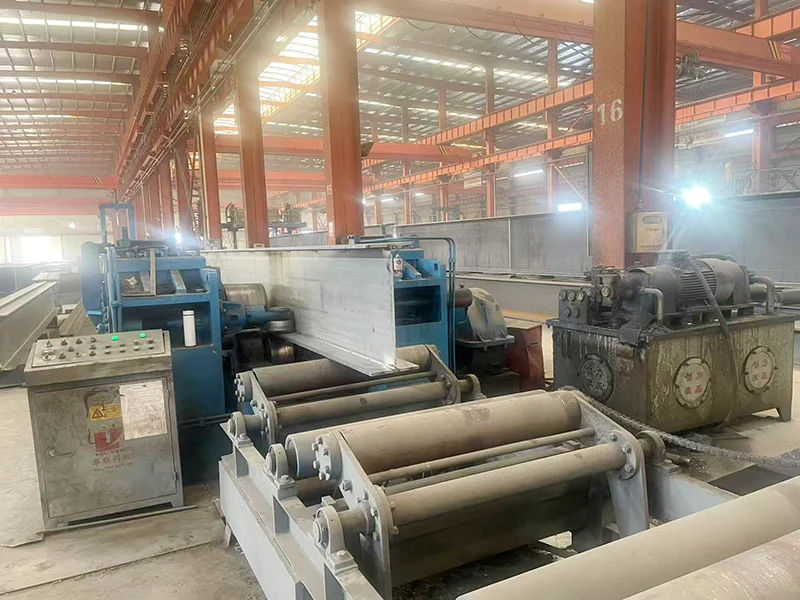
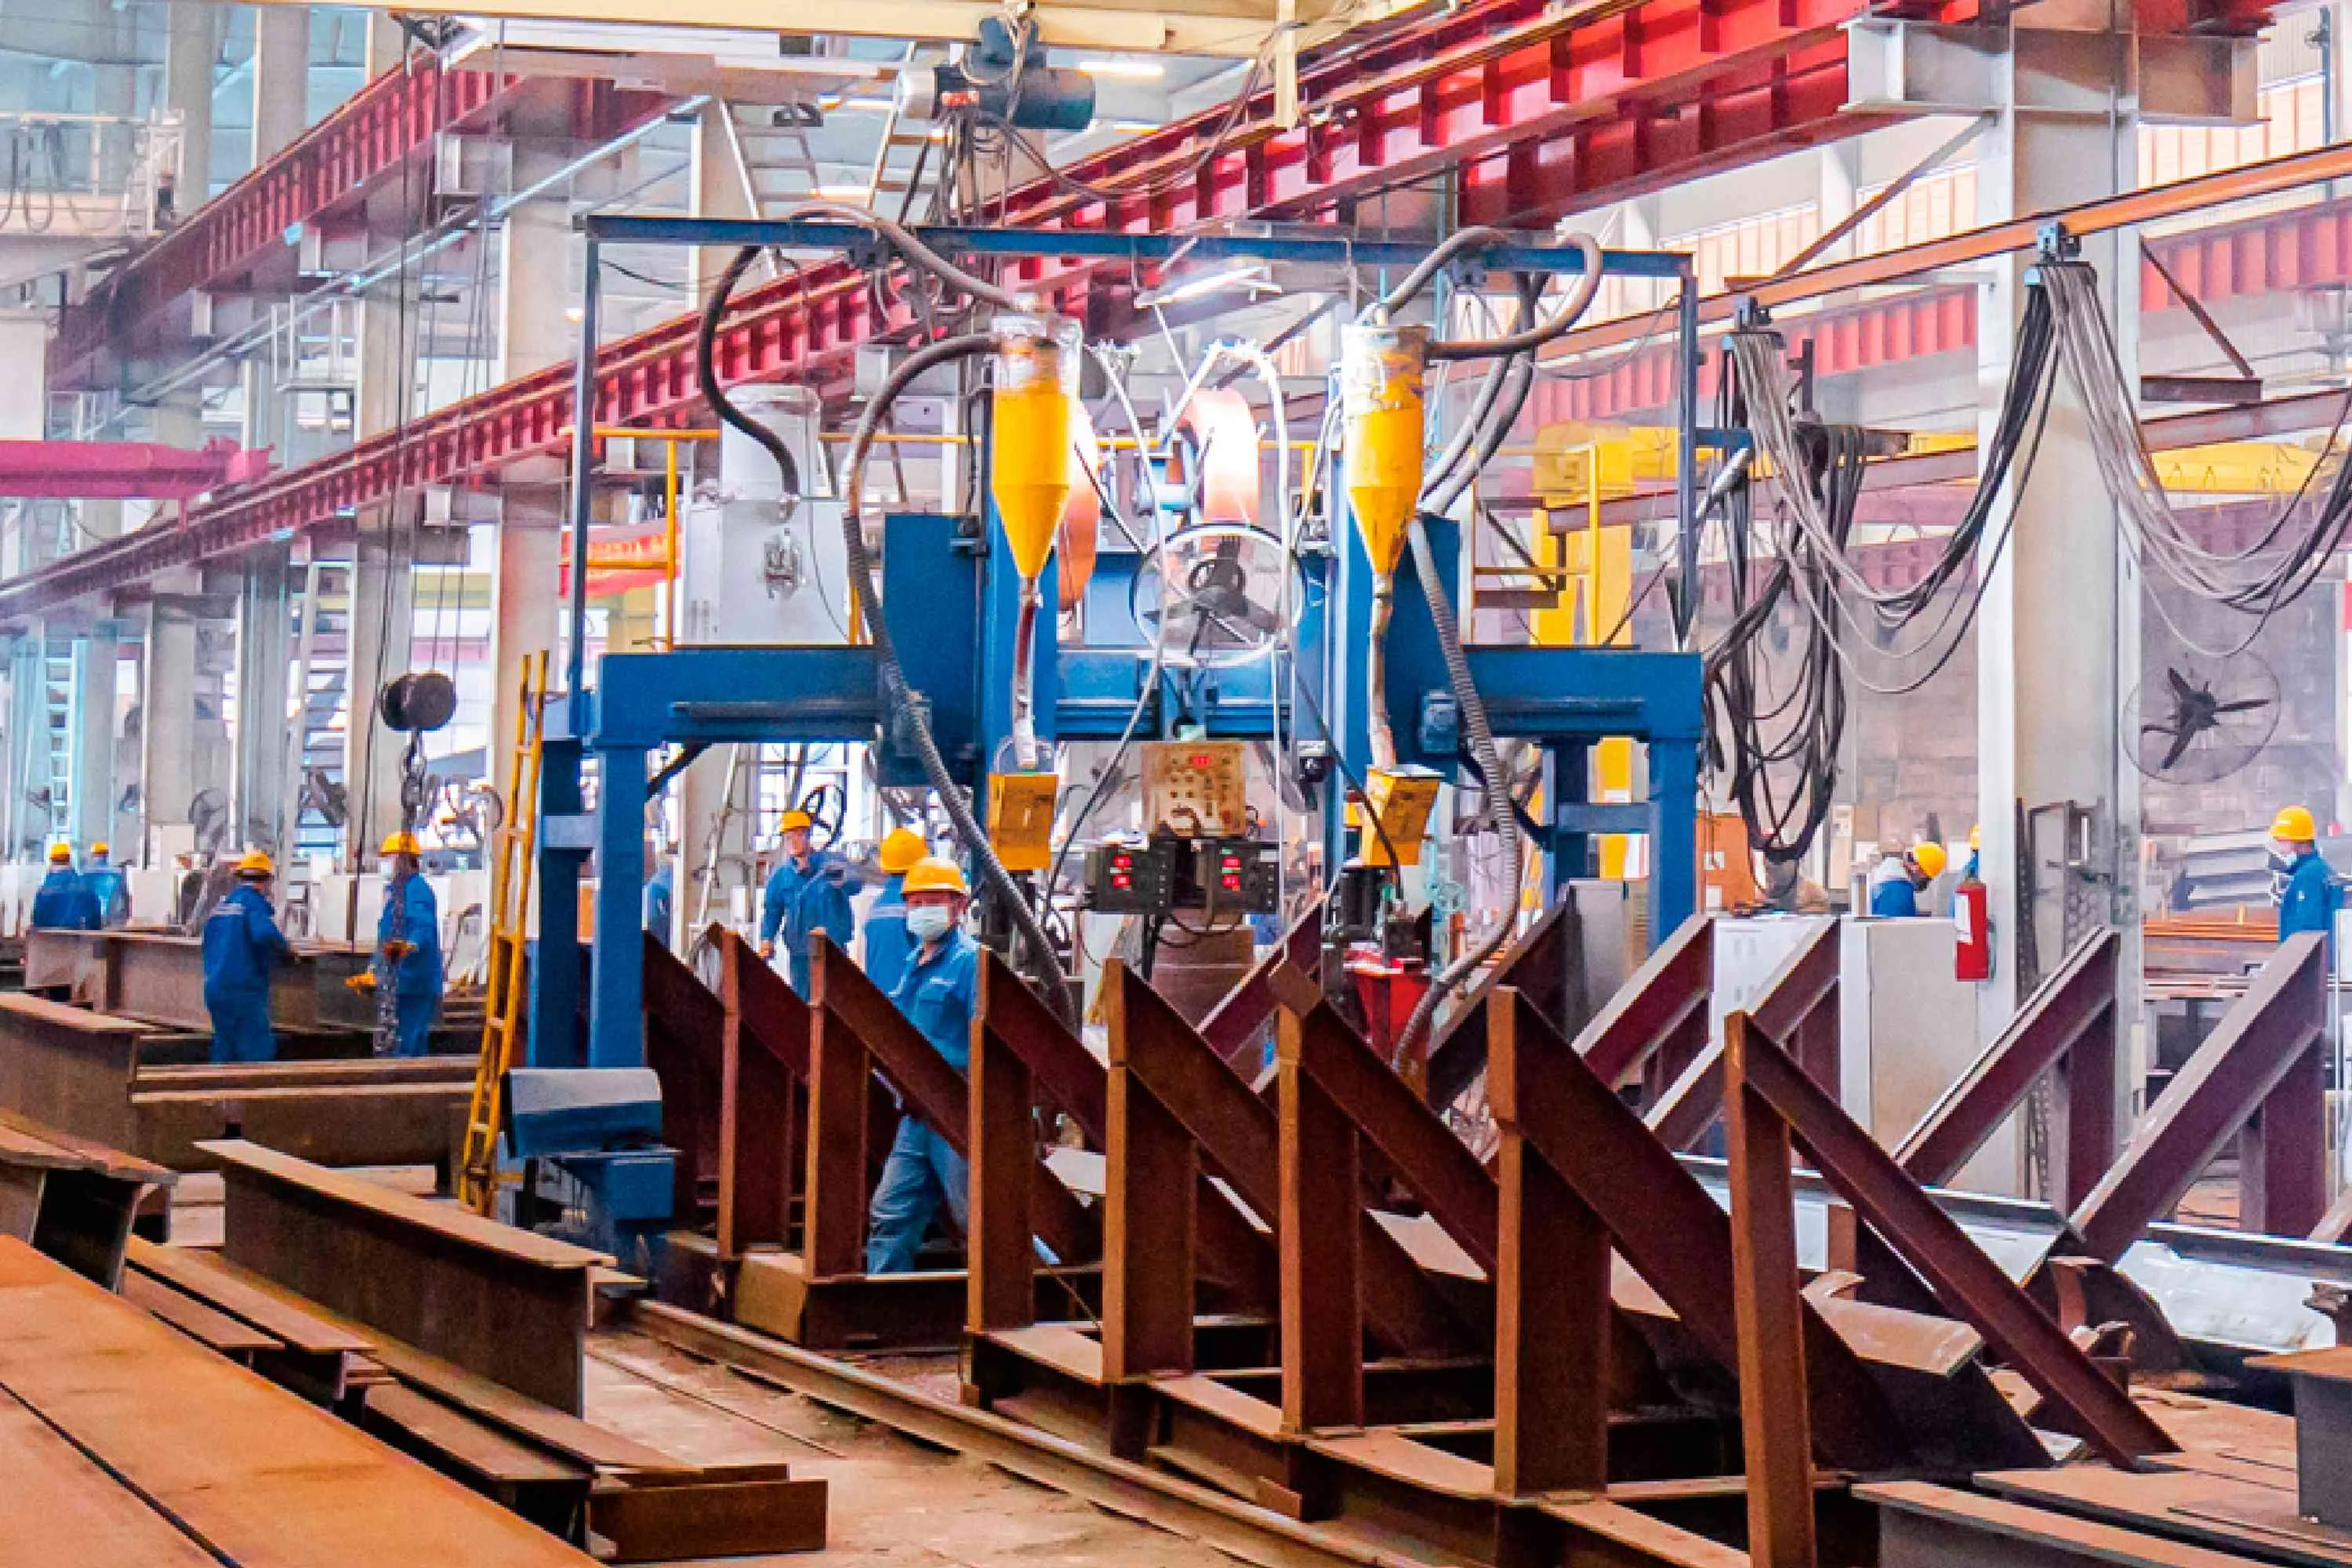
Permanent Steel menjalankan sistem yang secara mendasar berbeda: sebuah jalur produksi balok H cerdas buatan sendiri. Pemotongan, perakitan, pengelasan, dan pelurusan dikendalikan oleh mesin sesuai gambar kerja balok. Perakit menahan web dan flensa di klem yang diposisikan oleh CNC sebelum satu las dilakukan — sehingga geometri penampang ditetapkan oleh mesin, bukan oleh penyusutan las sementara. Pengelasan busur terendam kawat ganda menempatkan kedua las flensa secara kontinu dan merata. Press pelurusan hidrolik kemudian memperbaiki distorsi sisa, dan peledakan tembakan menyiapkan permukaan untuk pelapisan dalam satu kali proses.
Hasilnya adalah balok yang dibuat sesuai dengan toleransi dimensi yang biasa disebutkan oleh bengkel manual tetapi jarang dipenuhi: kekakuan sisi lempengan dikendalikan, lengkungan dan penyimpangan diperbaiki, kualitas las konsisten dari meter pertama hingga terakhir. Dan karena proses ini berjalan berdasarkan waktu mesin daripada kelelahan pengelas, hasilnya diproduksi kira-kira tiga kali lipat kapasitas throughput dari sebuah teluk manual — itulah sebabnya kami dapat berkomitmen pada program pengiriman yang diukur dalam minggu, bukan musim.
Jenis Balok H: Bagian Rolled dan Balok Rangka Las
Balok H Struktural tersedia dalam dua jenis dengan metalurgi, toleransi, dan ekonomi pasokan yang berbeda. Kami menyediakan keduanya, dan kami akan menyarankan yang mana yang sebenarnya dibutuhkan rangka Anda.
Bagian H Hot-Rolled (HW / HM / HN)
Balok H panas digulung diproduksi di pabrik baja dengan menggulung billet tunggal menjadi profil I/H. Penampangnya seragam sepanjang panjangnya, sudutnya membulat, dan materialnya homogen. Ini adalah jawaban ekonomis untuk ukuran kolom dan balok standar di mana penampang katalog sesuai dengan beban desain — mayoritas rangka bangunan konvensional.
- Seri HW — flensa lebar, profil persegi; tugas kolom, kapasitas aksial tinggi
- Seri HM — flensa sedang; rangka umum, kolom dan balok utama
- Seri HN — flens sempit, profil tinggi; tugas balok, efisiensi lentur tinggi
Seksi gulung hingga kedalaman 1.000 mm dan flensa 64 mm disediakan dari pabrik bersertifikat, atau dari stok kami sendiri untuk kelas dan ukuran yang umum.
H-Seksi Built-Up yang Dilas
Jika desain membutuhkan sebuah profil yang tidak diproduksi oleh pabrik penggilingan mana pun — kedalaman lebih dari lebar lapisan pabrik, flange lebih lebar dari maksimum pabrik, jenis campuran (misalnya, web Q355B dengan flange Q420B), atau anggota berbentuk kerucut — balok harus dibuat dengan mengelas pelat-pelat. Ini adalah kelas di mana kualitas fabrikasi menentukan kinerja struktural, dan inilah kelas di mana lini cerdas kami menunjukkan keunggulannya.
- Rentang kedalaman: 200–2.000 mm
- Lebar Flensa: 150–1.000 mm
- Ketebalan pelat: 6–40 mm dan seterusnya
- Panjang: hingga 20.000 mm dalam satu potong, disambung sesuai desain
Jika proyek Anda membutuhkan bagian built-up, Anda tidak membeli produk katalog — Anda memesan anggota struktural khusus, dan proses fabrikasi di bawah ini adalah persis bagaimana kami memberikan toleransi sesuai yang Anda desain.
Di Dalam Lini Balok H Cerdas: Enam Langkah Terkontrol
Setiap balok di jalur cerdas melewati urutan yang dikendalikan dengan sama. Setiap stasiun adalah gerbang kualitas, dan proses ini dirancang agar kesalahan tertangkap di bengkel — bukan di alat angkat pemasang.
Langkah 1 — Pemotongan Plat CNC
Pelat web dan flens dipotong pada mesin pemotong garis-lurus multi-torch CNC, dengan dimensi diprogram langsung dari gambar kerja. Kualitas tepi potongan, ketegak-sudutan, dan toleransi panjang disetel oleh mesin, bukan diukur dengan pita. Ketebalan pelat hingga 40 mm ditangani secara rutin; pelat yang lebih tebal diproduksi di stasiun pemotongan berat.
Langkah 2 — Perakitan CNC
Perakit balok H menjepit web dan kedua flens ke dalam keselarasan yang diposisikan oleh CNC. Permukaan kontak dibersihkan secara otomatis sebelum perakitan, dan bagian-bagiannya dilas secara sementara saat tetap berada dalam geometri yang benar. Di sinilah profil lahir dengan benar: sentrisasi web dan kesquarean flens ditentukan oleh mesin, sebelum penyusutan las dapat mendistorsi mereka.
Langkah 3 — Pengelasan Busur Celup Kawat Ganda
Las flensa ke-web disisipkan dengan pengelasan busur terendam kawat ganda (SAW) — dua elektroda kawat memasok satu kolam cair di bawah fluks granular. Proses ini memberikan laju deposisi yang tinggi, penetrasi dalam, dan las yang halus dan tertutup terak yang terlindung dari kontaminasi atmosfer. Kedua sisi web dilas secara berurutan untuk menyeimbangkan distorsi, dengan ukuran las sesuai desain (biasanya 0,5–0,7 kali ketebalan web untuk fillet, atau penetrasi penuh jika ditentukan).
Langkah 4 — Pelurusan Hidraulik
Pengelasan tidak dapat dihindari memperkenalkan distorsi sisa. Mesin pelurus hidrolik balok H menekan flensa dan web kembali ke spesifikasi — kekotakan flensa, lengkungan balok, dan camber diperbaiki secara mekanis dan diverifikasi terhadap tabel toleransi, bukan diterima sebagai "distorsi pengelasan normal."
Langkah 5 — Pengeboran, Pemotongan & Pengolahan Mesin
Sambungan (pelat ujung, pengaku, lubang baut, pemotongan) dimesin atau dibor dengan CNC setelah pelurusan, sehingga balok tiba di lokasi sebagai anggota siap-sambung dengan geometri yang akurat. Pemboran ulang di lapangan — sumber korosi paling umum di lokasi — dihilangkan melalui desain.
Langkah 6 — Penghalusan Permukaan dengan Shot Blasting & Pelapisan
Setiap balok melewati mesin peledakan tembak, yang membersihkan permukaan hingga Sa2.5 dan memberikan profil yang dibutuhkan sistem pelapisan untuk merekat. Primer diterapkan dalam kondisi terkendali, dan balok yang selesai ditandai, dikemas, dan didokumentasikan untuk pengiriman.
Kelas Baja dan Ketertelusuran Material
Performa balok dimulai dari pelat. Kami membeli baja struktural bersertifikat dan memverifikasinya dua kali: sekali terhadap sertifikat pabrik saat diterima, sekali terhadap laporan uji yang kami simpan per proyek.
| Kelas (GB/T) | Luluh ≥ MPa | Tarikan MPa | Penggunaan Typikal | Kebiasaan Perkiraan Setara |
|---|---|---|---|---|
| Q235B | 235 | 370–500 | Anggota sekunder, penyangga, rangka rendah | S235JR, A36, SS400 |
| Q355B | 355 | 470–630 | Balok dan kolom utama — grade kerja keras | S355JR, A572 Gr.50, SM490 |
| Q390B | 390 | 490–650 | Rangka berat, anggota bentang panjang, daerah bersalju lebat | S390, kelas A572 Gr.60 |
| Q420B | 420 | 520–680 | Kolom beban tinggi, bagian hibrida yang sangat dibebani | S420, kelas A572 Gr.65 |
Material adalah satu-satunya variabel yang tidak bisa diperbaiki oleh lini fabrikasi kemudian; jika kimianya salah, prosedur pengelasan menjadi batal dan kapasitas balok tidak ada. Oleh karena itu, setiap gulungan dan pelat didokumentasikan dengan nomor sertifikat, nomor heat, dan hasil uji, dan catatan tersebut mengikuti balok melalui proses fabrikasi hingga masuk ke file proyek — dapat dilacak dari gambar pemasangan kembali ke pabrik, kapan saja dalam masa hidup bangunan.
Untuk wilayah gempa bumi dan aplikasi yang sensitif terhadap temperatur, kami juga menyediakan varian sub-tingkat (C, D, E) dengan pengujian impak Charpy tambahan sesuai kode yang berlaku, dan kami akan memberikan saran mengenai tingkat yang tepat dengan persyaratan impak untuk iklim proyek dan zona seismik Anda.
Toleransi dan Pengujian: Apa yang Sebenarnya Dimaksud dengan "Dibuat Sesuai Spesifikasi"
Pertanyaan yang membedakan pembuat yang kompeten dari yang superior adalah toleransi dan pengujian — bukan penampilan pengelasan. Kami membuat balok las sesuai dengan toleransi dimensi dari GB/T 11263 (proses panas) dan toleransi fabrikasi dari kode desain proyek (umumnya GB 50205), menahan:
- Tinggi penampang: ±3 mm untuk kedalaman hingga 1.000 mm
- Lebar Flensa: ±4 mm, pemusatan web dalam setengah ketebalan web
- Kesquarean flensa: biasanya dalam 2 mm di seluruh lebar flensa
- Panjang keseluruhan: ±2 mm pada panjang potongan toko, ujung rata
- Kelurusan: pembenaran sapuan dan kelengkungan diperbaiki dan diperiksa setelah pelurusan
Las diverifikasi melalui rencana pengendalian yang terdokumentasi: inspeksi visual dan pemeriksaan dimensi pada setiap anggota, pengujian ultrasonik (UT) pada las penetrasi penuh dan pada bagian berat di mana kode mengharuskannya, serta pemetaan las per balok yang ditandai pada catatan bengkel. Tukang las memenuhi kualifikasi sesuai standar yang berlaku, dan dokumentasi WPS/PQR dipelihara untuk setiap jenis sambungan yang kami produksi — tanpa itu, pengelasan di atas hanyalah hiasan.
Lini Cerdas vs. Fabrikasi Manual
| Parameter | Lini Cerdas | Bengkel Manual Umum |
|---|---|---|
| Posisi perakitan | Geometri set klem CNC | Pengecekan mata montir dan titik sambungan |
| Pengelasan flensa | Twin-wire SAW, kontinu | Pengelasan kawat tunggal manual |
| Kontrol Distorsi | Press pelurus hidrolik | Koreksi palu dan api |
| Arus melalui per bay | ≈3× manual | Garis dasar |
| Konsistensi | Dari anggota ke anggota, shift ke shift | Tergantung pada tukang las |
Kontrol Proses Pengelasan: Ilmu di Balik Sambungan
Balok H yang dilas berhasil atau gagal pada lasnya — dan las berhasil atau gagal berdasarkan tiga variabel yang dikendalikan: input panas, persiapan sambungan, dan urutan penyusunan jalur las. Pada jalur cerdas, masing-masing variabel itu diatur, bukan diimprovisasi. Las fillet dari flange ke web diletakkan oleh kepala pengelasan busur terendam kawat kembar (SAW) yang berjalan pada kecepatan perjalanan yang dikendalikan, dengan umpan kawat dan tegangan dicatat per balok; bengkel manual mengandalkan mata dan suasana hati pembuat las. Hasilnya adalah las dengan panjang kaki seragam, penetrasi konsisten, dan distorsi yang dapat diprediksi — yang merupakan hal yang tepat dapat dikendalikan oleh press pelurus.
Persiapan sambungan sama pentingnya dengan deposit itu sendiri. Tepi flange dipotong miring pada garis pemotongan pelat CNC sesuai dengan geometri sambungan yang didokumentasikan, celah penyambungan antara web dan flange dijaga oleh penjepit perakitan CNC, dan perakitan dilakukan dengan teknik pengelasan sementara (tack) dalam urutan yang mencegah bagian-bagian terpisah selama pengelasan produksi. Untuk bagian-bagian berat — flange lebih dari 40 mm, atau jika desain menuntut pengelasan penetrasi penuh — prosedur termasuk persyaratan pemanasan awal, pengendalian suhu antar-lapisan, dan kombinasi elektroda/fluks yang ditunjuk yang memenuhi kualifikasi WPS/PQR proyek. Nilai-nilai ini bukanlah angka abstrak: semuanya ditulis dalam dokumen shop traveller untuk balok, dilaksanakan oleh tukang las yang berkualifikasi, dan diverifikasi oleh rencana inspeksi sebelum anggota keluar dari bengkel.
Logika kualitas di balik pengendalian proses ini mudah dijelaskan: pemasukan panas yang seragam dan terdokumentasi menghasilkan tegangan sisa yang seragam; tegangan sisa yang seragam menghasilkan balok yang tetap lurus setelah dikirim dan berperilaku sesuai prediksi ketika dibebani. Sebuah balok yang dilas oleh tukang las yang terampil pada hari yang baik dan oleh seorang magang pada hari yang buruk bukanlah "produk berkualitas dengan variasi" — itu adalah dua produk yang berbeda. Jalur cerdas ada untuk membuat setiap hari menjadi hari yang baik, itulah sebabnya stabilitas dimensi balok kami adalah sifat yang pertama kali diperhatikan oleh pemasang dan dirasakan manfaatnya oleh pemilik sepanjang umur bangunan.
Di mana desain memintanya, kami juga menjalankan urutan manufaktur searah dengan arah penyelesaian: perakitan anggota penuh dan pengelasan, pelurusan korektif, dan kemudian peledakan tembakan ke Sa 2½ sebelum pengecatan primer dengan ketebalan film kering yang dikontrol. Lapisan pelindung diterapkan pada permukaan yang bersih dan tergradasi — bukan di atas skala pabrik dan cipratan las — sehingga masa garansi sistem cat diukur berdasarkan permukaan tempat cat tersebut dikualifikasi.
Balok H di Seluruh Spektrum Struktural
Gedung-Gedung Industri
Kolom bingkai utama, girder crane, dan balok atap untuk bengkel dan pabrik, termasuk bagian rakitan hingga profil dalam dan kaku yang dibutuhkan oleh beban crane berat.
Struktur Rangka Portal
Rafter dan kolom meruncing untuk gudang dan bangunan logistik — sering dibuat dari H-seksi yang dibangun kemudian diruncing pada web untuk mengikuti amplop momen lentur (lihat kami balok baja meruncing).
Jembatan & Infrastruktur
Balok girder untuk jembatan baja jalan raya dan pejalan kaki, dengan las penetrasi penuh, baja yang ditingkatkan, dan persyaratan ketelitian lurus dan rata yang ketat untuk pemasangan dek.
Rangka Gedung Tinggi
Kolom dan balok transfer pada gedung bertingkat, dikoordinasikan dengan kolom lintas kotak sistem di mana bagian kolom harus berubah dari berbentuk silang menjadi berbentuk kotak sepanjang tinggi rangka.
Satu Kampus, Seluruh Rantai Pasokan
Lini balok-H cerdas beroperasi di dalam kompleks bengkel seluas 100.000 m² di atas lahan seluas 300+ mu di Xuzhou, Jiangsu — kampus yang sama dengan fasilitas pelat tebal kolom kotak kami, lini rangka pipa dan besi tulangan, lini produksi amplop, dan bengkel perakitan berat. Pelat datang bersertifikat, balok dikirim sebagai anggota lengkap dengan penyelesaian, dan desain teknis, perincian, fabrikasi, dan (jika dikontrak) pengawasan pemasangan semuanya dilakukan secara internal.
Integrasi vertikal itu mengubah kerangka keputusan pengadaan. Seorang pemilik bangunan yang membeli balok H yang dirakit dari kami sebenarnya membeli rekayasa yang menentukan ukurannya (50+ insinyur R&D dan perancang struktural kami), jalur produksi yang membuatnya sesuai toleransi, kualifikasi yang memungkinkan kami mendirikannya (enam kualifikasi tingkat atas), dan akuntabilitas kontrak tunggal yang membuat kegagalan menjadi masalah seseorang — milik kami, bukan rantai subkontraktor yang masing-masing saling menyalahkan.
Bagi manajer proyek yang membandingkan pembuat, uji praktisnya sederhana: minta toleransi dimensi bagian yang Anda desain, minta WPS dan kualifikasi tukang las, minta laporan UT pada sambungan penetrasi penuh — dan tanyakan berapa banyak balok per bulan yang sebenarnya diproduksi oleh bengkel. Jawaban yang Anda dapatkan akan memberitahu Anda apakah Anda membeli dari jalur produksi atau dari gudang.
Kampus ini juga memiliki rantai penyelesaian dan logistik yang menjaga janji program: tempat peledakan dan priming, kontrol persiapan permukaan untuk daya lekat cat, area penyimpanan dan pengelolaan untuk anggota yang sudah selesai, serta koordinasi transportasi untuk setiap batch pengiriman. Balok meninggalkan pabrik dalam keadaan bersih, diprimer sesuai ketebalan film kering yang ditentukan, ditandai dengan identifikasi anggota untuk urutan pemasangan, dan disertai dengan dokumen inspeksi untuk batch tersebut. Untuk proyek ekspor, spesifikasi pengemasan — dunnage, perlindungan terhadap kelembapan, dan pengikatan untuk pengiriman dalam kontainer atau pengiriman pecah-bongkar — dirancang dengan keseriusan yang sama seperti pengelasan, karena balok yang tiba tergores, basah, atau bengkok adalah balok yang sebenarnya tidak pernah benar-benar dikirim. Saat pemasang membongkar batch dan menemukan setiap anggota lurus, berlabel, dan kering, itulah rantai pasokan bekerja sesuai yang dirancang — dan itulah ketepatan yang menjadi dasar keandalan suatu program konstruksi.
Pertanyaan tentang Besi H Baja dari Insinyur dan Pembeli
Apa ketebalan pelat maksimum yang bisa Anda las ke balok H?
Garis standar kami menangani plat hingga ketebalan 40 mm sebagai rutinitas; plat yang lebih tebal dilas di stasiun fabrikasi berat, dan kami memastikan kemampuan serta prosedur pengelasan sesuai ukuran penampang Anda sebelum memberikan penawaran. Ketebalan di atas 40 mm melibatkan kontrol pemanasan awal dan tingkat NDT tambahan, yang kami spesifikasikan sesuai kode.
Apakah Anda dapat membuat balok H meruncing untuk rangka portal?
Ya — gelagat dan flensa yang meruncing dipotong dengan CNC dan dirakit di jalur produksi. Untuk ekonomi desain dan toleransi anggota yang meruncing, lihat balok baja meruncing halaman.
Apakah Anda menyediakan seksi hot-rolled dari stok?
Grau dan ukuran umum (Q235B dan Q355B, seri HW/HM/HN) tersedia di stok; grad dan ukuran khusus dipesan dari pabrik dengan sertifikat proyek. Dalam kedua kasus, semua material dapat ditelusuri ke batch dan sertifikatnya.
Sertifikasi apa yang Anda miliki untuk fabrikasi?
Kami memegang kualifikasi nasional tingkat atas termasuk tingkat pembuatan dan pemasangan struktur baja, serta sertifikasi sistem ISO, dan para pengelas serta personel NDT kami memenuhi kualifikasi sesuai kode yang berlaku. Sertifikat spesifik tercantum pada kami kualifikasi halaman.
Apakah Anda menyediakan gambar fabrikasi dan desain sambungan?
Ya. Detailing, desain koneksi, dan produksi gambar kerja dilakukan secara internal oleh tim teknik kami, termasuk integrasi pemodelan 3D dengan desain rangka — balok dibuat sesuai geometri tepat yang dihubungkan oleh pemasang, bukan berdasarkan gambar yang menggunakan format berbeda dari yang digunakan di lokasi.
Dapatkan H-Beam yang Dibuat Sesuai Jadwal Penampang Anda
Kirimkan daftar anggota, kelas baja, dan program pengiriman Anda. Insinyur kami akan mengonfirmasi rute fabrikasi — digulung atau dibangun — dan mengembalikan penawaran dengan toleransi dan ruang lingkup NDT dalam 48 jam.
Permintaan Penawaran Balok H