Sepuluh Teknologi Manufaktur Inti: Ilmu Fabrikasi di Balik Struktur Kami
Selain tiga teknologi inti utama — desain cerdas, pembuatan cerdas, dan Konstruksi cerdas — Permanent Steel telah mengembangkan sepuluh proses fabrikasi khusus, masing-masing menangani tantangan manufaktur tertentu yang muncul dalam proyek struktur baja yang kompleks. Ini bukan kemampuan umum; ini adalah proses yang dipatenkan atau kepemilikan sendiri yang disempurnakan melalui rekayasa spesifik proyek dan divalidasi pada struktur landmark termasuk grid rekor dunia sepanjang 229 meter dan Stasiun Baru Laut Ross di Antarktika.
Mengapa Teknologi Ini Penting
Fabrikasi struktur baja bukanlah satu proses tunggal — ini adalah kumpulan proses khusus, masing-masing dengan tantangan teknis, persyaratan kualitas, dan mode kegagalan tersendiri. Perusahaan yang bisa memotong dan mengelas profil H standar tidak sama dengan perusahaan yang bisa membuat truss kotak melengkung dengan geometri ganda, mengelas pelat setebal 60mm tanpa retak hidrogen, atau membengkokkan pipa baja hingga radius yang tepat sambil mempertahankan keutuhan penampang. Sepuluh teknologi di bawah ini mewakili kompetensi manufaktur khusus yang membedakan Permanent Steel dari pembuat baja umum — kemampuan yang memungkinkan kami mengeksekusi proyek yang tidak bisa dilakukan oleh pabrikan lain.
Setiap teknologi dikembangkan melalui persyaratan proyek tertentu, disempurnakan melalui penerapan pada proyek-proyek berikutnya, dan didokumentasikan dalam portofolio paten dan publikasi teknis. Untuk setiap teknologi, penjelasan di bawah mencakup: apa teknologi tersebut, mengapa penting (tantangan teknik yang dipecahkan), dan proyek landmark mana yang membuktikannya dalam praktik.
Pembuatan Rangka Baja Jangkauan Sangat Panjang
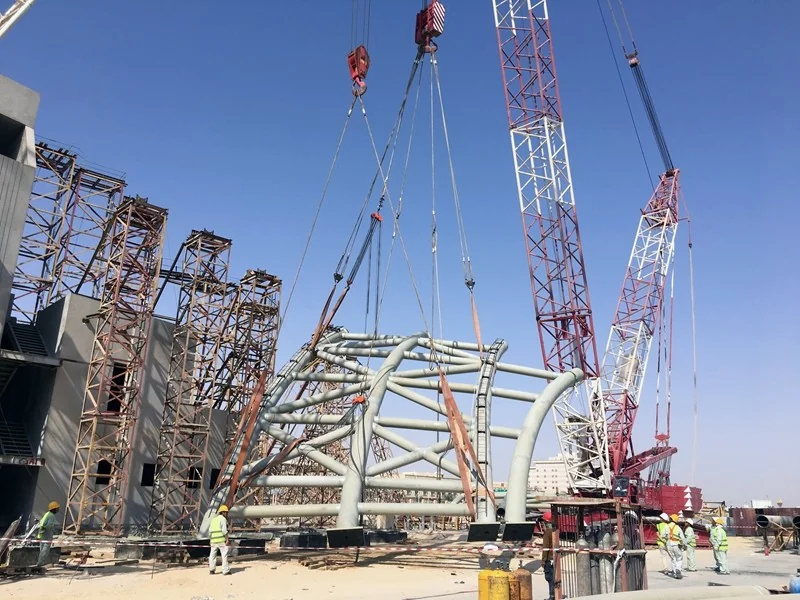
Apa itu: Pembuatan rangka baja dengan bentang bebas melebihi 200 meter — secara khusus, proses manufaktur yang diperlukan untuk menghasilkan anggota dan rakitan rangka dengan panjang sedemikian sehingga tidak dapat diangkut sebagai satu potong dan harus dibuat dalam segmen, diangkut secara terpisah, dan dirakit di lokasi dengan sambungan kekuatan penuh yang menjaga integritas struktural dari rangka kontinu.
Mengapa hal ini penting: Sebuah rangka sepanjang 229 meter tidak dapat dibuat sebagai satu kesatuan — tidak ada pabrik, kendaraan pengangkut, atau jaringan jalan yang dapat menampung rakitan baja sepanjang 229 meter. Rangka harus dibagi menjadi beberapa segmen, masing-masing dibuat dengan presisi yang diperlukan, diangkut ke lokasi, dan disambungkan dengan sambungan las penetrasi penuh atau baut berkelas tinggi yang mengembangkan kapasitas struktural penuh dari anggota kontinu. Tantangan rekayasa bukan hanya membuat segmen-segmen tersebut — tetapi memastikan bahwa ketika segmen-segmen tersebut disambungkan di lokasi, rangka kontinu yang dihasilkan berperilaku sesuai desain, dengan kelurusan, penyelarasan, dan kapasitas sambungan yang akurat.
Pertimbangan teknis utama meliputi: kontrol camber (rangka harus dibuat dengan lengkungan ke atas yang telah ditentukan sebelumnya sehingga di bawah beban mati akan melendut sesuai profil desain), manajemen distorsi termal (penyusutan pengelasan menyebabkan perubahan dimensi yang harus diprediksi dan dikompensasikan selama pembuatan), pemasangan antar-segmen (geometri sambungan harus cocok secara tepat, memerlukan pembuatan presisi atau pra-perakitan digital verifikasi), dan rekayasa transportasi (setiap segmen harus dirancang untuk beban transportasi, yang mungkin berbeda dari beban saat beroperasi).
Validasi proyek: Fasilitas penyimpanan batubara grid bola-baut sepanjang 229 meter — rekor dunia untuk tipe grid ini — memvalidasi teknologi ini. Rangka trusinya dibuat dalam segmen, diangkut ke lokasi proyek terpencil, dan dirakit menjadi struktur kontinu sepanjang 229 meter tanpa kolom interior. Presisi fabrikasi dan metodologi penghubungan segmen yang dikembangkan untuk proyek ini sekarang diterapkan sebagai praktik standar untuk semua proyek trus jangka panjang ultra-panjang.
Pembuatan Kuda-Kuda Bentuk H dengan Sambungan Rumit
Apa itu: Pembuatan rangka baja H-section dengan sambungan di mana beberapa anggota bertemu pada sudut yang berbeda — memerlukan pemotongan lengkung yang bersilangan (profiling) pada ujung H-section, pengelasan pelat tebal di persimpangan sambungan, dan perakitan presisi dari geometri sambungan tiga dimensi yang kompleks.
Mengapa hal ini penting: Dalam rangka truss tipikal, anggota struktur bertemu pada sudut standar (45°, 60°, 90°) dan geometri sambungannya sederhana. Dalam struktur yang kompleks — di mana anggota bertemu pada sudut yang tidak standar, di mana beban memerlukan plat sambungan yang diperkuat, atau di mana geometri arsitektur menentukan tata letak anggota yang tidak teratur — pembuatan sambungan menjadi aspek paling menantang dalam proses manufaktur. Ujung H-section harus dipotong sesuai dengan profil yang cocok dengan permukaan anggota yang tersambung — bukan potongan lurus atau sudut sederhana, tetapi lengkungan kompleks yang ditentukan oleh perpotongan dua bagian yang tidak sejajar dan tidak sebidang.
Permanent Steel's Kemampuan pemotongan CNC menghasilkan profil kurva yang berpotongan secara langsung dari model desain dan melaksanakannya dengan pemotongan plasma atau laser hingga presisi yang diperlukan. Pelat sambungan (pelat penguat, penyokong, pelat koneksi) dipotong dan dibor oleh peralatan CNC, dan perakitannya dilas menggunakan prosedur yang memenuhi syarat untuk sambungan pelat tebal — sering memerlukan pemanasan awal, kontrol suhu antar-lapisan, dan perlakuan panas pasca-las untuk mengelola tegangan sisa dan mencegah retak.
Validasi proyek: Sambungan H-truss kompleks adalah fitur dari banyak dari kami proyek-proyek penting, terutama struktur dengan geometri arsitektur yang membutuhkan tata letak anggota yang tidak standar. Metodologi fabrikasi dikembangkan melalui berbagai penerapan proyek dan didokumentasikan dalam publikasi teknis kami tentang desain dan fabrikasi sambungan struktur baja.
Fabrikasi Truss Kotak Melengkung
Apa itu: Pembuatan rangka kotak dengan kelengkungan spasial kompleks — rangka di mana kord atas, kord bawah, atau keduanya mengikuti profil melengkung dalam satu atau lebih bidang, yang memerlukan rangka kotak untuk dirakit dari elemen pelat melengkung daripada pelat yang dipotong lurus.
Mengapa hal ini penting: Sebuah penampang kotak lurus dibuat dari empat pelat datar (atas, bawah, dua sisi) yang dilas di sepanjang tepinya. Sebuah penampang kotak melengkung membutuhkan setiap pelat dibentuk sesuai kelengkungan yang diinginkan sebelum perakitan — dan kelengkungan bisa berbeda untuk setiap pelat (misalnya, pelat atas dari rangka atap melengkung memiliki jari-jari lebih kecil dibandingkan pelat bawah). Proses pembentukan (tekuk tekan, pembengkokan roller, atau pembengkokan induksi) harus menghasilkan kurva yang halus tanpa titik datar lokal, kerutan, atau penipisan berlebihan. Perakitan empat pelat melengkung menjadi penampang kotak tertutup memerlukan posisi dan penjepitan yang tepat untuk menjaga dimensi penampang dan kelurusan sepanjang sumbu lengkung anggota.
Tantangan menjadi lebih besar ketika kelengkungan tidak konstan sepanjang elemen — kurva transisi di mana radius berubah, atau kurva gabungan di mana elemen melengkung di dua bidang secara bersamaan. Setiap pelat harus dibentuk sesuai dengan profil kelengkungannya masing-masing, dan perakitan harus mempertahankan geometri ruang yang dirancang. model desain parametrik menghasilkan instruksi pembentukan untuk setiap pelat, dan proses fabrikasi menggunakan peralatan pembentukan yang dikendalikan CNC untuk mencapai kelengkungan yang diperlukan.
Validasi proyek: Truss kotak melengkung digunakan dalam proyek yang memiliki nilai arsitektural tinggi di mana geometri struktural mengikuti bentuk arsitektur melengkung — atap stadion, struktur kanopi, dan gelagar jembatan melengkung. Metodologi fabrikasi ini telah disempurnakan melalui berbagai proyek kotak melengkung dan mewakili kemampuan yang hanya dimiliki sedikit produsen struktur baja dengan presisi dan skala yang kami capai.
Fabrikasi Pembengkokan Atas Pipa & Profil Baja
Apa itu: Pembengkokan dingin pipa baja dan profil struktural untuk membuat elemen melengkung — lengkungan, kurva, dan geometri non-linear — menggunakan peralatan pembengkok CNC yang menghasilkan kelengkungan yang tepat sambil mempertahankan bentuk penampang elemen.
Mengapa hal ini penting: Membengkokkan pipa baja secara konseptual sederhana tetapi secara praktis kompleks. Proses pembengkokan harus menghasilkan radius yang diperlukan tanpa: membuat penampang menjadi oval (pipa menjadi elips alih-alih lingkaran), mengerutkan radius bagian dalam (tekuk kompresi pada sisi cekung dari bengkokan), menipiskan radius bagian luar (regangan tarik pada sisi cembung), atau menghasilkan titik datar lokal di tempat rol pembengkok bersentuhan dengan pipa. Untuk aplikasi struktural, cacat ini tidak dapat diterima — pipa dengan ovaliditas 5% mungkin memiliki kapasitas tekuk yang jauh berkurang dibandingkan dengan pipa yang benar-benar bulat.
Mesin pembengkok hidrolik hasil pengembangan sendiri kami (ditampilkan di antara peralatan produksi kami) menggunakan proses pembengkokan dengan mandrel untuk pipa yang lebih kecil dan proses pembengkokan dengan rol untuk profil yang lebih besar. Mesin ini dikendalikan CNC, dengan radius bengkok, sudut bengkok, dan posisi maju yang diturunkan langsung dari model desain. Mesin ini dapat membengkokkan pipa baja dari diameter 60mm hingga 600mm dan profil struktural (bagian H, saluran, sudut) melalui berbagai radius. Untuk radius yang sangat besar atau lengkungan majemuk, digunakan pembengkokan induksi — yang menggunakan pemanasan lokal untuk mengurangi kekuatan leleh dan memungkinkan pembengkokan dengan tegangan residu minimal.
Validasi proyek: Pipa dan profil baja yang ditekuk digunakan dalam struktur lengkung, elemen atap melengkung, struktur kubah, dan gelagar jembatan melengkung di seluruh portofolio proyek kami. Teknologi pembengkokan ini dikembangkan untuk struktur grid kubah dan lengkung di mana anggota perimeter yang melengkung diperlukan, dan telah diterapkan di banyak proyek venue olahraga dan aula pameran.
Pembuatan Struktur Komposit Baja-Beton Sebagian Baru
Apa itu: Pembuatan anggota komposit Beton Parsial (Partially Encased Concrete/PEC) — bagian baja struktural (H-section, box section, atau built-up section) dengan beton yang dicor ke dalam sebagian profil baja, menciptakan anggota komposit yang menggabungkan kekuatan tarik baja dengan kekuatan tekan dan ketahanan api beton.
Mengapa hal ini penting: Anggota PEC secara struktural efisien: bagian baja menahan tegangan dan menyediakan bekisting untuk beton, sementara beton menyediakan ketahanan terhadap kompresi, perlindungan terhadap api, dan peningkatan kinerja seismik. Dibandingkan dengan bagian baja murni, anggota PEC mencapai kapasitas struktural yang sama dengan jumlah baja yang lebih sedikit — mengurangi biaya material. Dibandingkan dengan beton bertulang, anggota PEC lebih ramping, lebih ringan, dan prefabrikasi di pabrik — mengurangi waktu konstruksi di lokasi.
Tantangan fabrikasi terdapat pada proses manufaktur: bagian baja harus dibuat dengan elemen internal (penghubung stud, batang pengikat, diafragma) yang memastikan aksi komposit antara baja dan beton, metodologi penempatan beton harus memastikan pengisian penuh tanpa rongga, dan kondisi perawatan di lingkungan pabrik harus dikontrol untuk mencapai kekuatan beton yang ditentukan. Desain bagian baja harus memperhitungkan tahap konstruksi (sebelum beton dicor, bagian baja saja harus menahan berat sendiri dan beban konstruksi) dan tahap komposit (setelah beton mengeras, bagian gabungan menahan beban rancang). Kami model desain menganalisis kedua tahap, dan proses fabrikasi dirancang untuk menghasilkan anggota komposit dengan antarmuka yang dirancang antara baja dan beton.
Validasi proyek: Struktur komposit PEC adalah dasar dari kami Sistem 03 (Sistem Bangunan Hunian Terpadu PEC Rendah Karbon) dan digunakan di bangunan hunian dan komersial bertingkat rendah di mana ketahanan terhadap api, kinerja seismik, dan efisiensi konstruksi menjadi persyaratan utama. Metodologi fabrikasi dikembangkan melalui penelitian di kami Pusat Penelitian Teknologi Rekayasa Struktur Baja Provinsi Jiangsu dan divalidasi melalui program penelitian bersama dengan Universitas Shanghai Jiao Tong.
Pembuatan Kolom Baja Bentuk Silang menjadi Bentuk Kotak
Apa itu: Pembuatan kolom baja kompleks yang dibangun dari pelat baja tebal (40mm ke atas) — termasuk kolom berbentuk silang (dua atau lebih elemen pelat dirakit menjadi konfigurasi silang atau bintang) dan kolom kotak (empat pelat dirakit menjadi penampang tertutup berbentuk persegi panjang atau persegi, sering dengan diafragma internal).
Mengapa hal ini penting: Dalam gedung baja bertingkat dan pencakar langit, kolom menahan beban aksial tertinggi dan harus memiliki penampang terbesar. Kolom-kolom ini bukanlah profil gulungan (tidak ada produsen yang menggulung profil kotak 500mm×500mm×60mm) — mereka dibangun dari pelat tebal yang dilas bersama. Tantangan pembuatan sangat signifikan: pengelasan pelat tebal memerlukan pemanasan awal dan pengendalian suhu antar-las untuk mencegah retak akibat hidrogen; urutan pengelasan harus direncanakan dengan hati-hati untuk meminimalkan distorsi (pengelasan asimetris pada profil kotak akan menyebabkan melengkung); diafragma internal (penguat melintang di dalam kotak) harus dilas melalui lubang akses di dinding kotak, menciptakan geometri las yang kompleks; dan kolom yang selesai harus lurus, persegi, dan akurat secara dimensi untuk memastikan cocok dengan balok penghubung dan sistem lantai.
Untuk kolom berbentuk silang, tantangannya adalah mengelas pelat komponen bersama-sama pada persilangannya — sambungan T atau sambungan berbentuk salib di mana las harus mengembangkan kekuatan penuh dari pelat yang tersambung. Untuk pelat tebal (40mm+), las penetrasi penuh memerlukan beberapa jalur las, dengan kontrol panas yang cermat untuk mencegah distorsi dan retak. Kami teknologi las celah sempit pelat tebal (Teknologi 08) digunakan secara khusus untuk aplikasi ini.
Validasi proyek: Kotak pelat tebal dan kolom berbentuk silang digunakan dalam kerangka struktural utama bangunan baja bertingkat (Sistem 04) dan dalam struktur industri dengan beban peralatan berat. Metodologi fabrikasi ini telah diterapkan dalam berbagai proyek bangunan dan mewakili kemampuan inti untuk pasar gedung tinggi baja.
Fabrikasi Balok Ganda Melengkung & Tangga Spiral
Apa itu: Pembuatan anggota baja struktural yang secara arsitektural kompleks yang memiliki kelengkungan ganda (melengkung dalam dua bidang secara bersamaan) atau geometri heliks (konfigurasi spiral) — termasuk balok atap melengkung, tangga spiral, dan baja arsitektur bentuk bebas.
Mengapa hal ini penting: Anggota yang melengkung ganda dan heliks tidak dapat dibuat dengan proses pembengkokan standar, yang menghasilkan lengkungan satu bidang. Balok melengkung ganda memerlukan anggota untuk dibentuk dalam dua arah secara bersamaan, atau dirakit dari beberapa komponen melengkung yang dilas bersama. Tangga spiral mengikuti jalur heliks — anggota melengkung pada denah sambil naik dalam elevasi — sehingga setiap segmen harus dibuat dengan sudut majemuk dan putaran yang tepat sesuai dengan geometri heliks. Anggota-anggota ini biasanya merupakan fabrikasi unik, yang dirancang untuk desain arsitektur tertentu, memerlukan kombinasi pemotongan CNC, pembentukan multi-sumbu, dan pengelasan manual terampil untuk mencapai geometri yang dirancang.
Proses pembuatan dimulai dengan model desain, yang mendefinisikan geometri kurva ganda atau heliks secara matematis. Model tersebut dipecah menjadi segmen-segmen yang dapat dibuat — setiap segmen adalah bagian dari kurva yang dapat diproduksi oleh peralatan pembentuk yang tersedia atau dirakit dari elemen lempengan yang dipotong. Pemotongan CNC menghasilkan elemen lempengan dengan profil tepi yang dibutuhkan; peralatan pembentuk menghasilkan kelengkungan awal; dan pekerja las terampil merakit elemen-elemen tersebut menjadi geometris anggota akhir, menggunakan template dan jig untuk memverifikasi ketepatan dimensi sepanjang proses perakitan.
Validasi proyek: Balok melengkung ganda dan tangga spiral dibuat untuk proyek-proyek yang secara arsitektur signifikan di mana baja struktural juga menjadi elemen desain visual — tangga megah di gedung-gedung umum, balok atap melengkung di struktur ikonik, dan elemen baja yang bersifat skulptural. Pembuatan ini menunjukkan bahwa kemampuan Permanent Steel melampaui baja struktural fungsional hingga persimpangan antara teknik struktural dan seni arsitektur.
Teknologi Pengelasan Celah Sempit Plat Tebal
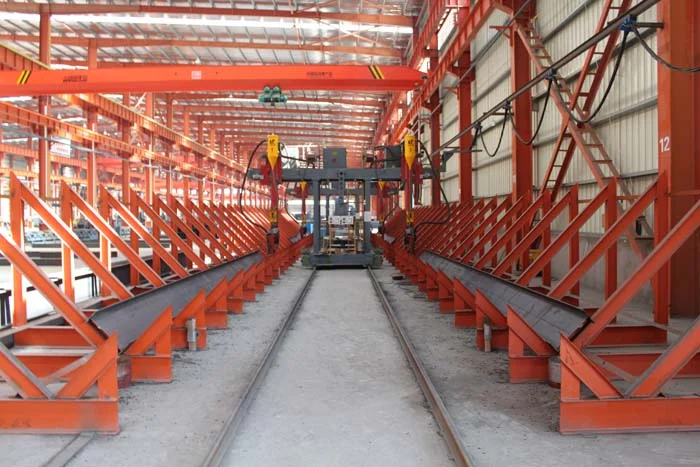
Apa itu: Proses pengelasan khusus untuk pelat baja setebal 40mm ke atas, menggunakan geometri alur celah sempit (alur V atau U yang sempit dan dalam, bukan alur V lebar seperti yang digunakan untuk pelat lebih tipis) untuk mengurangi volume las, input panas, dan distorsi sambil mempertahankan kualitas las penetrasi penuh.
Mengapa hal ini penting: Pengelasan pelat baja tebal secara fundamental berbeda dengan pengelasan pelat tipis. Seiring ketebalan pelat meningkat, alur las harus lebih lebar agar elektroda las dapat mencapai akar sambungan — tetapi alur yang lebih lebar berarti lebih banyak logam las, input panas yang lebih besar, waktu pengelasan yang lebih lama, dan distorsi yang lebih besar. Untuk pelat 60mm dengan alur V standar, volume las bisa sangat besar — membutuhkan banyak jam pengelasan dan menambahkan banyak kilogram logam las, dengan setiap sambungan menambah panas yang mendistorsi anggota dan menciptakan tegangan sisa.
Pengelasan celah sempit menyelesaikan masalah ini dengan menggunakan alur yang dirancang khusus — biasanya alur U sempit dengan dinding paralel atau hampir paralel — yang mengurangi penampang las sebesar 50-70% dibandingkan dengan alur V standar. Celah sempit ini memerlukan peralatan pengelasan khusus: obor yang dapat menjangkau ke alur dalam dan sempit, dengan kontrol yang tepat terhadap pengiriman kawat, tegangan, dan kecepatan perjalanan. Proses ini biasanya menggunakan pengelasan busur terendam (SAW) atau pengelasan busur kawat logam gas (GMAW) dengan osilasi untuk memastikan fusi dinding samping.
Manfaat pengelasan celah sempit untuk pelat tebal adalah: volume las yang lebih sedikit (konsumabel lebih sedikit, waktu lebih singkat), input panas yang berkurang (distorsi lebih sedikit, tegangan sisa lebih sedikit, zona terpengaruh panas lebih kecil), dan kualitas las yang lebih baik (HAZ lebih sempit berarti ketangguhan di daerah las lebih baik). Proses ini memerlukan kualifikasi prosedur yang cermat untuk memastikan fusi lengkap pada dinding samping — celah sempit membuat inspeksi visual pada akar sulit, sehingga digunakan pengujian ultrasonik untuk memverifikasi integritas las.
Validasi proyek: Pengelasan celah sempit digunakan untuk semua kolom kotak dan berbentuk silang dengan pelat tebal (Teknologi 06), untuk sambungan rangka truss dengan bentang sangat panjang (Teknologi 01), dan untuk aplikasi apa pun dengan ketebalan pelat 40mm atau lebih. Prosedur pengelasan dikualifikasi sesuai standar China GB 50661 dan standar internasional (AWS D1.1, EN 1090), dengan pengujian mekanis dari catatan kualifikasi prosedur termasuk pengujian tarik, tekuk, dan uji benturan Charpy V-notch.
Pengelasan Baja Struktur untuk Suhu Sangat Rendah
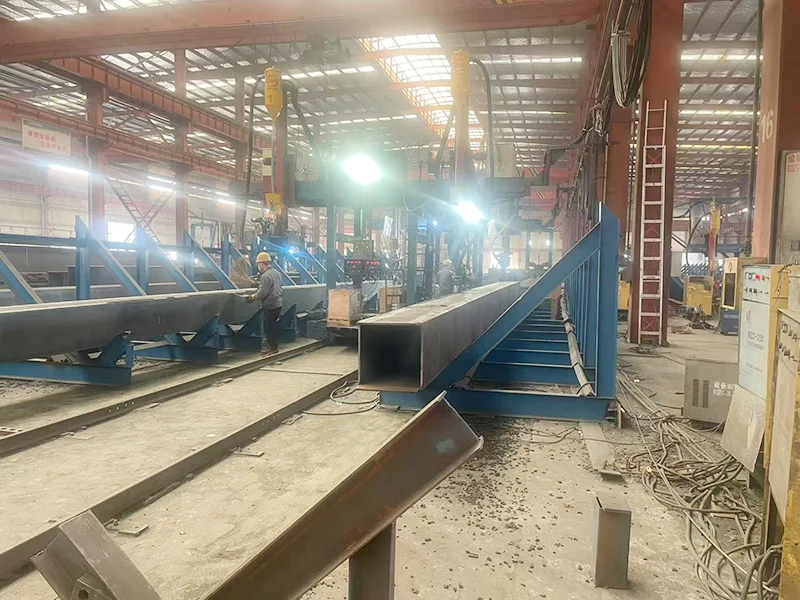
Apa itu: Prosedur dan proses pengelasan yang dikembangkan khusus untuk baja struktural yang harus mempertahankan ketangguhan yang memadai pada suhu layanan serendah -40°C hingga -60°C — kondisi di mana baja struktural konvensional dan prosedur pengelasan akan menghasilkan patahan rapuh.
Mengapa hal ini penting: Kekerasan baja menurun seiring dengan suhu. Pada suhu ruangan, baja struktural bersifat ulet — ia mengalami deformasi plastis sebelum patah, memberikan peringatan akan beban berlebih. Pada suhu yang sangat rendah, baja yang sama dapat menjadi rapuh — patah secara tiba-tiba dengan sedikit atau tanpa deformasi plastis, pada tegangan yang jauh di bawah batas leleh material. Peralihan dari perilaku ulet ke rapuh ini merupakan tantangan mendasar dalam desain baja struktural untuk suhu rendah.
Proses pengelasan itu sendiri adalah faktor kritis. Pengelasan menghasilkan zona terdampak panas (HAZ) di mana mikrostruktur logam dasar diubah oleh siklus panas. Di HAZ, pertumbuhan butiran dan transformasi fasa dapat mengurangi ketangguhan — menjadikan HAZ lokasi yang paling mungkin untuk inisiasi patahan rapuh pada layanan suhu rendah. Prosedur pengelasan untuk baja layanan suhu ultra-rendah harus dirancang secara khusus untuk: meminimalkan pembesaran butiran HAZ (melalui pengendalian input panas), mencegah masuknya hidrogen (melalui bahan pengisi rendah hidrogen dan pengendalian kelembaban), menghasilkan logam las dengan ketangguhan yang setara atau melebihi logam dasar pada suhu layanan, dan menghindari cacat (retakan, porositas, kurang fusi) yang dapat bertindak sebagai pemicu patahan rapuh.
Prosedur pengelasan suhu ultra-rendah Permanent Steel teruji melalui pengujian yang ketat: pengujian dampak Charpy V-notch pada suhu layanan (dan pada suhu di bawahnya, untuk margin), pengujian CTOD (crack tip opening displacement) untuk ketangguhan patahan, dan pengujian kekerasan untuk memastikan bahwa Zona Terpengaruh Panas (HAZ) tidak melebihi batas kekerasan. Prosedur tersebut menetapkan pemanasan awal yang terkontrol, suhu antar-pass, batas input panas, pemilihan bahan habis pakai (elektroda rendah-hidrogen dengan peringkat ketangguhan tertentu), dan persyaratan inspeksi pasca-las (100% pengujian ultrasonik, ditambah pengujian partikel magnetik pada permukaan las).
Validasi proyek: Teknologi ini dikembangkan khusus untuk proyek Stasiun Baru Laut Ross di Antartika — sebuah stasiun penelitian ilmiah di benua Antartika di mana baja struktural harus tahan terhadap suhu layanan serendah -60°C (dan lebih rendah lagi dengan efek angin dingin), beban angin ekstrem, dan siklus pembekuan-pencairan. Proyek ini tidak hanya memerlukan pengelasan baja pada suhu rendah tetapi juga sistem struktural lengkap yang dirancang untuk kondisi polar — termasuk pemilihan material, desain sambungan, sistem pelapisan, dan metode konstruksi yang sesuai dengan logistik Antartika. Pembuatan dan pemasangan struktur baja proyek ini yang berhasil membuktikan kemampuan pengelasan suhu sangat rendah kami di bawah kondisi layanan paling menantang yang dapat dihadapi oleh struktur baja mana pun.
Teknologi Pra-Rakitan Digital untuk Struktur Baja
Apa itu: Proses perakitan virtual berbasis kembaran digital 3D yang memverifikasi kecocokan anggota baja yang dibuat sebelum perakitan fisik — menghilangkan kebutuhan untuk percobaan perakitan fisik sambil memberikan verifikasi kecocokan yang sama atau lebih baik.
Mengapa hal ini penting: Perakitan uji fisik — praktik merakit sebagian struktur di pabrik untuk memverifikasi bahwa anggota-anggota dapat pas bersama sebelum pengiriman — telah menjadi praktik standar untuk struktur baja kompleks selama beberapa dekade. Hal ini menangkap kesalahan fabrikasi, deviasi dimensi, dan masalah interferensi sebelum mencapai lokasi proyek, di mana perbaikan mahal dan memakan waktu. Namun, perakitan uji fisik memiliki biaya signifikan: membutuhkan ruang di lantai pabrik, waktu crane, dan tenaga kerja; menunda jadwal pengiriman; dan untuk struktur besar, hal ini tidak praktis — Anda tidak dapat merakit uji grid 229 meter di pabrik.
Perakitan awal digital menggantikan perakitan percobaan fisik dengan proses kembar digital 3D. Setiap anggota yang dibuat dipindai 3D (menggunakan pemindai laser atau fotogrametri) setelah pembuatan, menghasilkan awan titik atau model mesh dari geometris anggota yang telah dibuat. Model yang telah dibuat kemudian dirakit secara virtual di lingkungan 3D, menyesuaikan posisi dan orientasi koneksi yang ditentukan dalam model desain. Sistem perakitan virtual memeriksa: kesesuaian dimensi (apakah anggota terhubung pada posisi yang dirancang?), gangguan (apakah ada anggota atau koneksi yang saling berpotongan secara fisik?), penjajaran lubang baut (apakah lubang baut pada anggota yang saling terhubung sejajar dalam toleransi?), dan geometri celah las (apakah celah las antara anggota berada dalam rentang yang ditentukan?).
Jika pra-perakitan digital mengidentifikasi masalah pemasangan, anggota yang bertanggung jawab dapat diperbaiki di pabrik sebelum pengiriman — di mana koreksi murah dan cepat. Jika tidak ada masalah yang teridentifikasi, anggota tersebut dikirim dengan verifikasi pra-perakitan digital, memberikan keyakinan bahwa mereka akan muat di lokasi tanpa biaya dan keterlambatan dari percobaan perakitan fisik.
Teknologi ini sangat berharga untuk struktur kompleks dengan banyak elemen unik — struktur kisi dengan ribuan node, struktur dengan geometri melengkung di mana penyambungan antar elemen tidak langsung, dan proyek dengan jadwal konstruksi yang ketat di mana waktu perakitan percobaan fisik adalah kendala jalur kritis. Untuk kisi sepanjang 229 meter, pra-perakitan digital sangat penting: perakitan percobaan fisik untuk struktur sebesar itu tidak mungkin dilakukan, dan verifikasi digital memberikan keyakinan bahwa perakitan di lokasi akan berjalan tanpa masalah penyambungan.
Validasi proyek: Pra-rakitan digital telah diterapkan di seluruh portofolio proyek kami untuk struktur spasial yang kompleks, anggota melengkung, dan proyek dengan geometri sambungan non-standar. Teknologi ini dikembangkan melalui kami Program R&D dan mewakili pertemuan dari desain cerdas (yang menghasilkan model desain), pembuatan cerdas (yang membuat anggota), serta teknologi pemindaian 3D (yang menangkap geometri sesuai bangunan). Hal ini diakui dalam Penghargaan Inovasi Unggul Provinsi Jiangsu untuk Industri Konstruksi.
Bagaimana Teknologi Ini Bekerja Bersama
Tidak ada satu teknologi manufaktur pun yang membuat proyek struktur baja berhasil — integrasi dari berbagai teknologi, yang diterapkan sesuai kebutuhan, yang menghasilkan hasil akhir. Proyek grid dengan bentang panjang yang khas mungkin menggunakan: fabrikasi truss bentang sangat panjang (Teknologi 01) untuk truss utama, pembengkokan pipa baja bagian atas (Teknologi 04) untuk elemen perimeter melengkung, pengelasan celah sempit pelat tebal (Teknologi 08) untuk sambungan kolom, dan pra-perakitan digital (Teknologi 10) untuk verifikasi penyelarasan — semua dalam satu proyek, semua dijalankan di bawah pembuatan cerdas kerangka kerja, dan semuanya direkayasa selama desain cerdas fase.
Yang membedakan Permanent Steel bukanlah kami memiliki satu atau dua kemampuan fabrikasi khusus, tetapi kami memiliki sepuluh — dikembangkan melalui kebutuhan proyek nyata, divalidasi pada struktur ikonik, dan diintegrasikan ke dalam alur kerja manufaktur digital yang koheren. Inilah kedalaman manufaktur di balik struktur yang telah memperoleh Penghargaan Luban dan Penghargaan Emas Struktur Baja. Ilmu fabrikasi memungkinkan kami membangun apa yang tidak dapat dibangun oleh orang lain.
Perlu Kemampuan Fabrikasi Khusus?
Jika proyek Anda memerlukan proses fabrikasi di luar rangka baja standar — rentang sangat panjang, pengelasan pelat tebal, geometri melengkung, atau penggunaan pada suhu rendah — insinyur manufaktur kami dapat mengevaluasi persyaratan dan mengusulkan pendekatan fabrikasi yang memenuhi syarat.