تقنيات التصنيع الأساسية العشر: علم التصنيع خلف هياكلنا
بعد التقنيات الأساسية المحورية الثلاث — التصميم الذكي, التصنيع الذكيو الإنشاء الذكي — طوّرت شركة الهياكل الدائمة عشر عمليات تصنيع متخصصة، كل منها يعالج تحديًا تصنيعيًا محددًا ينشأ في مشاريع الهياكل الفولاذية المعقدة. وهذه ليست قدرات عامة؛ بل عمليات مبراة أو مملوكة صُقلت بهندسة خاصة بكل مشروع وتحققت على هياكل علامة بارزة منها الشبكة القياسية العالمية 229 مترًا ومحطة روس الجديدة في أنتاركتيكا.
لماذا تهم هذه التقنيات
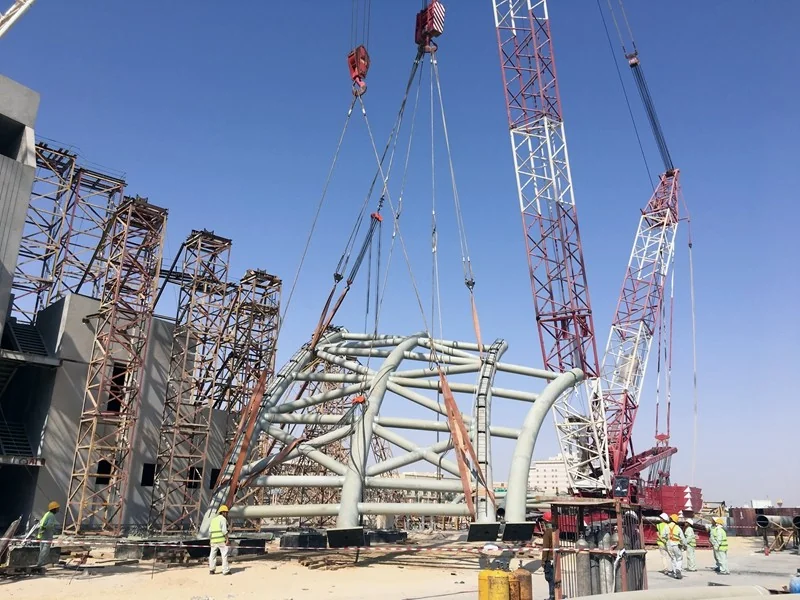
تصنيع الهياكل الفولاذية ليس عملية واحدة — بل مجموعة عمليات متخصصة، لكل منها تحدياتها التقنية ومتطلبات جودتها وأنماط فشلها. فالشركة التي تقطع وتلحم مقاطع H القياسية ليست كالشركة التي تصنع جمالونًا صندوقيًا منحنيًا بهندسة مزدوجة الانحناء، أو تلحم لوحًا 60 مم بلا تشقق هيدروجيني، أو تثني أنبوبًا فولاذيًا إلى نصف قطر دقيق مع الحفاظ على استدارة المقطع. والتقنيات العشر أدناه تمثل الكفاءات التصنيعية المحددة التي تميّز شركة الهياكل الدائمة عن مصنّعي الفولاذ السلعي — القدرات التي تتيح لنا تنفيذ مشاريع لا يستطيع غيرنا تنفيذها.
وطُوّرت كل تقنية من متطلب مشروع محدد وصُقلت بتطبيقها في مشاريع لاحقة ووُثقت في محفظة براءاتنا ومنشوراتنا التقنية. ولكل تقنية، يغطي الشرح أدناه: ما التقنية، ولماذا تهم (التحدي الهندسي الذي تحله)، وأي مشاريع علامة بارزة تحققت بها عمليًا.
تصنيع الجمالونات الفولاذية فائقة البحر
ما هي: تصنيع جمالونات فولاذية ببحور صافية تتجاوز 200 متر — وتحديدًا عمليات التصنيع اللازمة لإنتاج أعضاء جمالونات وتجميعات بهذا الطول لا يمكن نقلها كقطع واحدة ويجب تصنيعها بقطع ونقلها منفصلة وتجميعها في الموقع بوصلات كاملة المقاومة تحفظ السلامة الإنشائية للجمالون المستمر.
لماذا تهم: جمالون 229 مترًا لا يمكن تصنيعه كقطعة واحدة — فلا مصنع ولا مركبة نقل ولا شبكة طرق تستوعب تجميعًا فولاذيًا بطول 229 مترًا. فيجب تقسيم الجمالون إلى قطع، كل قطعة مصنعة بالدقة المطلوبة ومنقولة إلى الموقع وموصولة بوصلات ملحومة كاملة الاختراق أو مسمّرة عالية المقاومة تنمي كامل القدرة الإنشائية للعضو المستمر. والتحدي الهندسي ليس صنع القطع فقط — بل ضمان أن الجمالون المستمر الناتج عند وصل القطع في الموقع يتصرف كما صُمم، بتقوس ومحاذاة وقدرة وصلة دقيقة.
ومن الاعتبارات التقنية الرئيسية: ضبط التقوس (فيجب تصنيع الجمالون بتقوس صاعد مسبق لينحرف تحت الحمل الميت إلى الملمح التصميمي)، وإدارة التشوه الحراري (فانكماش اللحام يسبب تغيرات بعدية يجب التنبؤ بها وتعويضها أثناء التصنيع)، وتطابق القطعة مع القطعة (فيجب أن تطابق هندسة الوصلة تمامًا، وهو ما يطلب تصنيعًا دقيقًا أو تجميعًا رقميًا مسبقًا للتحقق)، وهندسة النقل (فكل قطعة يجب أن تُصمم لأحمال النقل التي قد تختلف عن أحمال الخدمة).
تحقق المشروع: مرفق تخزين الفحم بالشبكة الكروية المسمّرة 229 مترًا — الرقم القياسي العالمي لهذا النوع من الشبكات — حقق هذه التقنية. فجمالونات الهيكل صُنعت بقطع ونُقلت إلى موقع المشروع النائي وجُمّعت إلى هيكل مستمر يبحر 229 مترًا بلا أعمدة داخلية. ودقة التصنيع ومنهجية وصل القطع المطورة لهذا المشروع تُطبق الآن كممارسة قياسية لكل مشاريع الجمالونات فائقة البحر.
تصنيع جمالونات H بعقد معقدة
ما هي: تصنيع جمالونات فولاذية بمقطع H بعقد تتقاطع فيها أعضاء متعددة بزوايا مختلفة — وهو ما يطلب قطعًا منحنيًا متقاطعًا (تشكيل ملمح) على أطراف مقطع H ولحامًا لألواح سميكة عند تقاطعات العقد وتجميعًا دقيقًا لهندسة وصلات ثلاثية الأبعاد معقدة.
لماذا تهم: في جمالون نمطي، تتقاطع الأعضاء بزوايا قياسية (45° و60° و90°) وهندسة الوصلة مباشرة. وفي الهياكل المعقدة — حيث تتلاقى الأعضاء بزوايا غير قياسية أو يطلب الحمل ألواح عقد مقواة أو تفرض الهندسة المعمارية تخطيطات أعضاء غير منتظمة — يصبح تصنيع العقدة أصعب جانب في التصنيع. فطرف مقطع H يجب قطعه إلى ملمح يطابق سطح التقاطع للعضو المتصل — لا قطعًا مستقيمًا أو زاويًا بسيطًا، بل منحنى معقدًا يحدده تقاطع مقطعين غير متوازيين وغير متحدي المستوى.
وقدرة القطع بـCNC لدى شركة الهياكل الدائمة تولّد ملمح المنحنى المتقاطع مباشرة من نموذج التصميم وتنفذه بالقطع بالبلازما أو الليزر بالدقة المطلوبة. وألواح العقد (ألواح الوصلة والمقسّبات وألواح التوصيل) تُقطع وتُثقب بمعدات CNC، والتجميع يُلحم بإجراءات مؤهلة لوصلات الألواح السميكة — كثيرًا ما يتطلب تسخينًا مسبقًا وضبط حرارة ما بين التمريرات ومعالجة حرارية بعد اللحام لإدارة الإجهادات المتبقية ومنع التشقق.
تحقق المشروع: عقد جمالونات H المعقدة سمة في كثير من مشاريعنا البارزة، خصوصًا الهياكل ذات الهندسة المعمارية التي تطلب تخطيطات أعضاء غير قياسية. وطُوّرت منهجية التصنيع عبر تطبيقات مشاريع متعددة وهي موثقة في منشوراتنا التقنية عن تصميم وتصنيع عقد الهياكل الفولاذية.
تصنيع الجمالونات الصندوقية المنحنية
ما هي: تصنيع جمالونات بمقطع صندوقي بانحناء مكاني معقد — جمالونات يتبع فيها الوتر العلوي أو السفلي أو كلاهما ملامح منحنية في مستوى أو أكثر، وهو ما يطلب تجميع المقطع الصندوقي من عناصر ألواح منحنية لا ألواح مقطوعة مستقيمة.
لماذا تهم: المقطع الصندوقي المستقيم يُصنع من أربعة ألواح مسطحة (علوي وسفلي وجذعان) ملحومة على حوافها. أما المقطع الصندوقي المنحني فيطلب تشكيل كل لوح على الانحناء المطلوب قبل التجميع — وقد يختلف الانحناء لكل لوح (فلوح جمالون سقف منحني العلوي له نصف قطر أضيق من اللوح السفلي). وعملية التشكيل (الثني بالمكبس أو اللف بالدرافيل أو الثني بالتحريض) يجب أن تنتج منحنى سلسًا بلا بقع مسطحة محلية ولا انبعاج ولا ترقيق مفرط. وتجميع أربعة ألواح منحنية في مقطع صندوقي مغلق يطلب وضعًا وتثبيتًا دقيقين للحفاظ على أبعاد المقطع والاستقامة على محور العضو المنحني.
ويتضاعف التحدي حين لا يكون الانحناء ثابتًا على العضو — منحنى انتقال يتغير فيه نصف القطر، أو منحنى مركب ينحني فيه العضو في مستويين في آن. فكل لوح يجب تشكيله على ملمح انحنائه المحدد، والتجميع يجب أن يحفظ الهندسة المكانية المصممة. ونموذج التصميم البارامتري لدينا يولّد تعليمات التشكيل لكل لوح، وعملية التصنيع تستخدم معدات تشكيل مضبوطة بـCNC لتحقيق الانحناء المطلوب.
تحقق المشروع: الجمالونات الصندوقية المنحنية تُستخدم في مشاريع معمارية مهمة حيث تتبع الهندسة الإنشائية أشكالًا معمارية منحنية — أسقف ملاعب ومظلات وكمرات جسور منحنية. وصُقلت منهجية التصنيع عبر مشاريع صندوقية منحنية متعددة وهي تمثل قدرة يملكها قليل من مصنّعي الهياكل الفولاذية بالدقة والمقياس اللذين نحققهما.
تصنيع الانحناء العلوي للأنابيب والمقاطع الفولاذية
ما هي: الثني البارد للأنابيب الفولاذية والمقاطع الإنشائية لإنتاج أعضاء منحنية — أقواس ومنحنيات وهندسات غير خطية — بمعدات ثني مضبوطة بـCNC تنتج انحناءً دقيقًا مع الحفاظ على شكل مقطع العضو.
لماذا تهم: ثني أنبوب فولاذي بسيط مفهوميًا لكنه معقد عمليًا. فالعملية يجب أن تنتج نصف القطر المطلوب دون: تبييض المقطع (فيصبح الأنبوب بيضاويًا لا دائريًا)، أو تجعيد نصف القطر الداخلي (انبعاج ضغطي على جانب الثني المقعر)، أو ترقيق نصف القطر الخارجي (شد على الجانب المحدب)، أو إنتاج بقع مسطحة محلية حيث تلامس درافيل الثني الأنبوب. وللتطبيقات الإنشائية هذه العيوب غير مقبولة — فأنبوب بتبييض 5٪ قد تنخفض قدرة انبعاجه كثيرًا مقابل أنبوب دائري تمامًا.
وماكينة الثني الهيدروليكية المطورة لدينا (المعروضة بين معدات إنتاجنا) تستخدم عملية ثني مدعومة بشياق للأنابيب الأصغر وعملية ثني بالدرافيل للمقاطع الأكبر. والماكينة مضبوطة بـCNC، ونصف قطر الثني وزاوية الثني وموضع التغذية مشتقة مباشرة من نموذج التصميم. وتستطيع الماكينة ثني أنابيب فولاذية من 60 مم إلى 600 مم قطرًا والمقاطع الإنشائية (مقاطع H والقنوات والزوايا) بأنصاف أقطار متعددة. ولأنصاف الأقطار الكبيرة جدًا أو المنحنيات المركبة، يُستخدم الثني بالتحريض — الذي يستخدم تسخينًا موضعيًا لتقليل إجهاد الخضوع وتمكين الثني بأدنى إجهاد متبقٍّ.
تحقق المشروع: الأنابيب والمقاطع الفولاذية المنحنية تُستخدم في هياكل الأقواس وأعضاء الأسقف المنحنية وهياكل القباب وكمرات الجسور المنحنية عبر محفظة مشاريعنا. وطُوّرت تقنية الثني لهياكل الشبكات القبابية والقوسية حيث تطلب أعضاء محيطية منحنية، وطُبقت في مشاريع ملاعب رياضية وصالات عرض عديدة.
تصنيع الهيكل المركب الفولاذي-الخرساني المغطى جزئيًا الجديد
ما هي: تصنيع أعضاء مركبة من الخرسانة المغطاة جزئيًا (PEC) — مقاطع فولاذية إنشائية (مقاطع H أو صندوقية أو مركبة) تُصب الخرسانة في أجزاء من ملمح الفولاذ، فتنتج أعضاء مركبة تجمع مقاومة شد الفولاذ مع مقاومة ضغط الخرسانة ومقاومتها للحريق.
لماذا تهم: أعضاء PEC كفء إنشائيًا: فالمقطع الفولاذي يحمل الشد ويوفر قالبًا للخرسانة، والخرسانة توفر مقاومة الضغط والحماية من الحريق وأداء زلزاليًا محسّنًا. ومقابل المقاطع الفولاذية الصرفة، تحقق أعضاء PEC القدرة الإنشائية نفسها بطنّية فولاذ أقل — فتقلل كلفة المادة. ومقابل الخرسانة المسلحة، أعضاء PEC أنحف وأخف ومصنعة مسبقًا في المصنع — فتقلل زمن الإنشاء الموقعي.
والتحدي التصنيعي في العملية: فالمقطع الفولاذي يجب تصنيعه بعناصر داخلية (موصلات رأسية وقضبان ربط وحواجز) تضمن الفعل المركب بين الفولاذ والخرسانة، ومنهجية صب الخرسانة يجب أن تضمن ملءًا كاملًا بلا فراغات، وظروف المعالجة في بيئة المصنع يجب ضبطها لتحقيق مقاومة الخرسانة المحددة. وتصميم المقطع الفولاذي يجب أن يحسب مرحلة الإنشاء (فقبل صب الخرسانة على المقطع الفولاذي وحده أن يحمل وزنه الذاتي وأحمال الإنشاء) ومرحلة التركيب (فبعد تصلب الخرسانة يحمل المقطع المدمج أحمال التصميم). ونموذج التصميم لدينا يحلل المرحلتين، وعملية التصنيع مهندسة لإنتاج العضو المركب بالواجهة المصممة بين الفولاذ والخرسانة.
تحقق المشروع: الهياكل المركبة PEC أساس النظام 03 (نظام المباني السكنية المتكامل منخفض الكربون PEC) لدينا وتُستخدم في المباني السكنية والتجارية المنخفضة حيث المقاومة الحريقية والأداء الزلزالي وكفاءة الإنشاء متطلبات حاكمة. وطُوّرت منهجية التصنيع بحثًا في مركز جيانغسو لهندسة وتقنية الهياكل الفولاذية وتحققت ببرنامج البحث المشترك مع جامعة شنغهاي جياو تونغ.
تصنيع العمود الفولاذي من صليبي إلى صندوقي
ما هي: تصنيع مقاطع أعمدة فولاذية معقدة مركبة من ألواح فولاذية سميكة (40 مم وأكثر) — منها أعمدة صليبية (عنصرا لوح أو أكثر مجمعان في تشكيل صليبي أو نجمة) وأعمدة صندوقية (أربعة ألواح مجمعة في مقطع مستطيل أو مربع مغلق، كثيرًا بحواجز داخلية).
لماذا تهم: في المباني الفولاذية متعددة الطوابق والعالية، تحمل الأعمدة أعلى الأحمال المحورية ويجب أن تكون مقاطعها الأكبر. وهذه الأعمدة ليست مقاطع ملفوفة (فلا مصنّع يلف مقطعًا صندوقيًا 500×500×60 مم) — بل مركبة من ألواح سميكة ملحومة معًا. والتحديات التصنيعية كبيرة: فلحام الألواح السميكة يطلب تسخينًا مسبقًا وضبط حرارة ما بين التمريرات لمنع التشقق الهيدروجيني؛ وتسلسل اللحام يجب تخطيطه بعناية لتقليل التشوه (فاللحام غير المتماثل لمقطع صندوقي يجعله ينحني)؛ والحواجز الداخلية (المقسّبات العرضية داخل الصندوق) يجب لحامها عبر فتحات وصول في جدران الصندوق فتخلق هندسات لحام معقدة؛ والعمود المنتهي يجب أن يكون مستقيمًا ومربعًا ودقيقًا بعديًا ليتناسب مع الكمرات المتصلة وأنظمة الأرضيات.
وللأعمدة الصليبية، التحدي لحام ألواح المكونات معًا عند تقاطعها — وصلة T أو صليبية يجب أن ينمي اللحام فيها كامل مقاومة الألواح المتصلة. وللألواح السميكة (40 مم+) تطلب اللحامات كاملة الاختراق تمريرات متعددة بضبط دقيق لإدخال الحرارة لمنع التشوه والتشقق. و تقنية لحام الألواح السميكة ضيقة الفجوة (التقنية 08) تُستخدم تحديدًا لهذه التطبيقات.
تحقق المشروع: الأعمدة الصندوقية والصليبية السميكة تُستخدم في الإطارات الإنشائية الأساسية للمباني الفولاذية متعددة الطوابق (النظام 04) وفي الهياكل الصناعية بأحمال معدات ثقيلة. وطُبقت منهجية التصنيع في مشاريع مبانٍ عديدة وهي تمثل قدرة جوهرية لسوق المباني الفولاذية العالية.
تصنيع الكمرات مزدوجة الانحناء والأدراج الحلزونية
ما هي: تصنيع أعضاء فولاذية إنشائية معقدة معماريًا ذات انحناء مزدوج (تنحني في مستويين في آن) أو هندسة حلزونية (تشكيلات لولبية) — منها كمرات أسقف منحنية وأدراج حلزونية وفولاذ معماري حر الشكل.
لماذا تهم: الأعضاء مزدوجة الانحناء والحلزونية لا يمكن تصنيعها بعمليات ثني قياسية تنتج منحنيات وحيدة المستوى. فالكمرة مزدوجة الانحناء تطلب تشكيل العضو في اتجاهين في آن أو تجميعه من مكونات منحنية متعددة ملحومة معًا. وعارضة الدرج الحلزوني تتبع مسارًا لولبيًا — فينحني العضو في المسقط الأفقي ويرتفع في آن — وهو ما يطلب تصنيع كل قطعة بالزاوية المركبة واللفة الدقيقة المطابقة للهندسة الحلزونية. وهذه الأعضاء عادة تصنيعات فريدة مهندسة لتصاميم معمارية محددة، تطلب مزيجًا من القطع بـCNC والتشكيل متعدد المحاور واللحام اليدوي الماهر لتحقيق الهندسة المصممة.
وتبدأ عملية التصنيع من نموذج التصميم الذي يعرّف الهندسة مزدوجة الانحناء أو الحلزونية رياضيًا. ويُفكك النموذج إلى قطع قابلة للتصنيع — كل قطعة جزء من المنحنى يمكن إنتاجه بمعدات التشكيل المتاحة أو تجميعه من عناصر ألواح مقطوعة. والقطع بـCNC ينتج عناصر الألواح بملامح الحواف المطلوبة؛ ومعدات التشكيل تنتج الانحناء الأولي؛ ولحّامون مهرة يجمعون العناصر في هندسة العضو النهائية، مستخدمين قوالب وتجهيزات للتحقق من دقة الأبعاد خلال عملية التجميع.
تحقق المشروع: الكمرات مزدوجة الانحناء والأدراج الحلزونية تُصنع لمشاريع معمارية مهمة يكون فيها الفولاذ الإنشائي عنصر تصميم بصريًا أيضًا — أدراج كبرى في المباني العامة وكمرات أسقف منحنية في هياكل مميزة وعناصر فولاذية نحتية. وهذه التصنيعات تُظهر أن قدرة شركة الهياكل الدائمة تمتد بعد الفولاذ الإنشائي الوظيفي إلى تقاطع الهندسة الإنشائية والفن المعماري.
تقنية لحام الألواح السميكة ضيقة الفجوة
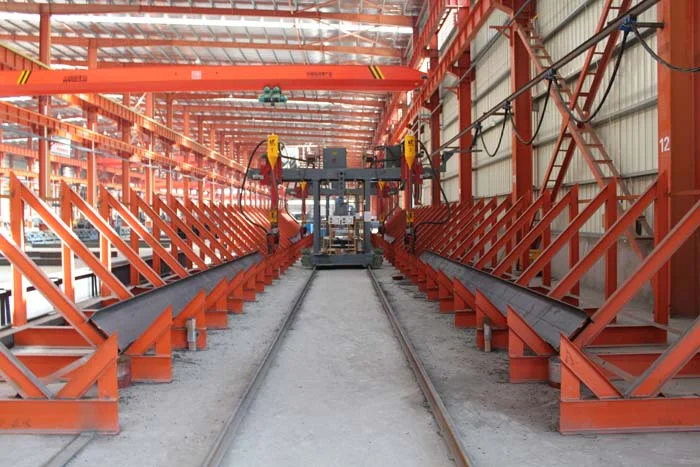
ما هي: عملية لحام متخصصة لألواح فولاذية 40 مم وأكثر، تستخدم هندسة أخدود ضيق الفجوة (V أو U ضيق عميق بدل V الواسع المستخدم للألواح الرقيقة) لتقليل حجم اللحام وإدخال الحرارة والتشوه مع الحفاظ على جودة اللحام كامل الاختراق.
لماذا تهم: لحام الألواح الفولاذية السميكة مختلف جوهريًا عن لحام الرقيقة. فكلما زادت سماكة اللوح، وجب أن يكون أخدود اللحام أعرض ليصل قطب اللحام إلى جذر الوصلة — لكن الأخدود الأعرض يعني معدن لحام أكثر وإدخال حرارة أكثر وزمن لحام أطول وتشوهًا أكبر. ولوح 60 مم بأخدود V قياسي قد يكون حجم لحامه هائلًا — طالبًا ساعات كثيرة من اللحام وإيداع كيلوغرامات عديدة من معدن اللحام، مع كل تمريرة تضيف حرارة تشوه العضو وتخلق إجهادًا متبقيًا.
واللحام ضيق الفجوة يحل ذلك بأخدود مصمم خصيصًا — عادة أخدود U ضيق بجدران متوازية أو شبه متوازية — يقلل مقطع اللحام 50-70٪ مقابل أخدود V قياسي. والفجوة الضيقة تطلب معدات لحام متخصصة: شعلة تستطيع الوصول إلى الأخدود العميق الضيق بضبط دقيق لتغذية السلك والجهد وسرعة السير. والعملية تستخدم عادة اللحام القوسي المغمور (SAW) أو اللحام القوسي المعدني الغازي (GMAW) بذبذبة لضمان دمج الجدران الجانبية.
وفوائد اللحام ضيق الفجوة للألواح السميكة هي: حجم لحام أقل (مستهلك أقل وزمن أقل)، وإدخال حرارة أقل (تشوه أقل وإجهاد متبقٍّ أقل ومنطقة متأثرة حرارًّا أصغر)، وجودة لحام أفضل (منطقة متأثرة أضيق تعني متانة أفضل في منطقة اللحام). والعملية تطلب تأهيل إجراء دقيق لضمان دمج كامل عند الجدران الجانبية — فالأخدود الضيق يصعّب الفحص البصري للجذر، ولهذا يُستخدم الفحص الفوق صوتي للتحقق من سلامة اللحام.
تحقق المشروع: اللحام ضيق الفجوة يُستخدم لكل الأعمدة الصندوقية والصليبية السميكة (التقنية 06) ولوصلات الجمالونات فائقة البحر (التقنية 01) وأي تطبيق بسماكات 40 مم وأكثر. وإجراء اللحام مؤهل وفق المعيار الصيني GB 50661 والمعايير الدولية (AWS D1.1 وEN 1090)، باختبار ميكانيكي لسجلات تأهيل الإجراء يشمل الشد والثني واختبار صدم شاربي V.
لحام الفولاذ الإنشائي لخدمة الحرارة فائقة الانخفاض
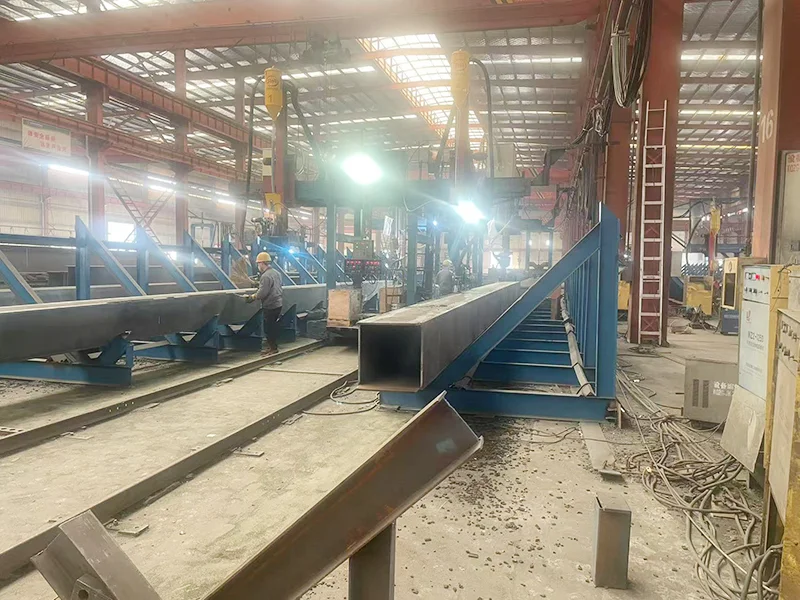
ما هي: إجراءات وعمليات لحام مطورة خصيصًا لفولاذ إنشائي يجب أن يحفظ متانة كافية عند حرارة خدمة تصل إلى -40°س و-60°س — ظروف ينتج فيها الفولاذ الإنشائي القياسي وإجراءات اللحام القياسية فشلًا هشًّا.
لماذا تهم: متانة الفولاذ تقل بالحرارة. ففي حرارة الغرفة يكون الفولاذ الإنشائي مطاوعًا — يتشوه لدنًا قبل الانكسار فيعطي تحذيرًا بالحمل الزائد. وفي حرارة منخفضة جدًا قد يصبح الفولاذ نفسه هشًّا — فينكسر فجأة بتشوه لدن قليل أو بلا تشوه عند إجهادات أقل بكثير من إجهاد خضوعه. وهذا الانتقال من سلوك مطاوع إلى هش هو التحدي الأساسي لتصميم الفولاذ الإنشائي المنخفض الحرارة.
وعملية اللحام نفسها العامل الحرج. فاللحام يحدث منطقة متأثرة حرارًّا (HAZ) تتغير فيها بنية المعدن الأساس بالدورات الحرارية. وفي HAZ يمكن لنمو الحبيبات والتحولات الطورية أن تقلل المتانة — فتصبح HAZ الموضع الأرجح لبدء الفشل الهش في خدمة الحرارة المنخفضة. وإجراءات لحام فولاذ الخدمة فائقة الانخفاض الحرارة يجب أن تُهندس تحديدًا لـ: تقليل تخشن حبيبات HAZ (بإدخال حرارة مضبوط)، ومنع إدخال الهيدروجين (بمستهلكات منخفضة الهيدروجين وضبط الرطوبة)، وإنتاج معدن لحام بمتانة تطابق المعدن الأساس أو تتجاوزه عند حرارة الخدمة، وتجنب العيوب (الشقوق والمسامية ونقص الاندماج) التي تعمل كبادئات فشل هش.
وإجراءات اللحام فائقة انخفاض الحرارة في شركة الهياكل الدائمة مؤهلة باختبار دقيق: اختبار صدم شاربي V عند حرارة الخدمة (وفي حرارة أدنى منها لهامش)، واختبار CTOD (إزاحة فتح طرف الشق) لمتانة الكسر، واختبار الصلادة للتحقق من أن HAZ لا تتجاوز حدود الصلادة. والإجراءات تحدد تسخينًا مسبقًا مضبوطًا وحرارة ما بين التمريرات وحدود إدخال الحرارة واختيار المستهلك (أقطاب منخفضة الهيدروجين بتصنيفات متانة محددة) ومتطلبات الفحص بعد اللحام (100٪ فحص فوق صوتي زائد فحص جزيئات مغناطيسي لسطح اللحام).
تحقق المشروع: طُوّرت هذه التقنية خصيصًا لمشروع محطة روس الجديدة في أنتاركتيكا — محطة بحث علمي في القارة الأنتركتيكية يجب أن يصمد فيها الفولاذ الإنشائي لحرارة خدمة تصل إلى -60°س (وأدنى مع تأثير تبريد الريح)، وأحمال ريح قصوى، وتجميد وذوبان دوريين. والمشروع تطلب لا لحام فولاذ منخفض الحرارة فقط بل نظامًا إنشائيًا كاملًا مصممًا للظروف القطبية — بما فيه اختيار المواد وتصميم الوصلات وأنظمة الطلاء وطرق إنشاء ملائمة للوجستيات الأنتركتيكية. والتصنيع والتركيب الناجحان لهيكل هذا المشروع حققا قدرة اللحام فائقة انخفاض الحرارة لدينا في أقسى ظروف خدمة يمكن أن يواجهها أي هيكل فولاذي.
تقنية التجميع الرقمي المسبق للهياكل الفولاذية
ما هي: عملية تجميع افتراضي قائمة على توأم رقمي ثلاثي الأبعاد تتحقق من تطابق الأعضاء الفولاذية المصنعة قبل التجميع الفعلي — مزيلة الحاجة إلى تجميع تجريبي فعلي مع إعطاء تحقق تطابق مماثل أو أفضل.
لماذا تهم: التجميع التجريبي الفعلي — ممارسة تجميع جزء من الهيكل في المصنع للتحقق من تطابق الأعضاء قبل الشحن — ممارسة قياسية للهياكل الفولاذية المعقدة منذ عقود. فهو يلتقط أخطاء التصنيع والانحرافات البعدية ومشاكل التداخل قبل وصولها إلى الموقع حيث التصحيح مكلف ومستغرق. لكن للتجميع التجريبي الفعلي كلفة كبيرة: فهو يطلب مساحة أرض مصنع ووقت رافعة وعمالة؛ ويؤخر برنامج الشحن؛ وللهياكل الكبيرة هو ببساطة غير عملي — فلا يمكن تجميع شبكة 229 مترًا تجريبيًا في مصنع.
والتجميع الرقمي المسبق يستبدل التجميع التجريبي الفعلي بعملية توأم رقمي ثلاثي الأبعاد. فكل عضو مصنع يُمسح ثلاثيًا (بماسحات ليزر أو قياس تصويري) بعد التصنيع، منتجًا سحابة نقاط أو نموذج شبكي لهندسة العضو كما بُني. ثم تُجمع النماذج كما بُنيت افتراضيًا في البيئة ثلاثية الأبعاد بمطابقة مواضع الوصلات واتجاهاتها المحددة في نموذج التصميم. ونظام التجميع الافتراضي يتحقق من: تطابق الأبعاد (هل تتصل الأعضاء في المواضع المصممة؟)، والتداخل (هل تتقاطع أي أعضاء أو وصلات فعليًا؟)، ومحاذاة ثقوب البراغي (هل تتحاذى ثقوب البراغي في الأعضاء المتصلة داخل التحمل؟)، وهندسة فجوة اللحام (هل فجوة اللحام بين الأعضاء داخل النطاق المحدد؟).
وإن حدد التجميع الرقمي المسبق مشكلة تطابق، يمكن إعادة تصنيع العضو المسؤول في المصنع قبل الشحن — حيث التصحيح رخيص وسريع. وإن لم تُحدد مشاكل، تُشحن الأعضاء بتحقق تجميع رقمي مسبق، معطيًا ثقة أنها ستتطابق في الموقع بلا كلفة وتأخير التجميع التجريبي الفعلي.
والتقنية قيّمة خصوصًا للهياكل المعقدة بأعضاء فريدة كثيرة — هياكل شبكية بآلاف العقد، وهياكل بهندسة منحنية لا يكون فيها تطابق عضو مع عضو مباشرًا، ومشاريع ببرامج إنشاء ضيقة يكون فيها زمن التجميع التجريبي الفعلي قيد مسار حرج. وللشبكة 229 مترًا كان التجميع الرقمي المسبق جوهريًا: فالتجميع التجريبي الفعلي لهيكل بهذا الحجم مستحيل، والتحقق الرقمي وفر الثقة بأن التجميع الموقعي سيتقدم بلا مشاكل تطابق.
تحقق المشروع: طُبق التجميع الرقمي المسبق عبر محفظة مشاريعنا للهياكل المكانية المعقدة والأعضاء المنحنية والمشاريع بهندسة وصلات غير قياسية. وطُوّرت التقنية في برنامج البحث والتطوير لدينا وتمثل التقاء التصميم الذكي (الذي ينتج نموذج التصميم)، و التصنيع الذكي (الذي يصنع الأعضاء)، وتقنية المسح ثلاثي الأبعاد (التي تلتقط الهندسة كما بُنيت). وقد أُقرت في جائزة جيانغسو للابتكار الممتاز في صناعة الإنشاء.
كيف تعمل هذه التقنيات معًا
لا تقنية تصنيع واحدة تجعل مشروع هيكل فولاذي ناجحًا — بل تكامل تقنيات متعددة، مطبقة حيث تُحتاج، هو ما ينتج النتيجة النهائية. فمشروع شبكة واسعة البحر نمطي قد يستخدم: تصنيع الجمالونات فائقة البحر (التقنية 01) للجمالونات الرئيسية، والانحناء العلوي للأنابيب الفولاذية (التقنية 04) للأعضاء المحيطية المنحنية، ولحام الألواح السميكة ضيق الفجوة (التقنية 08) لوصلات الأعمدة، والتجميع الرقمي المسبق (التقنية 10) للتحقق من التطابق — كلها داخل مشروع واحد، وكلها منفذة تحت إطار التصنيع الذكي ، وكلها مهندسة أثناء مرحلة التصميم الذكي .
وما يميز شركة الهياكل الدائمة ليس أن لدينا قدرة تصنيع متخصصة أو اثنتين، بل أن لدينا عشرًا — مطورة من متطلبات مشاريع حقيقية ومتحققة على هياكل علامة بارزة ومدمجة في سير عمل تصنيع رقمي متسق. وهذا هو العمق التصنيعي خلف الهياكل التي نالت جائزة لوبان وجائزة الهياكل الفولاذية الذهبية. إنه علم التصنيع الذي يمكّننا من بناء ما لا يستطيعه غيرنا.
تحتاج قدرة تصنيع متخصصة؟
إن كان مشروعك يطلب عمليات تصنيع تتجاوز الهيكل الفولاذي القياسي — بحور فائقة أو لحام ألواح سميكة أو هندسة منحنية أو خدمة منخفضة الحرارة — فيمكن لمهندسي تصنيعنا تقييم المتطلبات واقتراح نهج تصنيع مؤهل.